

سرعان ما يُنتج أي حديث عن جودة الحبيبات رقمًا مثل "93.5 PDI". ويُقارن هذا الرقم برقم الأسبوع الماضي، أو برقم المصنع الآخر، وأحيانًا بمواصفات العميل. لكن الرقم غالبًا يُذكر بثقة أكبر مما يستحق، لأن ما يقيسه — وما لا يقيسه — يعتمد كليًا على الاختبار الذي أنتجه، وكيفية التعامل مع العينة، ووقت أخذها. تشرح هذه المقالة ما يقيسه مؤشر متانة الحبيبات (PDI) فعليًا، وكيف تختلف الطرق المعيارية، وأين يكون القياس نفسه هشًا، وأي متغيرات المصنع تحركه أكثر من غيرها.
ما يقيسه PDI فعليًا
PDI معدل بقاء، وليس قيمة قوة. تُعرَّض عينة من الحبيبات النهائية لإجهاد ميكانيكي معياري، ثم تُنخل؛ والمؤشر هو كتلة الحبيبات السليمة المتبقية، معبرًا عنها كنسبة مئوية من الكتلة الابتدائية:
PDI = (الكتلة بعد التقليب ÷ الكتلة قبل التقليب) × 100
الكتلة المفقودة هي النواعم — شظايا الحبيبات المكسورة وغبار التآكل. ولهذا يعني PDI البالغ 93 أن 7% من العينة فشلت في المحاكاة، ولهذا يرتبط PDI مباشرة بالنواعم التي يكنسها عميلك من الصومعة. ولهذا أيضًا يُعد PDI مؤشرًا تنبؤيًا : فهو يحاكي إجهاد المناولة في علبة أو بنفث هوائي، ويعتمد ارتباطه بالنواعم الواقعية على مدى resemblance إجهاد الاختبار لسيورك وشاحناتك وصوامع مزرعتك الفعلية.
الاختبار المعياري: طريقة الأسطوانة الدوارة
الطريقة التي تستخدمها معظم مصانع الأعلاف في أمريكا الشمالية محددة في معيار ASAE S269.5. وتوضح صحيفة الإرشاد بجامعة ولاية كنساس عن تقييم جودة الحبيبات الإجراء بدقة: تُنخل عينة من الحبيبات وزنها 500 غرام لإزالة النواعم، وتوضع في علبة تدوير محكمة ضد الغبار ذات حاجز داخلي، وتُدوَّر لمدة 10 دقائق بسرعة 50 دورة في الدقيقة حول محور عمودي على جوانب العلبة البالغة 12 بوصة. وبعد التدوير، تُنخل العينة مرة أخرى على منخل سلكي فتحاته أصغر قليلًا من القطر الاسمي للحبيبات، والمتانة هي النسبة المئوية للحبيبات الكاملة المحتجزة.
ثلاثة تفاصيل إجرائية لها وزن أكبر مما تدركه معظم المختبرات. أولًا، يجب اختبار الحبيبات فور التبريد — يعتبر المعيار الحبيبات "باردة" عندما تكون ضمن ±10 °ف من درجة الحرارة المحيطة، وتُسجل الاختبارات المتأخرة برمز سفلي (عينة بنسبة 95% اختُبرت بعد أربع ساعات من التبريد تُكتب (95)₄). ثانيًا، حجم المنخل يهم لاتساقه أكثر من قيمته المطلقة: نفس المنخل قبل وبعد يحدد ما يُعد نواعم. ثالثًا، يجب أن تكون الكتلة الابتدائية دقيقة، ويطالب المعيار باختبارات مكررة، لأن التباين بين العينات في تشغيل واحد حقيقي.
لماذا الرقم هش
تبدو طريقة الأسطوانة الدوارة بسيطة، وفي هذه البساطة تكمن نقاط ضعفها. ذكر باتشيكو وستارك أن مجرد تغيير وزن العينة الابتدائي غيّر النتيجة: بدءًا من 300 و400 و500 و600 غرام من الحبيبات الكاملة أنتج مؤشرات PDI بنسب 87 و88 و89 و90 في المئة على التوالي — أي فارق بثلاث نقاط من اختلاف 300 غرام في وزن العينة دون تغيير أي شيء آخر. وعند تعديل الاختبار بصامولتين سداسيتين لزيادة التآكل، اتسع الفارق بشكل هائل (47 و60 و70 و76 في المئة للأوزان نفسها). الموثقة الخلفية الكاملة لحساسيات الطريقة هذه في أطروحة قطاعية لمعهد وقود الحبيبات حول متانة حبيبات الخشب، التي تفهرس أيضًا متغيرات اختبار مقاومة الصدمة وجهاز Dural.
هناك نقطتا هشاشة إضافيتان تستحقان الذكر. فقدرة الاختبار التمييزية محدودة: إذ يمكن أن تقع دفعات أعلاف مختلفة بصريًا ضمن نقطة واحدة من بعضها، ولهذا يضيف بعض المصنّعين كرات فولاذية أو صواميل سداسية — وهو تعديل يزيد الحساسية لكنه يدمّر قابلية المقارنة بين المصانع والأجهزة. كما أن مؤشر PDI لا يقول شيئًا عن الموضع الذي ستتولّد فيه النواعم فعليًا: فالحبيبة التي تنجو من علبة التدحرج قد تنكسر عبر أربع نقاط سقوط في نظام التحميل، وخط شاحنة هوائية، وتعبئة صومعة في المزرعة. المؤشر محاكاة مضبوطة، وليس قياسًا ميدانيًا.
ما الذي يحدّد PDI فعليًا داخل المصنع
رُوعيت عوامل التحكم هذه بدراسات وافية، ومعظمها متغيرات عملية لا مشتريات رأسمالية. وتشير أعمال جامعة ولاية كانساس والأدبيات الأوسع إلى التكييف أولًا: فرفع درجة حرارة التكييف من 74 إلى 85 °م حسّن PDI خطيًا في علائق الذرة والصويا دون زيادة استهلاك الطاقة، والقاعدة العملية الكلاسيكية هي أن رطوبة الخلطة ترتفع نحو 1% لكل 14 °م من درجة حرارة التكييف — إذ تعمل الرطوبة رابطًا وملدّنًا. ويعمل طول القالب إلى قطره (L:D) في الاتجاه نفسه: فرفعه من 5.6 إلى 8 حسّن جودة الحبيبات في تجارب جامعة ولاية كانساس، وفي دراسة DDGS منخفض الدهن لعام 2017 المذكورة آنفًا، أدى الانتقال من قالب L/D 5.5 إلى قالب L/D 10.0 إلى رفع Holmen PDI من 87.10 إلى 93.27، بينما أضافت سرعة القالب الأعلى (254 مقابل 166 دورة/دقيقة) نقطة ونصفًا أخرى. وعلى الجانب الآخر من الميزان، فالدهن المضاف يزيّت القالب ويلطّف الحبيبات — والدهن بما يتجاوز نحو 2% يُضاف عادةً بعد المصنع لا قبله، تحديدًا لحماية جودة الحبيبات.
يعمل تآكل القالب بهدوء وفي الاتجاه المعاكس: فمع تآكل ثقوب القالب وتلمّعها، ينخفض الضغط الخلفي وينحدر PDI على مدى أسابيع حتى يلاحظ أحدهم النواعم في الكيس. وتتبّع PDI مقابل الأطنان المارّة عبر القالب يحوّل هذا الانحدار إلى تغيير قالب مجدول بدلًا من شكوى عميل.
| عامل التحكم | الآلية | الدليل / الأثر النموذجي | الجانب التكلفوي |
|---|---|---|---|
| رفع درجة حرارة التكييف | رطوبة +1% لكل ~14 °م؛ جَلْتَنَة النشا، وتلدين البروتين | 74→85 °م حسّن PDI خطيًا دون كلفة طاقة إضافية (KSU) | سعة نظام البخار؛ وقود الغلاية |
| إطالة زمن بقاء المادة في المكيّف | امتصاص أكمل للرطوبة والحرارة قبل القالب | يدعم أثر الحرارة؛ والأعلى قيمة في العلائق عالية DDGS أو عالية الألياف | تعديل لاحق فقط إن كان زمن البقاء الحالي قصيرًا |
| قالب أسمك / L:D أعلى | احتباس أطول للضغط واحتكاك في الثقب | 5.6→8 حسّن الجودة (KSU)؛ PDI من 87.1→93.3 عند L/D من 5.5→10 (دراسة DDGS) | كيلوواط ساعي/طن أعلى؛ إنتاجية أقل عند القدرة نفسها |
| طحن أنعم وأكثر انتظامًا | رصّ أكثف، ومساحة تلامس أكبر للربط | يتفاعل حجم الجسيمات مع كل عامل تحكم آخر | طاقة الطحن؛ راجع دليلنا لاختيار حجم الغربال |
| إضافة الدهن السائل بعد التحييب | يبقي المزلّق خارج منطقة الانضغاط | ممارسة معيارية عند إدراج دهن يتجاوز ~2% | معدات الطلاء وضبط دقتها |
| إدارة القالب والبكرة | يحافظ على الضغط الخلفي المصمم؛ ويمنع انحراف مؤشر المتانة (PDI) الناتج عن التآكل | تتبُّع مؤشر المتانة (PDI) مقابل الأطنان لكل قالب يكشف الانحراف | مخزون القوالب الاحتياطية؛ توقف مخطط له لأعمال التغيير |
ما الرقم الجيد بما يكفي؟
بالنسبة لحبيبات الكتلة الحيوية، الجواب مدوَّن: تحدد ISO 17225-2 المتانة الميكانيكية بحد أدنى 97.5% للدرجات العليا، وترفع ENplus العتبة إلى 98.0% لفئة A1 — ويوصف نطاق البرنامج ومتطلبات الاختبار على ENplus certification site. وتُراقَب المتانة بأشد صرامة حيث تُتداول الحبيبات عبر الحدود، وهو سياق سوقي يتتبعه برنامج الطاقة الحيوية التابع لـ IRENA. ولا يوجد للأعلاف تصنيف عالمي مكافئ، لذا تحدد المصانع مواصفات داخلية بناءً على تحمُّل عملائها للنواعم وسلسلة المناولة الخاصة بها. وما يهم في كلا المنتجين هو الشيء نفسه: لا يكون لهدف مؤشر المتانة (PDI) معنى إلا إذا كانت طريقة الاختبار ووزن العينة والغربال والتوقيت ثابتة ومدوَّنة، وإذا قُرئ الرقم مقابل البيانات الميدانية — النواعم عند التفريغ، وشكاوى المزرعة — لا بمعزل عنها.
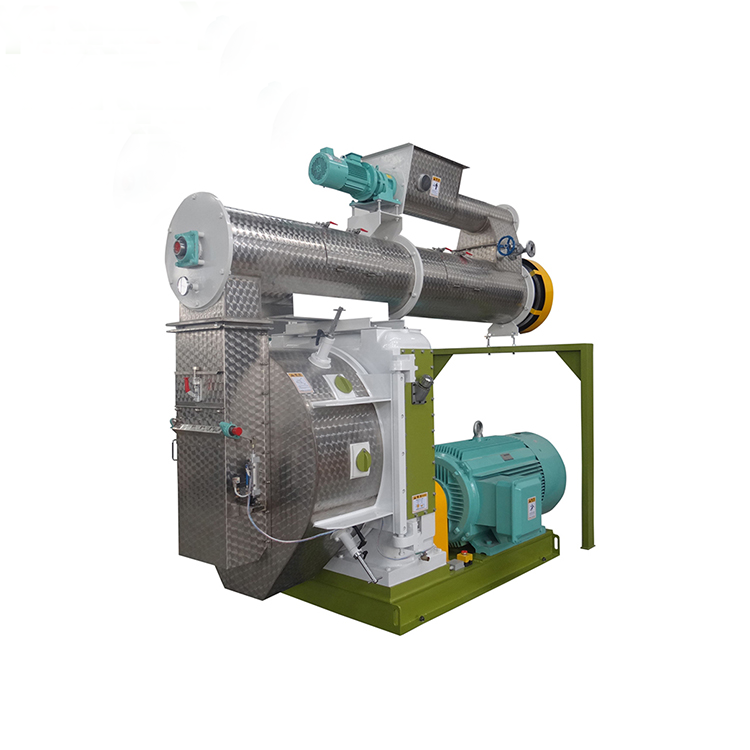
إن المناولة بعد المكبس تُدمِّر المتانة بفعالية توازي قالباً سيئاً. فكل نقطة سقوط ونقل ودفع هوائي يضيف تآكلاً؛ والنقل اللطيف وإعدادات تصريف المبرِّد الصحيحة تحافظ على ما أنتجه المكبس. مقالتنا حول مبدأ عمل مبرّد التدفق المعاكس تغطي إحدى نقاط التسليم الحرجة بين التكبيس والتخزين، كما توضح صفحة منتج مبرِّد التيار المعاكس كيف صُمم التفريغ لتجنب تكسر الحبيبات عند المخرج.

ملخص المقارنة: جهاز التدوير مقابل Holmen — أي اختبار ينبغي أن يُبلِّغ عنه مصنعك؟
تسيطر عائلتان من الاختبارات على الصناعة، وكلٌّ منهما تُجهد الحبيبات بطريقة مختلفة. فأسطوانة التدوير (ASAE S269.5) تحاكي النقل اللولبي والميكانيكي عبر التلامس بالتدوير؛ بينما يدفع جهاز Holmen الهواء عبر العينة لمحاكاة المناولة الهوائية، الشائعة في لوجستيات الحبيبات الأوروبية. ولأن أنظمة الإجهاد تختلف، فإن الأرقام غير قابلة للتبادل، ومقارنة مؤشر متانة (PDI) بجهاز التدوير من مصنع ما برقم Holmen من مصنع آخر لا تخبرك بشيء.
| السمة | أسطوانة التدوير (ASAE S269.5) | Holmen (من نوع النفخ الهوائي) |
|---|---|---|
| نظام الإجهاد | صدم وتآكل بالتدوير مع حاجز داخلي | تآكل بنفث هوائي في غرفة مثقبة (من النوع الهوائي) |
| حجم العينة / المدة | 500 غ، 10 دقائق عند 50 دورة/دقيقة | 100 غ، نفخ ~30–60 ثانية (حسب الطراز) |
| الأنسب مطابقةً لـ | النقل الميكانيكي، مناولة السوائب على الطريقة الأمريكية | النقل الهوائي ولوجستيات الحبيبات على الطريقة الأوروبية |
| نقاط القوة | تاريخ قياسي طويل؛ معدات بسيطة منخفضة التكلفة؛ تُذكر على نطاق واسع في الأعلاف | أسرع؛ تمييز أفضل للحبيبات الصلبة الكثيفة؛ معيار في مراقبة جودة حبيبات الخشب |
| نقاط يجب الانتباه إليها | حساسية وزن العينة والمنخل؛ تمييز منخفض دون تعديل | يجب تسجيل الإعدادات الخاصة بكل طراز؛ النتائج غير قابلة للمقارنة بقيم جهاز الأسطوانة الدوارة |
الإجابة العملية عن سؤال «أيّهما» هي: الذي يقيسه عميلك، وإن تعذّر ذلك، فالذي يشبه سلسلة التسليم لديك. وأيًّا كان اختيارك، فثبّت الإجراء — وزن العينة والمنخل والتوقيت والتكرار — واعتبر أي تغيير فيه تغييرًا للوحدة، لا تغييرًا للعادة. إن مؤشر المتانة PDI المسجّل وفق طريقة ثابتة، والمتتبَّع مقابل تآكل القالب وبيانات التكييف، سيرشدك عن خطك أكثر مما تفعل أي قيمة منفردة على الإطلاق. وللجانب الخاص بالطحن في سلسلة الجودة ذاتها، راجع دليلنا حول اختيار مقاس منخل المطحنة المطرقية، وللاطلاع على المطحنة التي تنتج الحبيبات نفسها، تعرض آلة تحبيب أعلاف الدواجن والمواشي صفحتنا إعدادات التكييف والقالب الكامنة وراء الأرقام أعلاه.