
عادةً ما يصل المشترون إلى خط إنتاج كريات الخشب وهم يحملون رقمًا واحدًا في أذهانهم: الأطنان في الساعة. هذا الرقم مهم، لكنه آخر ما ينبغي تثبيته، لا أوله. فالخط الذي يعمل بطاقته المقدرة في كل وردية يُبنى بالعكس انطلاقًا من مواصفات الكريات التي يطلبها السوق، ثم تتم المطابقة عبر التقطيع والطحن والتجفيف والتحبيب والتبريد بحيث لا تعاني أي مرحلة نقصًا في التغذية أو تُغرق المرحلة التالية. وإذا أخطأت في التسلسل، تظهر الأعراض سريعًا: مجفف لا يستطيع الحفاظ على رطوبة 10% في الطقس الرطب، ومكبس كريات يتوقف كلما خشنت نشارة الخشب، ونسب دقائق تتجاوز حدود العقد، وفاتورة طاقة لا يستطيع أحد تفسيرها.
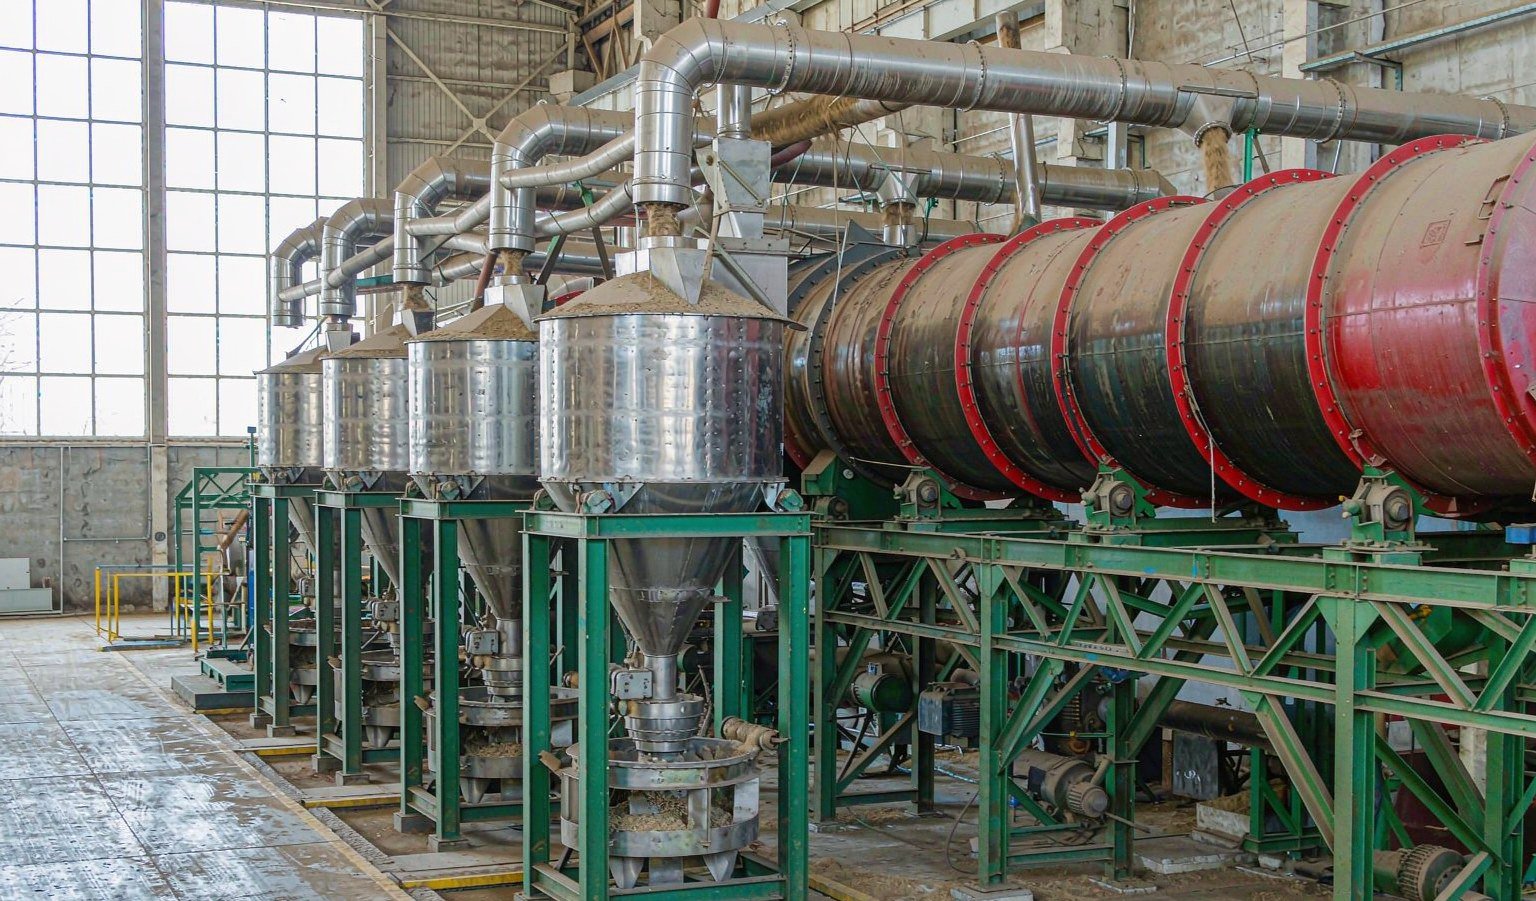
يستعرض هذا الدليل خط إنتاج كريات الخشب مرحلة بمرحلة، مع أرقام الطاقة وتوازن الكتلة المنشورة عند كل خطوة، وينتهي بجدول تكوين يمكنك مقارنته بعروض الأسعار. وتأتي المراجع الخاصة بالمعدات من مجموعتنا القياسية لخطوط الكتلة الحيوية، لذا تعكس الأرقام ما نبنيه فعليًا وليس كتيبًا عامًا.
ابدأ من مواصفات الكريات، لا من الآلة
كل قرار لاحق — أحجام الغرابيل، ودرجة حرارة التجفيف، وسُمك القالب، وزمن التبريد — موجود لتحقيق مواصفات وقود قابلة للقياس. وإذا كنت تخطط للبيع في أوروبا، فنقطة مرجعك هي نظام ENplus، المبني على معيار ISO 17225-2 ويضيف متطلبات سلسلة توريد خاصة به. وأهداف الإنتاج الأساسية جديرة بالطباعة وتعليقها على جدار غرفة التحكم:
| المعيار | ENplus A1 requirement | ما يتطلبه من الخط |
|---|---|---|
| القطر | 6 مم أو 8 مم | اختيار فتحة القالب؛ ويهيمن 6 مم على الأسواق السكنية |
| الطول | 3.15–40 mm | ضبط السكين عند وجه القالب؛ أبقِ القطع المفرطة الطول دون 1% |
| الرطوبة | ≤ 10% | التحكم في مرحلة التجفيف؛ غذِّ المكبس عند 10–15% ثم برّد من هناك |
| الرماد | ≤ 0.7% | انضباط المواد الخام: إزالة اللحاء، لا رمل، ولا لحاء في لقيم A1 |
| المتانة الميكانيكية | ≥ 98.0% | نسبة ضغط القالب الصحيحة، درجة حرارة التهيئة، التبريد |
| الكثافة الظاهرية | 600–750 kg/m³ | تحضير الألياف ونسبة طول القالب إلى قطره؛ فالكثافة المنخفضة تعني عادةً قالبًا قصيرًا |
اثنان من هذه العناصر يستحقان التركيز عليهما لأنهما حيث تخسر المصانع الجديدة المال. فالرماد عند 0.7% لا يغتفر: فالرمل الذي يدخل أثناء مناولة جذوع الأشجار أو وجود اللحاء يمكن أن يدفعك لتجاوز هذه النسبة، ولا توجد آلة لاحقة قادرة على إزالة المعادن. أما المتانة عند 98% فهي خاصية عملية وليست خاصية آلة — فهي تأتي من توزيع حجم الجسيمات والتهيئة ونسبة ضغط القالب وهي تعمل معًا. أما ENplus certification scheme فتنشر الدليل الكامل مع قواعد أخذ العينات والاختبار، ويستحق قراءته قبل الالتزام بتصميم المصنع، لأن ممارسات التخزين والتحميل تخضع للتدقيق أيضًا.
المراحل السبع وأين تُفقد الطاقة الإنتاجية
يمر الخط الكامل للمواد الخام من فئة جذوع الأشجار عبر سبع مراحل:
1. الاستلام وإزالة اللحاء ← 2. التقطيع إلى رقائق ← 3. الطحن الأولي ← 4. التجفيف ← 5. الطحن الناعم ← 6. التهيئة والتحبيب ← 7. التبريد والغربلة والتعبئة.
إذا كانت مادتك الخام عبارة عن نشارة خشب جافة بالفعل من منشرة أو مصنع أثاث، فإن المراحل 1 و2 و4 تتقلص أو تختفي — ولهذا يمكن لمصنعين يمتلكان نفس آلة التحبيب أن يكون لهما بصمة وميزانيات مختلفة تمامًا. والعكس صحيح أيضًا: فالمصنع المصمم حول الرقائق الرطبة سيكون مفرط الحجم لعميل النشارة الجافة، والمشتري الذي يدفع مقابل طاقة تجفيف لا يستخدمها أبدًا يكون قد أهدر رأسماله.
تُفقد الطاقة الإنتاجية عند نقاط الوصل بين المراحل أكثر مما تُفقد داخل أي آلة منفردة. فآلة تحبيب مصنفة بسعة 3 طن/ساعة تستقبل نشارة برطوبة 18% لن تعمل بسرعة 3 طن/ساعة؛ والمجفف الذي تغذيه مطحنة مطرقية واحدة تعمل بنصف سعة غربالها سيعمل ويتوقف بالتناوب؛ وخط التعبئة الذي يتوقف كلما امتلأ كيس كبير سيدفع المنتج للتراكم عكسيًا في السلسلة حتى يفيض المبرد. لذا فإن تحديد الحجم يعني تحديد حجم نقاط الوصل: فصوامع الموازنة بين الطحن والتجفيف، وبين التجفيف والتحبيب، تستوعب فروق الإيقاع التي لا تستطيع أي قدرة محرك أن تستوعبها.
المرحلة 1: الاستلام وإزالة اللحاء والتقطيع
بالنسبة للخشب المستدير أو الخشب المقطوع، تحمي إزالة اللحاء رقمين في آن واحد: محتوى الرماد وعمر السكاكين. فاللحاء يحمل معظم الأتربة والحصى في الجذع، والحصى هو ما يستهلك سكاكين التقطيع وغربلة المطاحن المطرقية وثقوب القوالب قبل الأوان. وإذا كان خطة عملك ضمن ENplus A1 تعتمد على أرقام رماد نظيفة، فإن اللحاء إما يبقى خارج البوابة أو يذهب إلى خط منتج منفصل من درجة أدنى.
تحدد آلات التقطيع الأسطوانية هندسة الرقائق لكل ما يأتي لاحقًا. فالمهم ليس الإنتاجية المقدرة لآلة التقطيع وحدها بل اتساق الرقائق: فالشرائح الطويلة أو الكتل كبيرة الحجم تحمّل المطحنة المطرقية بشكل غير متساوٍ وتهدر مساحة غربالها. وتغطي سلسلة YLBX الأسطوانية لدينا النطاق من الخطوط المدمجة إلى المصانع عالية الإنتاجية، وتُعد آلة تقطيع الخشب YLBX2108 نقطة مرجعية للمصانع المتوسطة التي تغذي خطًا بإنتاجية عدة أطنان في الساعة. وعندما تكون مادتك الخام عبارة عن رقائق أو نشارة بالفعل، تُستبدل هذه المرحلة بقادوس استلام وناقل قياس الجرعة — وهو أرخص، لكن لا تتخطَّ إزالة المعادن ومصيدة الحجارة، لأن سنًا واحدًا من سنون الحفارة في المطحنة المطرقية يكلف أكثر مما ستكلفه المصيدة على الإطلاق.
المرحلة 2: الطحن الأولي
التجفيف والطحن مرتبان عن قصد. فالرقائق الخشنة تجف بشكل سيئ — فالرطوبة المحتجزة داخل رقاقة سميكة لا تصل أبدًا إلى هواء المجفف الساخن خلال زمن المكوث المتاح. لذلك تشغّل معظم المصانع طحنًا أوليًا قبل المجفف، بغربال في نطاق 25–50 مم، وذلك فقط لفتح مساحة السطح.
تضع بيانات العمليات المنشورة أرقامًا حقيقية على هذه المرحلة. فتحليل واسع الاستشهاد للتحبيب التقليدي (Tumuluru, 2016، منقول في ملحق دراسة IEA Bioenergy Task 40) يسرد مطحنة مرحلة أولى بحجم غربال 50.8 مم تستهلك 94.1 كيلوواط ساعة لكل طن، مما يجعلها ثاني أكبر مستهلك للكهرباء في الخط بعد المجفف. ويترتب على ذلك نتيجتان عمليتان:
أولًا، لا تفرط في الطحن قبل التجفيف. فالطاقة المصروفة على طحن أدقّ مما يحتاجه المجفف هي طاقة مصروفة مرتين، لأن الدقائق أيضًا تنتقل بشكل سيئ عبر الأسطوانة. ثانيًا، اختيار الغربال هو ضبط للتكلفة وليس ضبطًا للجودة، في هذه المرحلة — فالجودة تُحسم عند الطحن الناعم بعد التجفيف.
المرحلة 3: التجفيف وتوازن الرطوبة
المجفف هو قلب ميزانية الطاقة في المصنع، وهو حيث يحدد محتوى الماء في المادة الخام اقتصادياتك. توازن الكتلة بسيط وقاسٍ: عند رطوبة واردة 50%، تصل نحو طنين من الخشب الرطب مقابل كل طن من المادة الجافة التي تخرج، وهي نسبة تقرير إيرينا عن إمدادات الكتلة الحيوية الصلبة يُستخدم كحالة مرجعية. ويجب تبخير هذه المياه، والتبخير طاقة حرارية وليس كهرباء.
في سلسلة العمليات نفسها التي استشهدت بها وكالة الطاقة الدولية، تستهلك المجففة الأسطوانية الدوارة — التي تخفض رطوبة المادة من 30% إلى 10% — 340.8 كيلوواط ساعة لكل طن من الناتج، وتمثل مرحلة التجفيف نحو 65–70% من إجمالي طاقة العملية (Lamers et al., 2015). ولهذا تهيمن قرارات تصميم المجففة على تكلفة التشغيل:
مصدر الحرارة. حرق نفايات المصنع نفسه والكريات دون المستوى هو الخيار الافتراضي، وفرن الكتلة الحيوية المقترن بالمجففة الأسطوانية يغلق الحلقة. تسخين زيت الوقود أو الغاز أنظف من حيث التحكم لكنه يعرّض تكلفة الكريات لأسعار الوقود الأحفوري.
تكوين الأسطوانة. الأسطوانة أحادية المرور بسيطة ومتسامحة مع التغذية الخشنة. أما الأسطوانة ثلاثية المرور فتعيد استخدام الهواء الساخن نفسه ثلاث مرات داخل أغلفة متحدة المركز، فيؤدي المقدار نفسه من الحرارة إلى تبخير أكبر لكل متر مكعب من العادم، وتكون الآلة أقصر بالنسبة لمهمة معينة. لنشارة الخشب ومسحوق الخشب المطحون، فإن مجففتنا الأسطوانية ثلاثية الطبقات تقلل مساحة الأرضية بنحو 30% مقارنة بأسطوانة واحدة بالقدرة نفسها، وهذا مهم عندما يكون المبنى قائماً بالفعل.

التحكم في رطوبة المخرج. تحتاج مطحنة الكريات إلى مادة برطوبة نحو 10–15%. فإن كانت رطبة أكثر من اللازم، يتبخر البخار داخل فتحات القالب وتتفتت الكريات بعد التبريد؛ وإن كانت جافة أكثر من اللازم، لا يلين الليغنين بما يكفي، فتنخفض المتانة ويزيد الغبار. عملياً يعني هذا مستشعر رطوبة في المخرج أو روتين أخذ عينات يدوي منضبط، إضافة إلى مكيّف ضبط قادر على إضافة كميات صغيرة من الماء أو البخار عندما تتجاوز المادة الواردة حد الجفاف في الشتاء.
المرحلة 4: الطحن الدقيق
بعد التجفيف، تُطحن المادة إلى حجم الجسيمات النهائي. وتستخدم ممارسات كريات الخشب عادةً مناخل مطحنة المطارق في نطاق 4–8 مم؛ فالمناخل الأدق ترفع المتانة لكنها تستهلك الطاقة والإنتاجية. وتُدرج السلسلة التي استشهدت بها وكالة الطاقة الدولية مطحنة المرحلة الثانية بمنخل 6.4 مم تستهلك 43.2 كيلوواط ساعة لكل طن — أي أقل من نصف الطحن الأولي، لكنها لا تزال محركاً رئيسياً في الخط.
توزيع حجم الجسيمات لا يقل أهمية عن متوسط الحجم. فانتشار جسيمات دقيقة ومتوسطة يتراص داخل فتحات القالب أفضل من طحن خشن موحّد، لأن الجسيمات الصغيرة تملأ الفراغات بين الكبيرة. وإذا جاءت اختبارات المتانة أقل من 98%، فأول ما يجب فحصه هو حالة المناخل (المناخل المتآكلة تسمح بمرور الجسيمات الكبيرة) وتآكل المطارق (المطارق الباهتة تفرك بدل أن تقطع، فترفع الحرارة واستهلاك الطاقة في آن واحد).
بالنسبة للمصانع التي تتشارك المعدات بين تطبيقات الكتلة الحيوية والأعلاف، يجدر التخطيط لمسألة المطحنة وقت الشراء: فمجموعة مطاحننا تغطي طحن الكتلة الحيوية الخشن والمهام الأدق اللازمة لطحن الأعلاف، والآلة المختارة للمهمتين تتجنب عملية شراء ثانية لاحقاً.
المرحلة 5: التكييف وإنتاج الكريات
مطحنة الكريات هي حيث تلتقي الهندسة الميكانيكية بمواصفات الوقود. تدخل المادة إلى مكيّف حيث يرفع البخار الحرارة والرطوبة بما يكفي فقط لتلدين الليغنين — الرابط الطبيعي في الخشب — ثم تُدفع بضغط الأسطوانات عبر فتحات قالب حلقي دوّار.
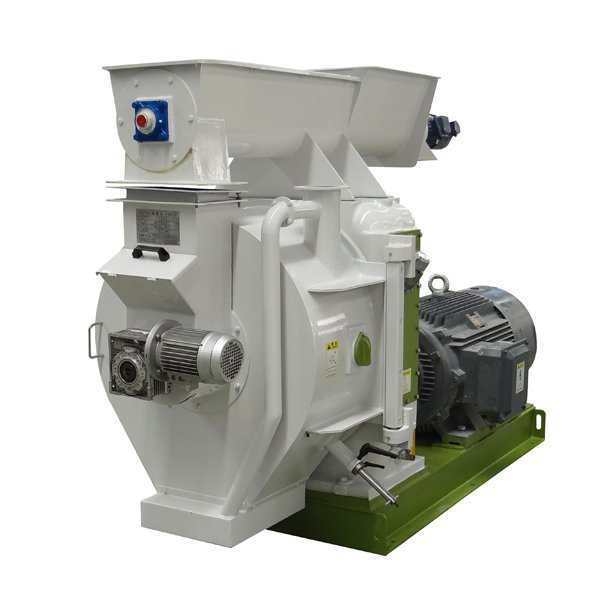
القالب قطعة استهلاكية وأداة ضبط في آن واحد. تحدد نسبة طوله الفعلي إلى قطره (L/D) الضغط. ولنشارة الخشب اللين، تُعد نسبة L/D نحو 1:6 إلى 1:10 نطاقاً عملياً شائعاً في تصاميمنا، مع استخدام قوالب أسمك للمواد الصلبة أو الراتنجية أو منخفضة الليغنين التي ترفض الترابط. ويتراوح سُمك القالب في نطاقنا القياسي من 35 إلى 100 مم على أقطار قوالب من 420 إلى 1,350 مم حسب الطراز، مع سرعات قالب من 120–300 دورة/دقيقة تُختار حسب التطبيق. ونسبة الضغط هي أيضاً حيث تقع المصانع الجديدة في المشكلات: فالسعي إلى متانة عالية بقالب عدواني على مادة جافة يؤدي إلى انسداد القوالب واحتراق المحامل، بينما ينتج القالب المتحفظ كريات تفشل في اختبار التدحرج.
من حيث الطاقة، مطحنة الكريات أكثر اعتدالاً مما يتوقع المشترون. فالسلسلة نفسها التي استشهدت بها وكالة الطاقة الدولية تُدرج 48.9 كيلوواط ساعة لكل طن عند مطحنة الكريات و30 كيلوواط ساعة لكل طن للتكييف بالبخار. وخط مطحنتنا العمودية للكريات، الذي يثبّت القالب عمودياً لتغذية بمساعدة الجاذبية، محدَّد في نطاق 30–55 كيلوواط ساعة لكل طن من الاستهلاك الفعلي. وحصة مطحنة الكريات من الكهرباء كبيرة لأنها تعمل باستمرار عند حمل مرتفع — إذ يخصص لها مصنع إيرينا المرجعي 56 من أصل 171 كيلوواط ساعة/طن من إجمالي الكهرباء في المصنع — لكن حصتها من الإجمالي energy is modest next to thermal drying.
المرحلة 6: التبريد والغربلة ومكافحة الغبار
تخرج الكريات من القالب عند درجة حرارة 70–90°C وتكون طرية جدًا بحيث يصعب تداولها. يعمل مبرد التيار المعاكس على تقريبها إلى نطاق درجات قليلة من حرارة المحيط، بينما يبرّد تدفق الهواء المعاكس الكريات الأشد حرارة في آخر المطاف، ما يجنّبها التشقق الناتج عن الصدمة الحرارية. والتبريد ليس تحسينًا اختياريًا للجودة: فالكريات التي تُنقل وتُعبأ وهي ساخنة ستتكثّف الرطوبة داخلها في الكيس، وتُطرّي هذه الرطوبةُ المكثّفة على جدار الكيس الكرياتِ عند نقاط التلامس، وهو سبب تقليدي لشكاوى العملاء من كريات «ذائبة».
بعد التبريد، تفصل غربالٌ النواعم والقطع القصيرة وتعيدها إلى جهة المدخل حيث يمكن إعادة كبسها. والحفاظ على حلقة النواعم مغلقة هو ما يحمي حدّ النواعم في ENplus عند التسليم؛ كما يغذّي المرجل بمواد مرفوضة كانت ستُباع بخلاف ذلك كمنتج دون الدرجة.
يستحق جمع الغبار بندًا مستقلًا في الميزانية. فالسحق بالمطرقة والكبس يولّدان غبارًا ناعمًا باستمرار، وفلتر نفاث نبضي مُقاس على أحجام الهواء الفعلية — لا على تخمين من الكتالوج — يحمي المشغلين والمحركات معًا. والغبار أيضًا خطر اشتعال، لذا ينبغي مراجعة موضع الفلتر وتنفيس الانفجار مع المورّد في مرحلة التصميم، لا بعد التشغيل التجريبي.
المرحلة 7: التعبئة والتحميل
تعتمد المرحلة الأخيرة كليًا على قناة البيع. فشحنات التصدير السائبة تستخدم التخزين المسطّح واللوادر؛ وتجزئة السوق المحلية تستخدم الأكياس الصغيرة (عادة 15–20 kg) على ميزان تعبئة مع خط خياطة أو لحام حراري؛ أما المشترون التجاريون فيطلبون غالبًا أكياسًا كبيرة بحجم 500–1,200 kg تُملأ على ميزان أكياس الطن. والمصنع الذي يخطط لخدمة التجزئة والسائب معًا ينبغي أن يحجز مساحة أرضية ومسار ناقل لكليهما من البداية، لأن إضافة خط تعبئة لاحقًا داخل مبنى مكتمل اضطراب لا يرغب فيه أي مشغّل.
مطابقة السعات عبر الخط
بعد تحديد المراحل، تصبح مسألة تحجيم المعدات ملموسة. يوضح الجدول أدناه تكوينات استدلالية لأربعة أحجام مصانع شائعة، مأخوذة من مجموعة منتجاتنا القياسية للكتلة الحيوية. تعامل مع أرقام الكيلوواط كقدرات محركات مركّبة في مرحلة الكبس، لا كاستهلاك للطاقة — فالقدرة المقننة تُحجَّم للحالة الأسوأ، والسحب الفعلي للطن يقع أدنى من ذلك، كما توضحه فقرة الطاقة أدناه.
| حجم المصنع | مرحلة الكبس | التجفيف | الطحن | ملاحظة التصميم النموذجية |
|---|---|---|---|---|
| 1–2 طن/ساعة | مطحنة عمودية واحدة، فئة 22–160 kW، أو قالب حلقي مدمج | مجفف أسطواني أحادي المرور | مطحنة مطرقية واحدة | تعبئة نصف آلية؛ مناسبة لتغذية نشارة الخشب الجافة |
| 3–5 طن/ساعة | مطحنة قالب حلقي واحدة، فئة 90–400 kW مع مُكيِّف | مجفف أسطواني ثلاثي المرور | مطحنة مطرقية أولية + طحن ناعم | صومعة وسيطة بين المجفف والمطحنة؛ خط تعبئة آلي للأكياس الصغيرة |
| 5–10 طن/ساعة | مطحنة قالب حلقي كبيرة واحدة أو مطحنتان متوسطتان | مجفف ثلاثي المرور كبير مع فرن كتلة حيوية مخصص | طحن على مرحلتين مع صومعة بين المرحلتين | تحميل سائب + أكياس كبيرة؛ نظام استخلاص غبار كامل |
| أكثر من 10 طن/ساعة | خطوط متعددة متوازية لإنتاج الكريات | حجم المجفف على أساس واجب التبخير، لا على أساس الطن/الساعة | قاعة طحن مخصصة | تصبح التكرارية لكل مرحلة ميسورة التكلفة وحكيمة |
يخفي هذا الجدول قاعدتين لتحديد الحجم. يُحدَّد حجم المجفف على أساس واجب التبخير — أطنان الماء في الساعة — وهو يعتمد على الرطوبة الداخلة، لذا تحتاج المنشأة ذاتها بسعة اسمية 5 طن/ساعة إلى مجفف مختلف تمامًا لرقائق رطبة بنسبة 55% عنه لنشارة خشب بنسبة 12%. وعند تجاوز نحو 10 طن/ساعة، تتوقف الحلول أحادية الآلة عن كونها حكيمة: فمطحنتا كريات متوسطتا الحجم مع طقم قوالب احتياطي مستقل تمنحان وقت تشغيل أطول من مطحنة واحدة ضخمة جدًا، لأن تغيير القالب الذي يعطّل نصف المنشأة يعطّل نصفها فقط.
Energy Per Tonne: What the Published Numbers Say
الطاقة هي فئة التكلفة التي يكثر المشترون من التقليل من تقديرها، وذلك جزئيًا لأن طاقة التجفيف الحرارية عادةً ما تكون كتلة حيوية ذاتية التوليد لا فاتورة كهرباء مقيسة، وجزئيًا لأن قدرات المحركات المعلنة ليست استهلاكًا. يجمع الجدول أدناه الأرقام المنشورة على مستوى المراحل لسلسلة تقليدية لإنتاج كريات الخشب، من المادة الأولية الرطبة إلى الكرية الجاهزة، لتتمكن من التحقق المعقول من ادعاءات الاستهلاك لدى أي مورّد.
| المرحلة | الطاقة النوعية (كيلوواط ساعة/طن ناتج) | المصدر |
|---|---|---|
| مطحنة المرحلة الأولى، غربال 50.8 مم | 94.1 | Tumuluru (2016)، ملحق IEA Task 40 |
| مجفف دوّار، من رطوبة 30% إلى 10% | 340.8 (حرارية، نحو 65–70% من طاقة العملية) | Tumuluru (2016)؛ Lamers et al. (2015) |
| مطحنة المرحلة الثانية، غربال 6.4 مم | 43.2 | تومولورو (2016) |
| تكييف بالبخار | 30.0 | تومولورو (2016) |
| مطحنة الكريات | 48.9 | تومولورو (2016) |
| كهرباء المنشأة كاملة (منشأة مرجعية) | 171 (ساحة الخشب 20، المجفف المسبق 45، مطارق الطحن 50، مطاحن الكريات 56) | IRENA (2019)، نقلًا عن Koppejan et al. (2012) |
اقرأ هذه الأرقام مع تعريفاتها المرافقة. إجمالي IRENA كهرباء فقط؛ أما حرارة التجفيف فتُبلَّغ بشكل منفصل، ولهذا تُدرج المنشورة ذاتها مطحنة الكريات بوصفها أكبر مستهلك كهربائي منفرد بينما تُظهر سلسلة IEA التجفيف بوصفه المستهلك الطاقي المهيمن إجمالًا. إن قسمة قدرة المحرك المقننة على الناتج المقنن — وهي الحساب الكامن وراء كثير من ادعاءات المورّدين — تنتج حدًا أعلى لا قياسًا، لأن المحركات تُحدَّد لأحمال البدء والانسداد في أسوأ الحالات. عند مقارنة عروض الأسعار، اطلب من كل مورّد أن يصرّح بقيمة كيلوواط ساعة المتوقعة لكل طن من الكهرباء عند رطوبتك الفعلية، وأن يفصل طاقة التجفيف الحرارية، بما في ذلك الوقود الذي يتوقع أن يحرقه الفرن.
خمسة أخطاء تصميمية تظهر في الشهر الأول
1. تحديد حجم المجفف بناءً على مادة اختبار المورّد. لا تقول بيانات أداء المجفف المستخرجة على نشارة بنسبة 12% شيئًا عن رقائقك من شجرة الأوكالبتوس بنسبة 55%. أصرّ على حساب واجب التبخير باستخدام تحليل الرطوبة الخاص بك.
2. إغفال صوامع التخزين الوسيطة. الاقتران المباشر لمطرقة طحن بمجفف بمطحنة كريات يعني أن كل تعثّر في أي مرحلة ينتقل فورًا. صومعتا تخزين وسيطتان في موقعين مناسبين هما أرخص تأمين على وقت التشغيل في المنشأة.
3. شراء المتانة من القالب وحده. تزيد القوالب الأكثر سماكة من الضغط، لكن إذا كان توزيع حجم الجسيمات والتكييف غير صحيحين، فإن القالب لن يفعل سوى الانسداد بشكل أسرع. فالمتانة خاصية سلسلة مترابطة.
4. التقليل من حجم استخراج الغبار. الفلاتر المختارة على أساس السعر وليس حجم الهواء تُحمّل المحركات، وتتسرب منها الأتربة إلى القاعة، وفي أسوأ الحالات تحوّل المصنع إلى خطر غبار قابل للاشتعال سيكتشفه المفتش.
5. التخطيط للتعبئة في آخر الأمر. يحدد نظام التحميل توزيع العمالة وأنماط المناوبات وإيقاع تفريغ المبرد. فالمصنع الذي يضطر إلى إيقاف إنتاج الحبيبات لتغيير صيغ الأكياس يخسر من الطاقة الإنتاجية سنوياً أكثر مما يكلفه خط التعبئة.
ما الذي ترسله إلى المورّد للحصول على عرض سعر دقيق
الفرق بين عرض سعر عام واقتراح هندسي حقيقي هو جودة بيانات المدخلات. قبل طلب التسعير لخط إنتاج حبيبات الخشب، جهّز ما يلي:
تحليل المادة الخام: النوع، الشكل (جذوع، رقائق، نشارة)، نطاق الرطوبة الواردة عبر الفصول، محتوى الرماد، والحجم السنوي المتاح. مواصفات الحبيبات المستهدفة: درجة ENplus أو المكافئ الوطني، القطر المستهدف، وقناة البيع المقصودة. بيانات الموقع: أبعاد القاعة وارتفاعها، قدرة إمداد الطاقة والتعريفة، توافر المياه للبخار، وما إذا كان فرن الكتلة الحيوية مقبولاً. الأهداف التجارية: ساعات التشغيل السنوية المتوقعة، نمط المناوبات، وقيمة الطن/الساعة التي تحتاجها فعلياً بعد التوقف، لا القيمة الاسمية. فبهذه المدخلات، يمكن للمورّد أن يلتزم بواجب التبخير وتكوين القالب والطاقة النوعية المتوقعة — وهي الأرقام الثلاثة التي تفصل خطاً عاملاً عن عرض تجريبي مكلف.
الخلاصة
خط إنتاج حبيبات الخشب هو نظام لنقل الرطوبة توجد في نهايته مكبسة الحبيبات. حدّد مواصفات الوقود أولاً، ثم اختر حجم المجفف بناءً على واجب التبخير المستمد من بيانات مادتك الخام، واحمِ نقاط الوصل بقدرة تخزين مؤقت، واطلب أرقام الطاقة على مستوى المراحل وبالوحدات نفسها من كل مورّد تقارنه. المصانع المصممة بهذه الطريقة تصل إلى طاقتها المقدرة في أسابيع لا في أرباع سنوات، وتصبح خيارات المعدات — فئة المفرمة، شبكات الطحن، هندسة القوالب، نوع المبرد — قرارات قابلة للتحقق بدلاً من رهانات على الكتالوج. إذا أردت إجراء هذه المقارنة وفق مادتك الخام، أرسل لنا تحليل الرطوبة والطاقة المستهدفة وسنرد عليك بتكوين مرحلة بمرحلة مع حسابات الطاقة مرفقة.