
Chiedi a due responsabili di mulino perché la loro durabilità dei pellet differisce di otto punti con la stessa formula e di solito sentirai parlare della filiera, del gioco dei rulli o della griglia del mulino a martelli. Il condizionamento viene menzionato per ultimo, anche se è l'unica fase in cui puoi cambiare la qualità del pellet in pochi secondi senza toccare un solo componente meccanico. È anche la fase in cui la maggior parte degli stabilimenti ha la strumentazione più scarsa: una sonda di temperatura allo scarico, un manometro sulla linea del vapore e un operatore che impara a orecchio quando la farina suona giusta.
È un modo pessimo di gestire la leva qualità più economica dello stabilimento. Il condizionamento è una fase di trasferimento di calore e massa con ingressi misurabili e uscite misurabili. La ricerca pubblicata in merito è insolitamente chiara su dove sono i guadagni, dove si fermano e cosa paghi per spingere oltre. Questo articolo esamina tali evidenze, poi le traduce in setpoint, dettagli dell'impianto vapore e modalità di guasto che puoi verificare su una linea reale.
Cosa fa realmente il condizionatore a una particella di farina
Nel condizionatore accadono tre cose, e accadono a velocità diverse.
La prima è la condensazione. Il vapore saturo secco che entra nella farina colpisce particelle a 20–30 °C e condensa sulla superficie, rilasciando calore latente. Il capitolo sulla macinazione dei mangimi della FAO descrive il meccanismo in modo semplice: un elevato volume di vapore acqueo condensa sulla superficie delle particelle di mangime, bagnandole e ammorbidendole per una migliore compressione, mentre la temperatura di quel vapore gelatinizza parte dell'amido grezzo, fornendo l'adesione che tiene insieme un pellet (FAO, Processi di macinazione dei mangimi). Nota la sequenza: l'acqua arriva prima come condensa, il calore arriva con essa, e l'ammorbidimento è un effetto superficiale prima di essere un effetto di massa.
La seconda è l'equalizzazione. L'umidità che sta all'esterno di una particella ha bisogno di tempo per migrare verso l'interno, e il calore ha bisogno di tempo per penetrare. Un passaggio di 30 secondi attraverso un condizionatore a singolo albero non equalizza completamente una particella di farina da 2 mm; avvia il processo e lascia che la filiera lo completi. Ecco perché tempo di ritenzione e temperatura non sono intercambiabili, un punto che la ricerca seguente ribadisce ripetutamente.
La terza è la compressione e il riscaldamento per attrito nella filiera stessa, che è dove avviene in realtà la maggior parte della gelatinizzazione dell'amido. Nella guida alla pellettatura della Kansas State University, la filiera è considerata il luogo dove avviene il vero lavoro: la farina condizionata entra al 17–18 % di umidità totale e a 82–93 °C, e la pressione e lo sforzo di taglio all'interno dei fori della filiera completano la cottura (Dunmire, Stark e Paulk, 2021). La FAO colloca l'intervallo di pressione all'interno di una filiera anulare tra 75 e 600 kg/cm². È molto lavoro svolto dopo che il condizionatore ha finito.
La conseguenza pratica: il condizionamento è una fase di preparazione, non di cottura. Il suo compito è fornire la farina alla filiera alla giusta temperatura, alla giusta umidità e con una superficie che farà presa. I mulini che si aspettano che il condizionatore da solo gelatinizzi l'amido di solito insufflano troppo vapore, e poi lo pagano alla filiera e nello studio del nutrizionista.
La curva temperatura–durabilità, misurata anziché presunta
Il set di dati pubblicati più nitido su questo argomento proviene da una prova del 2020 presso la Kansas State University pubblicata su Translational Animal Science. Truelock e colleghi hanno pellettato diete mais-soia a tre temperature di condizionamento (74, 79 e 85 °C), con un tempo di ritenzione fisso di 30 secondi, due spessori di filiera (rapporti lunghezza-diametro di 5,6 e 8) e una velocità di produzione mantenuta alla capacità nominale del mulino. L'indice di durabilità del pellet (PDI) è stato misurato con il metodo standard del tamburo rotante.
| Trattamento | PDI a 74 °C | PDI a 79 °C | PDI a 85 °C | Energia del mulino, da 74 a 85 °C |
|---|---|---|---|---|
| Mais convenzionale, filiera L:D 5,6 | 81.2 % | 83.7 % | 87.9 % | 13,4 → 13,1 kWh/t |
| Mais convenzionale, filiera L:D 8 | 87.9 % | 89.0 % | 92.0 % | 14,1 → 13,7 kWh/t |
| Mais ad alta amilasi, filiera L:D 5,6 | 78.8 % | 78.1 % | 81.4 % | 14,0 → 14,0 kWh/t |
| Mais ad alta amilasi, filiera L:D 8 | 89.1 % | 88.9 % | 91.4 % | 14,2 → 14,0 kWh/t |
Read the table in two directions. Across a row, 11 °C of extra conditioning temperature bought 4.1 to 6.7 points of PDI on the conventional corn diet, and it did not cost energy — mill specific energy stayed flat or fell slightly. Down a column, a thicker die (L:D 8 instead of 5.6) bought 4.1 to 10.8 points across the two corn types, but cost 0.2 to 0.8 kWh/t. The conditioning lever is the one that comes with a smaller bill.
La prova spiega anche il perché. La gelatinizzazione dell'amido misurata nella masa condizionata era solo del 3,9-5,6 %, ma nei pellet finiti era del 10,7-15,0 %. La maggior parte della cottura avveniva nella filiera, trainata dall'umidità e dal calore forniti dal condizionatore. Il condizionamento non gelatinizzava; preparava le condizioni perché lo facesse la filiera.
Da dove viene l'umidità, e perché quel numero conta più della temperatura
La temperatura è il numero che gli operatori osservano perché è sul display. L'umidità è il numero che decide se il mulino funziona o si intasa.
La guida della Kansas State fornisce la relazione pratica: per ogni 25 °F (14 °C) di aumento di temperatura nel condizionatore, si aggiunge circa l'1 % di umidità al mangime. L'esempio della guida vale la pena di essere ripetuto perché mostra quanto le condizioni ambientali influenzino il risultato. Un mulino che punta a 190 °F (88 °C) con una masa invernale in ingresso a 40 °F (4 °C) necessita di un aumento di 150 °F, che aggiunge circa il 6 % di umidità; lo stesso mulino in estate, con la masa a 90 °F (32 °C), necessita di un aumento di 100 °F e aggiunge circa il 4 %. Partendo da un'umidità della masa del 12 %, si arriva al 18 % alla filiera in inverno e al 16 % in estate. Un'umidità totale superiore a circa il 18 % può intasare il mulino, a seconda della configurazione.
Questa è la causa singola più comune delle lamentele del tipo «il mulino va bene a luglio e si blocca a gennaio». La ricetta non è cambiata. L'impostazione della valvola del vapore non è cambiata. È cambiata la temperatura della masa in ingresso e, con essa, la quantità di condensa che il mulino sta effettivamente iniettando. Un impianto privo di una lettura dell'umidità della masa prima del condizionatore e di un controllo del bilancio di massa sulla portata di vapore opera alla cieca sulla variabile che più conta.
Gli organismi di settore pubblicano da anni linee guida in merito — la Federazione Internazionale dell'Industria dei Mangimi coordina il lavoro sulla sicurezza dei mangimi tra le associazioni nazionali, e la Associazione Americana dell'Industria dei Mangimi mantiene materiale di riferimento sulla produzione per i propri membri — ma nulla di tutto ciò può dirti cosa sta facendo il tuo condizionatore alle 3 del mattino in un turno freddo. Quel numero deve venire dai tuoi strumenti.
Le nostre specifiche dei condizionatori prevedono un'aggiunta di vapore dal 3 all'8 % in peso a 2-6 bar, il che corrisponde a quella fisica: l'estremo inferiore si adatta a una masa calda e ad alto contenuto di umidità, quello superiore a una masa secca e fredda. Il numero non è un setpoint, è un risultato. Imposta la portata di vapore che fornisce l'umidità target alla filiera e lascia che la temperatura segua.
Il limite: quanto ti costa l'alta temperatura
Se 85 °C è meglio di 74 °C per la durabilità, perché non lavorare a 95 °C? Perché il PDI non è l'unico output del processo, e la letteratura nutrizionale è stata piuttosto coerente sul compromesso.
Abdollahi e collaboratori (Poultry Science, 2020) hanno pelletizzato diete per broiler a base di frumento a 60 °C e 90 °C. Il PDI è passato dall'80,8 % all'89,1 %, un guadagno di 10,3 punti. Nella stessa prova, il condizionamento a 90 °C ha ridotto la digeribilità ileale apparente di amido, grassi e calcio, e il precedente lavoro dello stesso gruppo ha misurato una penalizzazione dell'energia metabolizzabile apparente pari a circa 24 kcal/kg di dieta per ogni 10 °C di aumento della temperatura di condizionamento. Uno studio separato del 2010 su British Poultry Science, che testava 60, 75 e 90 °C, ha rilevato che il PDI migliorava con la temperatura nelle diete a base di frumento ma non in quelle a base di mais, mentre l'indice di conversione del mangime peggiorava alle temperature più alte in entrambi i casi.
Ne derivano due lezioni. Primo, il guadagno di durabilità dovuto alla temperatura è reale ma specifico della dieta: una dieta mais-soia ricca di amido risponde, una dieta a base di frumento risponde diversamente, e una dieta da svezzamento ad alto contenuto di siero non può essere spinta affatto. Secondo, al di sopra di circa 85-90 °C si sta scambiando energia digeribile con durabilità, e a un certo punto lo scambio non vale più la pena. Un mulino che lavora a 95 °C per raggiungere un obiettivo di durabilità di solito sta coprendo un problema di formulazione o di macinazione che sarebbe più economico risolvere a monte.
Nei dati c'è un utile effetto collaterale: la prova del 2020 ha rilevato che un acidificante liquido modificava l'entità del guadagno di temperatura. Senza acidificante, passando da 60 °C a 90 °C si guadagnavano 17,2 punti di PDI; con 7 g/kg di acidificante il guadagno scendeva a 6,6 punti. Gli additivi che migliorano il legame a bassa temperatura riducono il calore necessario. È una via più economica alla durabilità rispetto ad altri 10 °C di vapore.
Il tempo di ritenzione è una decisione separata dalla temperatura
Il tempo di ritenzione viene trattato come una manopola della qualità, e lo è, ma lenta. La guida della Kansas State indica l'obiettivo per una tipica dieta mais-soia in circa 30-45 secondi e osserva che una ritenzione più lunga può migliorare la qualità aumentando l'assorbimento di calore e umidità, riducendo però la capacità del mulino. Segnala anche i casi in cui una durata maggiore è corretta: le formulazioni più secche ne traggono beneficio, le diete ad alto contenuto di umidità richiedono una ritenzione più breve, e una ritenzione più lunga a temperatura inferiore consente alle particelle di assorbire l'umidità in modo più uniforme.
È su quest'ultimo punto che conviene basare la progettazione. Un passaggio di 90 secondi a 75 °C e uno di 30 secondi a 88 °C possono entrambi fornire una miscela accettabile alla filiera, ma agiscono in modo diverso sui nutrienti. Il passaggio lungo e più freddo è più delicato sugli ingredienti sensibili al calore — siero, enzimi, probiotici, premiscele vitaminiche — lasciando comunque al vapore il tempo di penetrare. È per questo che condizionatori a lunga permanenza e igienizzatori esistono come macchine separate anziché come un'unica unità a singolo albero più grande: disaccoppiano il tempo di permanenza dalla temperatura, cosa che un singolo condizionatore corto non può fare.
La nostra gamma di condizionatori è realizzata in configurazioni a uno, due e tre alberi, con un tempo di permanenza regolabile da 30 a 240 secondi, controllato dalla velocità delle palette e dai deflettori interni. L'estremo dei 240 secondi è destinato ai mangimi per acquacoltura e alle formulazioni ad alto tenore di fibre; una dieta per polli da ingrasso non dovrebbe mai essere trattata a quel livello. Se si specifica una linea, il tempo di permanenza va deciso in base alla lista delle diete, non alla capacità produttiva.
La misurazione del tempo di permanenza è semplice e raramente effettuata. I tre metodi accettati sono il metodo del carico dell'amperometro (arrestare l'alimentatore e cronometrare la caduta del carico del mulino), il metodo del mais intero o del tracciante colorato (aggiungere un marcatore all'alimentatore e prelevare campioni allo sportello d'ispezione), e la pesatura del contenuto del condizionatore a regime stazionario. Ciascuno richiede meno di un'ora e di solito rivela che il dato di targa e quello effettivo differiscono del 30 % o più.
È il sistema del vapore a determinare il risultato, più del condizionatore stesso
Un condizionatore è un recipiente con un albero e alcuni ugelli. Ciò che lo fa funzionare o fallire è a monte: la qualità del vapore che arriva al punto di iniezione.
Il vapore umido è il difetto più comune. Il vapore che trasporta goccioline d'acqua trascinate fornisce umidità senza il corrispondente calore latente, così la miscela diventa umida e fredda, la filiera slitta e l'operatore apre ulteriormente la valvola per compensare, peggiorando la situazione. Il vapore surriscaldato fallisce nella direzione opposta: deve perdere il surriscaldamento prima di condensare, quindi riscalda la miscela in modo non uniforme e fornisce meno umidità del dovuto sulla superficie delle particelle. Ciò che serve al processo è vapore saturo secco, e il modo per ottenerlo è un collettore di dimensioni adeguate, un separatore vicino al mulino, scarichi di condensa con scaricatori nei punti bassi e linee coibentate abbastanza lunghe da rappresentare un problema se lasciate nude.
Il controllo della pressione conta quanto la qualità. La temperatura di condizionamento dovrebbe essere impostata con un regolatore di vapore a monte e una valvola di regolazione della portata al condizionatore, in modo che le fluttuazioni di pressione del collettore non si traducano direttamente in variazioni di portata di vapore. I nostri condizionatori sono specificati per 2-6 bar al punto di iniezione, e ogni ugello è regolabile individualmente così che la distribuzione lungo l'albero possa essere messa a punto anziché stimata.
Le tre misurazioni che rendono il sistema controllabile sono la temperatura e l'umidità della miscela prima del condizionatore, la temperatura della miscela condizionata allo scarico e la portata di vapore. Aggiungerne una quarta — il carico del motore della pressa per pellet — permette di vedere in tempo reale l'effetto lubrificante. I mulini che lavorano solo sulla temperatura di scarico controllano un risultato con una visione a una variabile di un processo a due variabili.
Valori di setpoint per tipo di mangime
| Tipo di mangime | Temperatura di condizionamento | Umidità della miscela alla filiera | Permanenza | Obiettivo PDI tipico |
|---|---|---|---|---|
| Polli da ingrasso / finitura (mais-soia) | 82–93 °C (180–200 °F) | 17–18 % | 30–45 s | 90–95 % |
| Diete per svezzamento / ad alto contenuto di siero | 60–65 °C (140–150 °F) | 15–17 % | 20–30 s | 88–93 % |
| Ruminanti, alto tenore di fibre | 70–80 °C | 15–17 % | 45–90 s | 85–92 % |
| Mangime per acquacoltura (affondante, estruso-pelletizzato) | 85–95 °C | 18–22 % | 90–180 s | 96–98 % (stabilità in acqua) |
Come leggere questa tabella: le temperature delle prime due righe provengono dalla guida della Kansas State; gli intervalli per acquacoltura e ruminanti riflettono i nostri dati di messa in servizio delle linee che abbiamo costruito e sono punti di partenza, non limiti. La colonna che dovrebbe guidare la vostra specifica è la permanenza, non la temperatura, perché è sulla permanenza che si concentra il costo dell'attrezzatura. Un mulino che elenca quattro specie avrà bisogno di un condizionatore lungo con velocità regolabile oppure di due condizionatori.
Una cautela sugli obiettivi PDI: un obiettivo del 96 % su mangime per acquacoltura non è la stessa specifica di un obiettivo del 96 % su mangime per pollame, perché il metodo di prova e il meccanismo di rottura differiscono. La stabilità in acqua nel mangime per acquacoltura è una prova distinta dal tamburo ISO 17831-1, e un pellet che supera l'una può fallire l'altra. Inserite il metodo di prova nella specifica d'acquisto, non solo il numero.
Modalità di guasto diagnosticabili dalla sala controllo
| Sintomo | Causa più probabile | Cosa verificare per primo |
|---|---|---|
| Temperatura di scarico raggiunta, pellet morbidi e friabili | Vapore umido: umidità senza calore latente | Separatore di vapore e scaricatori di condensa; trascinamento in caldaia; isolamento della linea |
| Intasamento del mulino solo con basse temperature | Il carico di condensa aumenta al calare della temperatura della miscela | Umidità della miscela prima della condizionatura; portata di vapore per tonnellata |
| PDI variabile tra turni su una stessa formula | Tempo di ritenzione che varia con la portata di alimentazione | Velocità delle pale rispetto alla portata dell'alimentatore; accumuli nel condizionatore |
| Usura della filiera in aumento, amperaggio elevato, durabilità stabile | Condizionatura insufficiente; il vapore non raggiunge la faccia della filiera | Ostruzione dell'ugello; distribuzione lungo l'albero; pressione del vapore al mulino |
| Pellet scuri, odore di bruciato, calo dell'ingestione di mangime | Condizionatura eccessiva o ritenzione troppo lunga | Tempo di ritenzione effettivo (misurato); setpoint di temperatura rispetto alla dieta |
Questi cinque casi coprono la maggior parte di ciò che vediamo in fase di avviamento. Nessuno di essi richiede nuove apparecchiature. Tutti richiedono che qualcuno conosca l'umidità effettiva, il tempo di ritenzione effettivo e la qualità effettiva del vapore: per questo un mulino che strumenta adeguatamente il condizionatore tende a risolvere i propri problemi più rapidamente di un mulino che acquista una pressa più grande.
Cosa specificare quando si acquista un condizionatore
Se si aggiunge capacità di condizionatura o si sostituisce un'unità, la specifica che porta a una buona macchina non è il diametro del corpo. Sono questi elementi, in questo ordine:
Elenco delle diete e intervallo di ritenzione target, per specie. Intervallo di aggiunta di vapore in percentuale in peso all'umidità attesa della miscela. Pressione del vapore disponibile al mulino e capacità della caldaia di mantenerla. Tipo di condizionatore (albero singolo, doppio, triplo) e presenza di inverter sulla velocità dell'albero. Numero di ugelli, posizionamento e regolabilità. Isolamento e rivestimento del corpo e della linea del vapore. Strumentazione inclusa: temperatura di scarico, umidità della miscela, portata di vapore e segnali di carico motore cablati al PLC. Accesso per la pulizia, perché un condizionatore che non si può aprire verrà pulito due volte l'anno e nel resto del tempo andrà alla deriva.
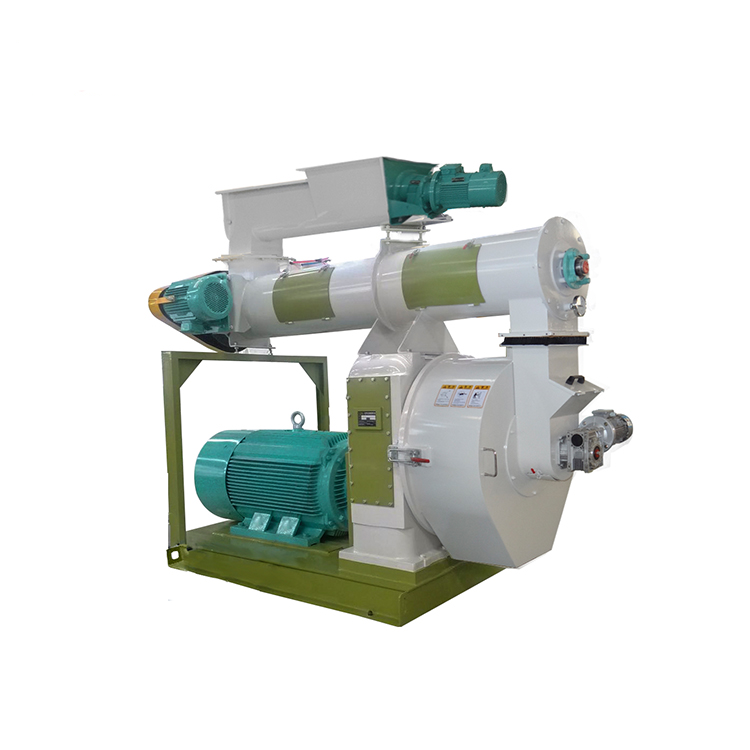
Altre due decisioni contano a valle. Primo, la pressa a pellet a valle del condizionatore deve poter utilizzare la miscela condizionata: una pressa con filiera usurata e distanza dei rulli mal regolata vanificherà una buona condizionatura. Secondo, il raffreddatore a valle della pressa determina l'umidità finale e il livello di fini, e un raffreddatore che estrae troppa umidità annullerà parte del guadagno di durabilità. Il nostro mulino a pellet con condizionatore è specificato come pacchetto alimentatore-condizionatore-pressa abbinato proprio per questo motivo; la gamma più ampia gamma di macchine per pellet per mangimi copre la capacità di mangime composto da 5 a 15 t/h oggetto di questo articolo, e il raffreddatore a controcorrente che lo segue va dimensionato sulla stessa portata e sullo stesso bilancio di umidità.
Per una nuova linea, la sezione di condizionatura non può essere dimensionata separatamente dalla macinazione. Un mulino a martelli che produce una distribuzione granulometrica ampia fornirà una miscela che si condiziona in modo irregolare, e nessuna quantità di vapore lo risolve. È lo stesso problema di abbinamento che descriviamo nella guida alla progettazione della linea per la biomassa, dove la capacità dell'essiccatoio e quella della pressa devono essere bilanciate stadio per stadio. Le linee per mangimi falliscono allo stesso modo, solo con l'umidità invece del calore come variabile di accoppiamento.
Punti chiave
La condizionatura è una fase di preparazione. La filiera compie la maggior parte della gelatinizzazione dell'amido; il compito del condizionatore è fornire la miscela alla temperatura e all'umidità corrette con una superficie ammorbidita.
Published data shows 11 °C of extra conditioning temperature adding 4 to 7 points of PDI at essentially no energy cost, while a thicker die adds 4 to 11 points but costs 0.2 to 0.8 kWh/t. Temperature is the cheaper lever, up to a point.
Quel punto è intorno agli 85-90 °C. Oltre, i guadagni di PDI comportano perdite misurabili nella digeribilità di amido, grassi e calcio, e una penalità energetica di circa 24 kcal/kg per 10 °C nei lavori pubblicati. Il tipo di dieta modifica l'entità di entrambi gli effetti.
L'umidità, non la temperatura, è la variabile che intasa i mulini. Ogni 14 °C di aumento di temperatura aggiunge circa l'1 % di umidità, quindi una partenza invernale con miscela a 4 °C e una estiva a 32 °C producono umidità molto diverse alla filiera a parità di setpoint. Un'umidità totale superiore a circa il 18 % rischia l'intasamento.
Il tempo di ritenzione è una decisione separata dalla temperatura e va scelto dalla lista delle diete: da 30 a 45 secondi per una tipica dieta mais-soia, più lungo a temperature inferiori per formulazioni termosensibili o ad alto contenuto di fibre. Misuralo una volta con un tracciante; i dati di targa sono spesso errati.
La maggior parte dei problemi di condizionatura sono problemi del sistema vapore. Vapore saturo secco, un separatore vicino al mulino, scarichi di condensa efficienti, linee isolate e un sistema regolatore più controllo di portata faranno più per la durabilità di un condizionatore più grande.