
Di solito gli acquirenti si avvicinano a una linea di produzione di pellet di legno con in mente un solo numero: le tonnellate all'ora. Quel numero conta, ma è l'ultimo elemento da definire, non il primo. Una linea che funziona alla capacità nominale a ogni turno si costruisce a ritroso a partire dalla specifica del pellet richiesta dal mercato, per poi armonizzare cippatura, macinazione, essiccazione, pellettizzazione e raffreddamento affinché nessuna fase lasci a secco o sovraccarichi la successiva. Se la sequenza è sbagliata, i sintomi compaiono in fretta: un essiccatoio che non riesce a mantenere il 10% di umidità con tempo umido, un pellettizzatore che si intasa ogni volta che la segatura diventa grossolana, fini oltre i limiti contrattuali e una bolletta energetica che nessuno sa spiegare.
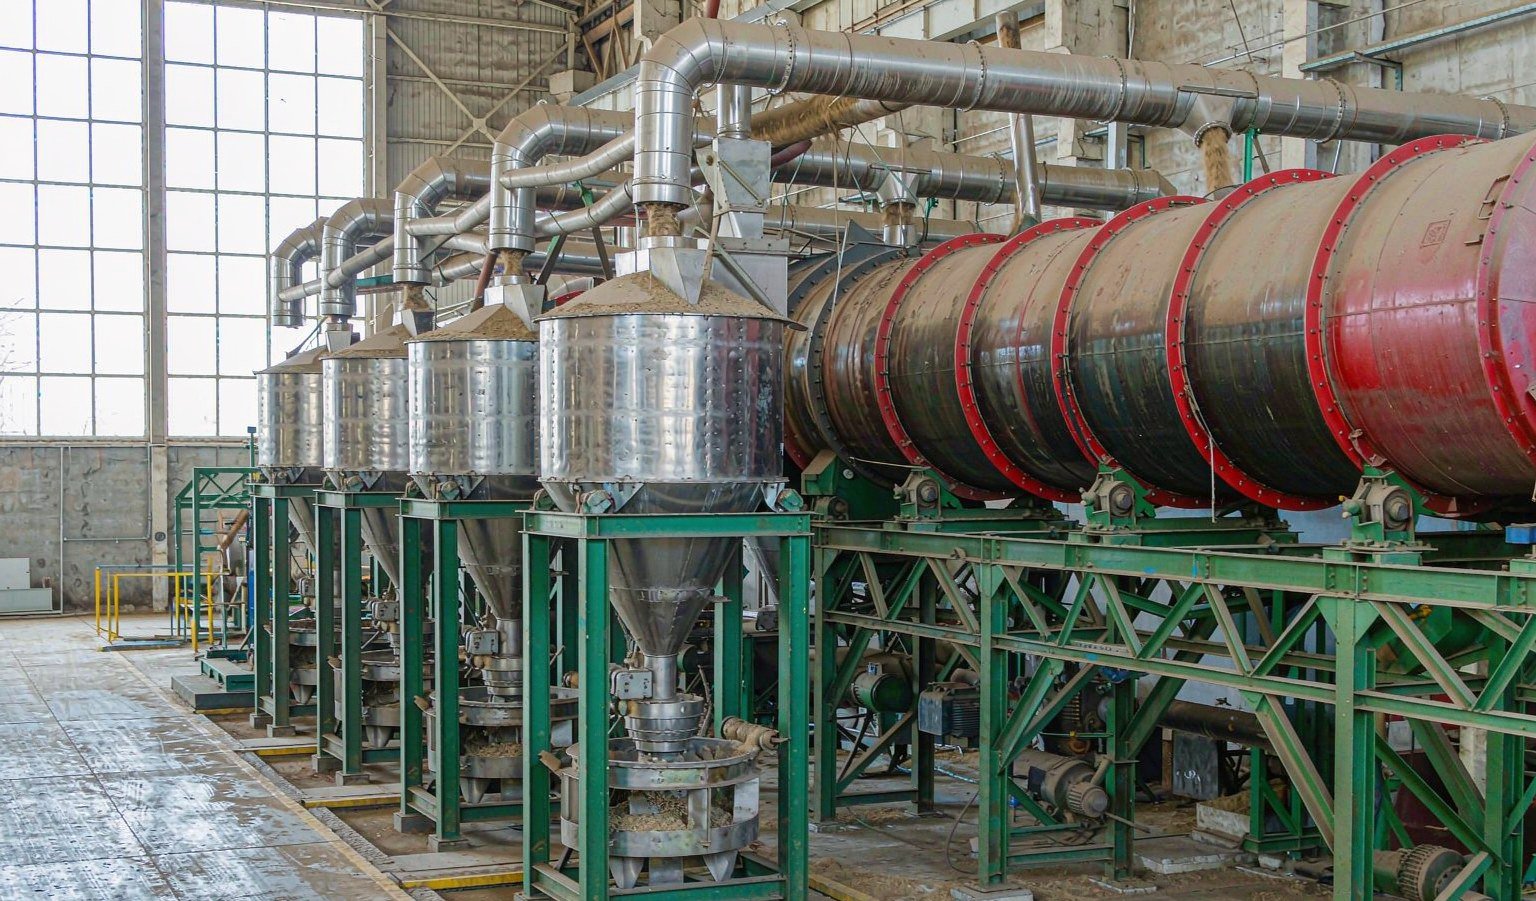
Questa guida esamina una linea di produzione di pellet di legno fase per fase, con valori pubblicati di energia e bilancio di massa a ogni passaggio, e si conclude con una tabella di configurazione da confrontare con i preventivi. I riferimenti alle attrezzature provengono dalla nostra gamma standard per linee a biomassa, quindi i numeri riflettono ciò che costruiamo realmente e non un opuscolo generico.
Partire dalla specifica del pellet, non dalla macchina
Ogni decisione a valle — dimensioni delle vagliature, temperatura di essiccazione, spessore della filiera, tempo di raffreddamento — esiste per raggiungere una specifica del combustibile misurabile. Se si prevede di vendere in Europa, il punto di riferimento è lo schema ENplus, basato sulla norma ISO 17225-2 e arricchito con requisiti propri della filiera. Vale la pena stampare gli obiettivi di produzione principali e appenderli alla parete della sala controllo:
| Parametro | ENplus A1 requirement | Cosa richiede alla linea |
|---|---|---|
| Diametro | 6 mm o 8 mm | Selezione dei fori della filiera; il 6 mm domina i mercati residenziali |
| Lunghezza | 3.15–40 mm | Regolazione delle lame sulla faccia della filiera; mantenere i pezzi fuori misura sotto l'1% |
| Umidità | ≤ 10% | Controllo della fase di essiccazione; alimentare il mulino al 10–15% e raffreddare da lì |
| Ceneri | ≤ 0.7% | Disciplina sulle materie prime: scortecciatura, niente sabbia, niente corteccia nella materia prima A1 |
| Durabilità meccanica | ≥ 98.0% | Corretto rapporto di compressione della filiera, temperatura di condizionamento, raffreddamento |
| Densità apparente | 600–750 kg/m³ | Preparazione delle fibre e rapporto L/D della filiera; una bassa densità di solito implica una filiera corta |
Due di questi meritano particolare attenzione perché è qui che i nuovi impianti perdono denaro. Un contenuto di ceneri allo 0,7% non perdona: la sabbia introdotta durante la movimentazione dei tronchi o la presenza di corteccia può farti superare questa soglia, e nessuna macchina a valle può rimuovere i minerali. Una durabilità al 98% è una proprietà del processo, non della macchina: deriva dalla distribuzione granulometrica, dal condizionamento e dal rapporto di compressione della filiera che lavorano insieme. Il ENplus certification scheme pubblica il manuale completo con le regole di campionamento e prova, e vale la pena leggerlo prima di impegnarsi in una disposizione dell'impianto, perché anche le pratiche di stoccaggio e carico sono soggette ad audit.
Le sette fasi e dove si perde capacità
Una linea completa per materiale grezzo di grado tronco attraversa sette fasi:
1. Ricezione e scortecciatura → 2. Cippatura → 3. Macinazione primaria → 4. Essiccazione → 5. Macinazione fine → 6. Condizionamento e pellettizzazione → 7. Raffreddamento, vagliatura e insacco.
Se la materia prima è già segatura secca proveniente da una segheria o da un mobilificio, le fasi 1, 2 e 4 si riducono o scompaiono — ed è per questo che due impianti con lo stesso pellettizzatore possono avere footprint e budget completamente diversi. Vale anche il contrario: un impianto progettato su cippato umido sarà sovradimensionato per un cliente con segatura secca, e l'acquirente che paga per una capacità di essiccazione che non userà mai ha sprecato capitale.
La capacità si perde più spesso nei punti di giunzione tra le fasi che all'interno di una singola macchina. Un pellettizzatore nominale da 3 t/h che riceve segatura al 18% di umidità non funzionerà a 3 t/h; un essiccatore alimentato da un mulino a martelli che lavora a metà della sua capacità di vagliatura funzionerà a intermittenza; una linea di insacco che si ferma ogni volta che un Big Bag si riempie spingerà il prodotto a ritroso lungo la catena finché il raffreddatore non trabocca. Dimensionare significa quindi dimensionare le interfacce: i silos tampone tra macinazione ed essiccazione, e tra essiccazione e pellettizzazione, assorbono le differenze di ritmo che nessuna potenza nominale del motore può compensare.
Fase 1: Ricezione, scortecciatura e cippatura
Per legname tondo o legname in scaglie, la scortecciatura protegge due parametri contemporaneamente: contenuto di ceneri e durata delle lame. La corteccia trasporta la maggior parte dello sporco e della sabbia di un tronco, e la sabbia è ciò che consuma prematuramente le lame di cippatura, i vagli del mulino a martelli e i fori della filiera. Se il tuo piano aziendale ENplus A1 dipende da valori di ceneri bassi, la corteccia o resta fuori dal cancello o va a una linea di prodotto separata di grado inferiore.
Le cippatrici a tamburo determinano la geometria del cippato per tutto ciò che sta a valle. Ciò che conta non è solo la portata nominale della cippatrice, ma la consistenza del cippato: schegge lunghe o pezzi fuori misura caricano il mulino a martelli in modo irregolare e sprecano la sua superficie di vagliatura. Le nostre cippatrici a tamburo della serie YLBX coprono la gamma dalle linee compatte agli impianti ad alta produttività, e la cippatrice per legno YLBX2108 è un punto di riferimento per impianti di medie dimensioni che alimentano una linea da diverse tonnellate all'ora. Quando la materia prima è già cippato o segatura, questa fase è sostituita da una tramoggia di ricezione e da un nastro dosatore — più economico, ma non saltare la rimozione dei metalli e la trappola per pietre, perché un dente di escavatore nel mulino a martelli costa più di quanto costerà mai la trappola.
Fase 2: Macinazione primaria
Essiccazione e macinazione sono ordinate in modo deliberato. I cippati grossolani si essiccano male — l'umidità intrappolata all'interno di una scheggia spessa non raggiunge mai l'aria calda dell'essiccatore nel tempo di permanenza disponibile. La maggior parte degli impianti esegue quindi una macinazione primaria prima dell'essiccatore, con un vaglio nell'intervallo 25–50 mm, al solo scopo di aumentare la superficie esposta.
I dati di processo pubblicati forniscono numeri concreti per questa fase. Un'analisi ampiamente citata della pellettizzazione convenzionale (Tumuluru, 2016, riprodotta in un allegato di studio IEA Bioenergy Task 40) riporta un mulino di fase 1 con vaglio da 50,8 mm che consuma 94,1 kWh per tonnellata, rendendolo il secondo consumatore di elettricità della linea dopo l'essiccatore. Ne derivano due conseguenze pratiche:
Primo, non macinare eccessivamente prima dell'essiccazione. L'energia spesa per macinare più finemente di quanto serva all'essiccatore è energia spesa due volte, perché i fini si trasportano anche male attraverso il tamburo. Secondo, la scelta del vaglio è un controllo dei costi, non un'impostazione di qualità, in questa fase — la qualità si decide nella macinazione fine dopo l'essiccazione.
Fase 3: Essiccazione e bilancio dell'umidità
L'essiccatore è il cuore del bilancio energetico dell'impianto, ed è qui che il contenuto d'acqua della materia prima determina l'economia del processo. Il bilancio di massa è semplice e brutale: con un'umidità in ingresso del 50%, arrivano circa due tonnellate di legno umido per ogni tonnellata di materiale secco che esce, un rapporto che il Rapporto IRENA sull'approvvigionamento di biomassa solida utilizza come caso di riferimento. Quest'acqua deve essere evaporata, e l'evaporazione è energia termica, non elettrica.
Nella stessa catena di processo citata dall'IEA, l'essiccatore rotativo — che porta il materiale dal 30% al 10% di umidità — consuma 340,8 kWh per tonnellata di prodotto, e l'essiccazione come fase rappresenta circa il 65–70% dell'energia totale di processo (Lamers et al., 2015). Ecco perché le scelte progettuali dell'essiccatore dominano il costo operativo:
Fonte di calore. Bruciare gli scarti propri dell'impianto e i pellet fuori standard è la scelta predefinita, e una caldaia a biomassa abbinata all'essiccatore a tamburo chiude il ciclo. Il calore da olio combustibile o gas è più facile da controllare ma espone il costo del pellet ai prezzi dei combustibili fossili.
Configurazione del tamburo. Un tamburo a passaggio singolo è semplice e tollerante con alimentazione grossolana. Un tamburo a tre passaggi riutilizza la stessa aria calda tre volte all'interno di gusci concentrici, così lo stesso calore produce più evaporazione per metro cubo di scarico, e la macchina è più corta a parità di capacità. Per segatura e polvere di legno macinato, il nostro essiccatore a tamburo a tre strati riduce l'ingombro a pavimento di circa il 30% rispetto a un tamburo singolo di pari capacità, il che conta quando l'edificio esiste già.

Controllo dell'umidità in uscita. La pelletatrice richiede materiale a circa il 10–15% di umidità. Se troppo umido, il vapore si espande nei fori della filiera e i pellet si sbriciolano dopo il raffreddamento; se troppo secco, l'ammorbidimento della lignina è insufficiente, la durabilità cala e la polvere aumenta. In pratica ciò significa un sensore di umidità allo scarico o una routine disciplinata di campionamento manuale, oltre a un condizionatore di rifinitura in grado di aggiungere piccole quantità di acqua o vapore quando il materiale in ingresso supera l'asciugatura in inverno.
Fase 4: Macinazione fine
Dopo l'essiccazione, il materiale viene macinato alla granulometria finale. La pratica del pellet di legno utilizza tipicamente vagli del mulino a martelli nell'intervallo 4–8 mm; vagli più fini aumentano la durabilità ma costano energia e produttività. La catena citata dall'IEA indica il mulino della fase 2 con vaglio da 6,4 mm con un consumo di 43,2 kWh per tonnellata — meno della metà della macinazione primaria, ma pur sempre un motore importante sulla linea.
La distribuzione granulometrica conta quanto la dimensione media. Una gamma di particelle fini e medie si compatta meglio nei fori della filiera rispetto a una macinazione grossolana uniforme, perché le particelle piccole riempiono i vuoti tra quelle più grandi. Se i test di durabilità danno risultati inferiori al 98%, le prime due cose da verificare sono le condizioni del vaglio (vagli usurati lasciano passare particelle fuori misura) e l'usura dei martelli (martelli smussati sfregiano invece di tagliare, aumentando contemporaneamente temperatura e assorbimento di energia).
Per gli impianti che condividono attrezzature tra applicazioni di biomassa e mangimi, la scelta del mulino vale la pena di essere pianificata al momento dell'acquisto: la nostra gamma di mulini copre sia la macinazione grossolana della biomassa sia i compiti più fini richiesti dalla macinazione dei mangimi, e una macchina scelta per entrambi i compiti evita un secondo acquisto in seguito.
Fase 5: Condizionamento e pelletizzazione
La pelletatrice è il punto in cui l'ingegneria meccanica incontra le specifiche del combustibile. Il materiale entra in un condizionatore dove il vapore aumenta temperatura e umidità quanto basta per plasticizzare la lignina — il legante naturale del legno — e poi viene forzato dalla pressione dei rulli attraverso i fori di una filiera rotante.
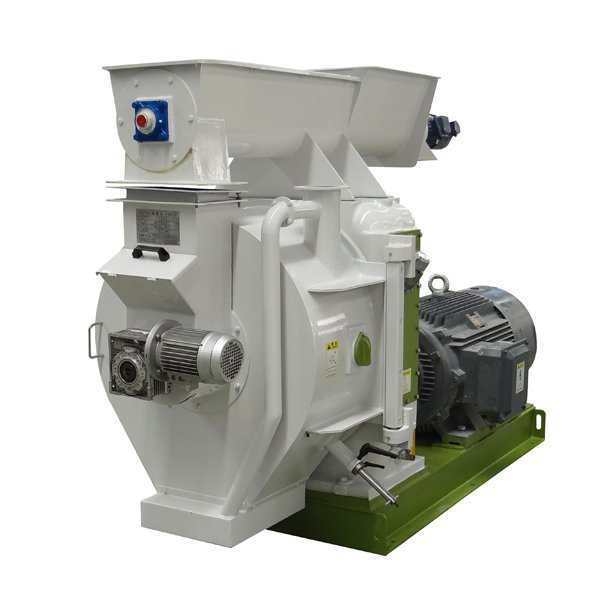
La filiera è un consumabile e allo stesso tempo uno strumento di messa a punto. Il suo rapporto effettivo lunghezza/diametro (L/D) determina la compressione. Per la segatura di conifere, un L/D intorno a 1:6–1:10 è una banda di lavoro comune nelle nostre costruzioni, con filiere più spesse utilizzate per materiali duri, resinosi o poveri di lignina che non si legano. Lo spessore della filiera nella nostra gamma standard va da 35 a 100 mm su diametri da 420 a 1.350 mm secondo il modello, con velocità di filiera di 120–300 giri/min selezionate per applicazione. Il rapporto di compressione è anche il punto in cui i nuovi impianti si mettono nei guai: inseguire un'elevata durabilità con una filiera aggressiva su materiale secco produce filiere bloccate e cuscinetti bruciati, mentre una filiera conservativa produce pellet che non superano il test di caduta.
Dal punto di vista energetico, la pelletatrice è più moderata di quanto si aspettino gli acquirenti. La stessa catena citata dall'IEA indica 48,9 kWh per tonnellata alla pelletatrice e 30 kWh per tonnellata per il condizionamento a vapore. La nostra linea di pelletatrici verticali, che monta la filiera verticalmente per un'alimentazione assistita dalla gravità, è specificata nell'intervallo di 30–55 kWh per tonnellata di consumo effettivo. La quota della pelletatrice sul consumo elettrico è elevata perché funziona continuamente a pieno carico — l' impianto di riferimento IRENA le assegna 56 dei 171 kWh/t di elettricità totale dell'impianto — ma la sua quota sul totale energy is modest next to thermal drying.
Fase 6: Raffreddamento, vagliatura e controllo della polvere
I pellet escono dalla filiera a 70–90 °C e sono troppo teneri per essere movimentati. Un raffreddatore a controcorrente li porta a pochi gradi dalla temperatura ambiente, mentre il flusso d'aria in controcorrente raffredda per ultimi i pellet più caldi, evitando fessurazioni da shock termico. Il raffreddamento non è una finitura qualitativa facoltativa: i pellet trasportati e insaccati caldi trasuderanno nel sacco e l'umidità che condensa sulla parete del sacco ammorbidisce i pellet nei punti di contatto, causa classica di reclami dei clienti per pellet "fusi".
Dopo il raffreddamento, un vaglio separa i fini e i pezzi corti e li rinvia al lato di ingresso, dove possono essere ripellettizzati. Mantenere chiuso il circuito dei fini è ciò che tutela il limite ENplus sui fini alla consegna; alimenta inoltre la caldaia con materiale di scarto che altrimenti sarebbe venduto come sottoprodotto.
L'aspirazione polveri merita una propria voce di costo. La macinazione a martelli e la pellettizzazione generano continuamente polvere fine, e un filtro a getto d'impulso dimensionato sui volumi d'aria reali — non su una stima da catalogo — protegge sia gli operatori sia i motori. La polvere è anche un rischio di combustibilità, quindi il posizionamento dei filtri e lo sfogo per esplosione vanno esaminati con il fornitore in fase di layout, non dopo il collaudo.
Fase 7: Insaccamento e carico
L'ultima fase dipende interamente dal canale di vendita. Le spedizioni di export sfuso utilizzano stoccaggio piano e caricatori; la vendita al dettaglio nazionale utilizza sacchi piccoli (tipicamente 15–20 kg) su una pesatrice con linea di cucitura o termosaldatura; i compratori commerciali spesso vogliono Big Bag da 500–1.200 kg riempiti su una bilancia per big bag da tonnellata. Un impianto che prevede di servire sia il dettaglio sia lo sfuso dovrebbe riservare fin dall'inizio spazio a terra e percorso dei nastri per entrambi, perché inserire a posteriori una linea di insaccamento in un edificio finito è un disservizio che nessun operatore gradisce.
Coerenza delle capacità lungo la linea
Definite le fasi, la questione del dimensionamento diventa concreta. La tabella seguente mostra configurazioni indicative per quattro dimensioni impianto comuni, tratte dalla nostra gamma standard di prodotti per biomassa. Considerate i valori in kilowatt come potenze nominali installate dei motori nella fase di pellettizzazione, non come consumi energetici: la potenza nominale è dimensionata per il caso peggiore e il prelievo effettivo per tonnellata risulta inferiore, come spiega la sezione sull'energia più avanti.
| Dimensione impianto | Fase di pellettizzazione | Essiccazione | Macinazione | Nota tipica sul layout |
|---|---|---|---|---|
| 1–2 t/h | Un mulino verticale, classe 22–160 kW, o filiera anulare compatta | Essiccatore a tamburo a singolo passaggio | Un mulino a martelli | Insaccamento semiautomatico; adatto a segatura secca in alimentazione |
| 3–5 t/h | Un mulino a filiera anulare, classe 90–400 kW con condizionatore | Essiccatore a tamburo a tre passaggi | Mulino a martelli primario + macinazione fine | Silo tampone tra essiccatore e mulino; linea automatica per sacchi piccoli |
| 5–10 t/h | Un grande mulino a filiera anulare o due mulini medi | Grande essiccatore a tre passaggi con forno dedicato a biomassa | Macinazione a due stadi con silo intermedio | Carico sfuso + Big Bag; sistema completo di aspirazione polveri |
| 10+ t/h | Linee di pellettizzazione multiple in parallelo | Essiccatore dimensionato sul carico di evaporazione, non su t/h | Sala di macinazione dedicata | La ridondanza per fase diventa conveniente e saggia |
Due regole di dimensionamento si nascondono in questa tabella. L'essiccatore è dimensionato sul carico di evaporazione — tonnellate d'acqua all'ora — che dipende dall'umidità in ingresso: lo stesso impianto nominale da 5 t/h richiede un essiccatore molto diverso per scaglie al 55% di umidità rispetto alla segatura al 12%. E oltre circa 10 t/h, le soluzioni a macchina singola smettono di essere sagge: due mulini a pellet di medie dimensioni con un set di filiere di ricambio indipendente offrono una disponibilità maggiore di un unico mulino molto grande, perché un cambio filiera che ferma metà impianto ne ferma solo metà.
Energy Per Tonne: What the Published Numbers Say
L'energia è la categoria di costo che gli acquirenti sottostimano più spesso, in parte perché l'energia termica di essiccazione è di solito biomassa autoprodotta anziché una bolletta elettrica misurata, e in parte perché le potenze motore dichiarate non corrispondono ai consumi. La tabella seguente raccoglie i valori pubblicati a livello di fase per una catena convenzionale di pellet di legno, dal feedstock umido al pellet finito, così da poter verificare le dichiarazioni di consumo di qualsiasi fornitore.
| Fase | Energia specifica (kWh/t di prodotto) | Fonte |
|---|---|---|
| Macinatore fase 1, griglia 50,8 mm | 94.1 | Tumuluru (2016), allegato IEA Task 40 |
| Essiccatore rotativo, umidità dal 30% al 10% | 340,8 (termica, ~65–70% dell'energia di processo) | Tumuluru (2016); Lamers et al. (2015) |
| Macinatore fase 2, griglia 6,4 mm | 43.2 | Tumuluru (2016) |
| Condizionamento a vapore | 30.0 | Tumuluru (2016) |
| Mulino a pellet | 48.9 | Tumuluru (2016) |
| Elettricità dell'intero impianto (impianto di riferimento) | 171 (piazzale legname 20, pre-essiccatore 45, mulini a martelli 50, mulini a pellet 56) | IRENA (2019), citando Koppejan et al. (2012) |
Leggere questi valori insieme alle relative definizioni. Il totale IRENA riguarda solo l'elettricità; il calore di essiccazione è riportato separatamente, ed è per questo che la stessa pubblicazione indica il mulino a pellet come il maggiore consumatore elettrico singolo, mentre la catena IEA mostra l'essiccazione come il principale utilizzatore di energia complessivo. La potenza nominale del motore divisa per la produzione nominale — l'aritmetica alla base di molte dichiarazioni dei fornitori — produce un limite massimo, non una misura, poiché i motori sono dimensionati per le condizioni peggiori di avviamento e blocco. Quando si confrontano le offerte, chiedere a ciascun fornitore di indicare i kWh previsti per tonnellata di consumo elettrico in base all'umidità effettiva e di separare l'energia termica di essiccazione, incluso il combustibile che il forno prevede di bruciare.
Cinque errori di progettazione che emergono nel primo mese
1. Dimensionare l'essiccatore sul materiale di prova del fornitore. I dati sulle prestazioni dell'essiccatore ottenuti con segatura al 12% non dicono nulla sulle vostre scaglie di eucalipto al 55%. Pretendete un calcolo del carico di evaporazione basato sulla vostra analisi di umidità.
2. Trascurare i silos tampone. Il collegamento diretto di un mulino a martelli a un essiccatore e a un mulino a pellet fa sì che ogni intoppo di fase si propaghi istantaneamente. Due silos tampone ben posizionati sono l'assicurazione più economica sulla disponibilità dell'impianto.
3. Acquistare la durabilità solo con la filiera. Una matrice più spessa aumenta la compressione, ma se la distribuzione granulometrica e il condizionamento non sono corretti, la matrice si intasa solo più rapidamente. La durabilità è una proprietà della catena.
4. Sottodimensionare l'aspirazione delle polveri. Filtri scelti in base al prezzo anziché alla portata d'aria sovraccaricano i motori, fanno fuoriuscire polveri nel capannone e, nel peggiore dei casi, trasformano lo stabilimento in un rischio di polveri combustibili che un ispettore rileverà.
5. Pianificare l'insacco per ultimo. La fase di carico determina l'organico del personale, i turni e il ritmo di scarico del refrigeratore. Un impianto che deve interrompere la pellettizzazione per cambiare formato di sacco perde in un anno più capacità di quanto costi la linea di insacco.
Cosa inviare a un fornitore per un preventivo accurato
La differenza tra un preventivo generico e una vera proposta ingegneristica sta nella qualità dei dati di input. Prima di richiedere prezzi per una linea di produzione di pellet di legno, preparare:
Analisi delle materie prime: specie, forma (tronchi, cippato, segatura), intervallo di umidità in ingresso nelle diverse stagioni, contenuto di ceneri e volume annuo disponibile. Specifica target del pellet: grado ENplus o equivalente nazionale, diametro target e canale di vendita previsto. Dati del sito: dimensioni e altezza del capannone, capacità di alimentazione elettrica e tariffa, disponibilità di acqua per il vapore e se una caldaia a biomassa è accettabile. Obiettivi commerciali: ore operative annue previste, schema dei turni e la cifra t/h di cui si ha effettivamente bisogno al netto dei fermi, non quella nominale. Con questi input, un fornitore può impegnarsi su carico di evaporazione, configurazione della matrice ed energia specifica prevista — i tre numeri che distinguono una linea funzionante da una costosa dimostrazione.
In sintesi
Una linea di produzione di pellet di legno è un sistema che sposta l'umidità, con una pellettizzatrice al suo termine. Definire prima la specifica del combustibile, dimensionare l'essiccatore sul carico di evaporazione partendo dai propri dati sulle materie prime, proteggere le interfacce con capacità tampone e richiedere a ogni fornitore confrontato i dati energetici a livello di fase nelle stesse unità di misura. Gli impianti progettati così raggiungono la capacità nominale in settimane anziché trimestri, e le scelte delle apparecchiature — classe di cippatrice, vagli del mulino, geometria della matrice, tipo di refrigeratore — diventano decisioni verificabili anziché scommesse da catalogo. Se desiderate che questo confronto venga effettuato sulle vostre materie prime, inviateci la vostra analisi di umidità e la capacità target e vi restituiremo una configurazione fase per fase con i calcoli energetici allegati.