
Aquacultuur is stilaan de grotere helft van de wereldwijde visvoorziening geworden. De FAO meldt in haar Staat van de wereldvisserij en aquacultuur 2024 dat de kweek in 2022 94,4 miljoen ton waterdieren produceerde, voor het eerst meer dan de vangstvisserij, en dat de mondiale consumptie van waterdieren per hoofd van de bevolking in 2022 20,7 kg bereikte. Voeder is de grootste kostenpost achter die groei: volgens de Agri-Food Outlook 2024 van Alltech bedroeg de wereldwijde productie van aquavoeder in 2023 ongeveer 52 miljoen ton. Bijna elke kilogram van dat samengestelde voeder voor tilapia, meerval, zeebaars, forel en garnalen gaat door een extruder en niet door een conventionele pelletpers.
Als u een visvoederfabriek plant, bepaalt de extrusiefase drie dingen die geen enkele andere machine u kan geven: of de pellet drijft of zinkt, hoe lang die in water intact blijft en hoeveel vet het eindproduct kan opnemen. Dit artikel doorloopt het volledige extrusieproces voor aquavoeder zoals het in een commerciële fabriek verloopt, legt de fysica achter drijvende en zinkende producten uit en somt de parameterbereiken en kwaliteitsdoelen op die wij hanteren bij de bouw van lijnen.

Dichtheid is allesbepalend
Een pellet voor pluimvee hoeft alleen hantering te doorstaan. Een vispellet moet water doorstaan. De enige fysische eigenschap die productcategorieën onderscheidt, is de stortdichtheid: drijvend voeder zit onder ongeveer 480 g/L, zinkend voeder daarboven, met langzaam zinkende producten die in de band van 450–550 g/L worden ontworpen. Deze grenswaarden werden voor het eerst samengesteld door Rokey en Huber (1994) en zijn sindsdien overgenomen in naslagwerken over voederproductie, dus het loont ze als werkdefinitie te beschouwen wanneer u een inkoopspecificatie opstelt.
Het hoofdstuk over voedermaalprocessen van de FAO beschrijft geëxpandeerd geëxtrudeerd visvoeder als gewoonlijk tussen 0,25 en 0,3 g/cc (250–300 g/L) liggend voor drijvende producten in vijverteelt, laag genoeg zodat de kweker de voederactiviteit kan volgen en de vissen op zicht kan rantsoeneren. Die visuele feedback is een van de belangrijkste commerciële redenen waarom soorten die aan het oppervlak eten, zoals tilapia en meerval, überhaupt drijvende pellets krijgen: onopgegeten voeder is zichtbaar, zodat overvoeding en waterkwaliteitsproblemen vroegtijdig worden opgemerkt.
De extruder is de enige continue machine die de productdichtheid bewust over die grens kan duwen. Een ringmatrijs-pelletpers perst meel tot een dichte pellet samen; die kan een pellet niet opblazen. Daarom is elke serieuze aquavoederfabriek opgebouwd rond extrusiekoken, wat ze verder ook aanschaft.
Van recept tot pellet: de extrusielijn stap voor stap
Malens: fijner dan bij enig ander voeder
Waterdieren hebben een kort spijsverteringskanaal en kleine pellets hebben dunne wanden, dus het maalsel voor aquavoeder is het fijnste in de voederindustrie. De richtlijnen van de FAO voor de productie van aquacultuurvoeder stellen de basislijn vast: ingrediënten voor premixen en startvoeders moeten worden gemalen tot ze een zeef van 0,25 mm passeren, en pellets voor opfok of moederdieren tot ze een zeef van 0,35 mm passeren. Ter vergelijking: een typische veevoederfabriek werkt met deeltjesgrootten die meerdere malen grover zijn.
| Fase | Doel | Waarom het belangrijk is | Bron |
|---|---|---|---|
| Malens van premixen en startvoeder | passeren zeef van 0,25 mm | Verteerbaarheid; integriteit van micro-pellets van 0,5–1,5 mm | FAO-richtlijnen voor aquacultuurvoer |
| Malen van voer voor opfok en fokdieren | zeef van 0,35 mm passeren | Oppervlak voor het koken; gladde korstoppervlak | FAO-richtlijnen voor aquacultuurvoer |
| Reddingslijnapparatuur | Scheurring / ultrafijne molen, zeefklasse 0,5–1,0 mm | Maalenergie is een echte kostenpost; te grof materiaal zorgt voor rauwe kernen | Praktijk in de fabriek |
Om die deeltjesgroottes bij commerciële tonnages te bereiken, is een speciale ultrafijne molen nodig; dat is de machine waarop wij standaardiseren voor vismeellijnen boven één ton per uur, en daar wordt de maalenergie in een visfabriek verbruikt (malen tot aquavoerfijnheid vergt meerdere malen de specifieke energie van een veevoedermaling — houd daar bij de elektrische aansluiting rekening mee).
Doseren, mengen en metaalverwijdering
Na het malen wordt het recept per batch afgewogen en gemengd. Niets bijzonders naar maatstaven van een veevoerfabriek, maar twee details zijn belangrijker voor extrusie. Ten eerste magneet- en zeefbeveiliging vóór de extruder: een losse bout of steen in een ringmatrijsperst maakt lawaai, maar in een extruder beschadigt die de schroeven en bussen, wat veel meer kost dan het onderdeel. Ten tweede moet de menguniformiteit standhouden bij plakkerige formuleringen rijk aan vismeel, die zich anders gedragen dan droge maïs-sojaschroot.
Voorconditionering
Het hoofdstuk over richtlijnen voor de productie van aquacultuurvoer beschrijft extrusieconditionering als het met stoom op 20–30% vocht en 65–95 °C brengen van het voermeel voordat het materiaal de drukcilinder binnengaat. Voorconditionering verzorgt een deel van het koken buiten de cilinder, wat schroefslijtage vermindert en de doorvoer stabiliseert. Voor vismeel is een dubbele conditioner of een conditioner met differentiële diameter gangbaar, omdat vooral de verblijftijd, niet alleen de afschuiving in de cilinder, de zetmeelfractie gelijkmatig verstijfselt.
Koken in de cilinder
In de cilinder wordt het meel gedurende 10–60 seconden op ongeveer 130–180 °C gekookt, waarbij de exacte temperatuur en verblijftijd worden bepaald door de deeltjesgrootte van de ingrediënten, de formulering en de gewenste producteigenschap (FAO, richtlijnen voor de productie van aquacultuurvoer). De cilinder is niet alleen een verwarming: mechanische afschuiving door de schroef levert een groot deel van het werk, waardoor hetzelfde recept op verschillende schroefconfiguraties zichtbaar andere korrels kan opleveren.
Matrijs en mes
Het gekookte deeg wordt door een matrijsplaat geperst en door roterende messen gesneden. De matrijsdiameter voor aquavoer loopt van minder dan 1 mm voor larvenvoer tot 8–10 mm voor grote korrels. Het matrijsontwerp — open oppervlak, landlengte, of de matrijs geventileerd is — is de belangrijkste hefboom voor het regelen van de dichtheid, het onderwerp van de volgende twee paragrafen.
Drogen en koelen
Een opmerking over capaciteitsbalans voordat we verdergaan: de extruder is zelden de bottleneck die men veronderstelt. In de meeste vismeelfabrieken die wij auditen, is de droger wat de werkelijke doorvoer beperkt, omdat geëxtrudeerde korrels veel water de oven in dragen en de droogtijd niet onderhandelbaar is. Vergelijk bij offertes de drogerbedoppervlakte en de verdampingscapaciteit achter elke capaciteitsclaim van de extruder, niet alleen de cilindergrootte — twee leveranciers die hetzelfde extrudertonnen quoteren, kunnen heel verschillende fabrieken leveren.
Geëxtrudeerde korrels verlaten de matrijs nat, doorgaans ver boven een veilig vochtgehalte voor opslag, en gaan door een oven of meertrapsdroger. FAO's procesbeschrijving voor geëxpandeerd vismeel noemt ovendrogen bij ongeveer 120 °C tot een veilig vochtgehalte voor opslag, gevolgd door een conventionele korrelkoeler; het koelen begint normaal zodra het inwendige vochtgehalte onder ongeveer 13% ligt. In de praktijk combineren wij een droger met een tegenstroomkoeler en een zeef, en de koelzijkant van die keten hebben we uitvoerig behandeld in ons artikel over de werkingsprincipe van tegenstroomkoeler.
Vloeistofdosering na het drogen
De extrusiehitte vernietigt een deel van elk warmtegevoelig vitaminepremix en beperkt hoeveel olie in het deeg kan worden gemengd, daarom spuiten moderne aquavoerfabrieken olie en warmtegevoelige additieven op de gedroogde korrels in plaats van het droge recept te oververrijken. FAO beveelt naspuiten na extrusie aan voor warmtegevoelige additieven in plaats van oververrijking van het droge recept. Speciale apparatuur hiervoor — vacuümcoatings of atmosferische spuitlijnen — hoort op elk stroomschema voor vismeel; zie onze olietoevoersysteem voor hoe wij dit implementeren.
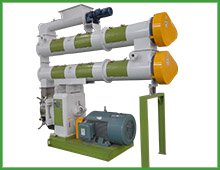
Hoe drijvend voer zijn structuur krijgt
Drijvende korrels zijn in technische zin schuim. Het mechanisme is eenvoudig zodra je het ziet als een gebeurtenis in een drukvat. Het gekookte meel komt onder druk de matrijs binnen; het water in het meel is oververhit ten opzichte van het atmosferische kookpunt. Wanneer het extrusiedraad de matrijsplaat verlaat, daalt de druk bijna onmiddellijk tot atmosferische druk, het oververhitte water flitst om in stoom en duizenden kleine belletjes zetten de korrel uit voordat deze afkoelt en stolt. FAO vergelijkt het resultaat met de textuur van gepofte rijst.
Uit dat mechanisme volgen drie procesvereisten, en alle drie gaan terug op FAO's procesbeschrijving voor geëxpandeerd vismeel:
- Enough gelatinised starch to trap the bubbles. Ruw zetmeel is een vereiste voor een goede drijvende korrel; ongeveer 90% gelatiniseert tijdens de 30–60 seconden die het voer in de cilinder doorbrengt. Graankorrels zetten uit tot een zeer lage dichtheid, terwijl eiwitconcentraten met weinig zetmeel nauwelijks uitzetten — daarom kan een recept met veel eiwit en weinig zetmeel niet tot drijven worden gebracht zonder herformulering.
- Voldoende matrijsdruk en producttemperatuur. Klassieke referentiewaarden voor drijvende extrusie stellen de matrijsdruk op ongeveer 34–37 atmosfeer bij een producttemperatuur van 125–138 °C en een mengselvochtigheid van 25–27% bij de matrijs (Rokey & Huber, 1994). Verlaag de druk of temperatuur en de bellen blijven klein, en de korrel zinkt.
- Drogen na de matrijs om het schuim te fixeren. Volgens de cijfers van de FAO komt geëxpandeerd drijvend voer direct na de matrijs op 320–400 g/L, waarbij de vochtigheid op het moment van expansie met 3–4 procentpunten daalt. Verder drogen tot onder ongeveer 10–12% vochtigheid verbetert het drijfvermogen nog meer; nat schuim stort in.
Het drijfgedrag is meetbaar en reproduceerbaar, geen geluk. Een response-surface-onderzoek naar enkelvoudige schroefextrusie van vissenvoer, gepubliceerd via Wiley en geïndexeerd in FAO AGRIS vond dat een cilindertemperatuur van 120 °C, een matrijs van 2 mm en 100 seconden stoomvoorbehandeling (400 kPa) korrels opleverden met 100% drijfvermogen, een duurzaamheidsindex van 99%, een expansieverhouding van 2,64 en een bulkdichtheid van 479 g/L — precies op de grens tussen drijven en zinken, met een waterstabiliteit van 87%. Die cijfers zijn een nuttige controle wanneer een leverancier zonder voorbehoud een “uitstekend drijfpercentage” opgeeft.
Zinkend voer maken zonder waterstabiliteit te verliezen
Zinkende en langzaam zinkende producten keren het doel om: je wilt garing en binding zonder expansie. Garnalenvoer is het veeleisende geval. Garnalen zijn bodemeters met langzaam eetgedrag, dus de korrel moet snel zinken en urenlang zijn vorm in water behouden; een drijvende fractie in een garnalenvijver is wegstromend geld en ammoniak op komst.
Het onderdrukken van expansie gebeurt op drie fronten:
- Formulering. Zinkend aquavoer bevat veel minder zetmeel (ongeveer 10%) en matig vet (tot ongeveer 12%), waardoor er minder belvormend materiaal in het deeg achterblijft (referentiewaarden van Rokey & Huber, 1994).
- Conditionerstrategie. Voor zinkend product wordt de conditioner voornamelijk met water gevoed, met weinig of geen stoom, waarna extra water in de cilinder wordt geïnjecteerd zodat het extrudaat met 28–30% vochtigheid uittreedt — natter, koeler deeg zet minder uit.
- Matrijsconfiguratie. Geventileerde matrijzen (of tweetraps-/expansieverminderende matrijzen op droge extruders) laten de druk halverwege af, waardoor temperatuur, vochtigheid en expansie vóór de uiteindelijke vormmatrijs afnemen. Referentiematrijsdrukken voor zinkend product liggen lager, ongeveer 26–30 atmosfeer.
De behandeling na de matrijs verschilt ook. Zinkend voer wordt slechts tot 10–12% vochtigheid gedroogd; overdrogen verlaagt de korreldichtheid zodanig dat nominaal zinkend voer begint te drijven, een defect dat het waard is in je QC-plan op te nemen. Langzaam zinkende producten voor soorten zoals zeebrasem liggen tussen de uitersten en worden afgestemd via matrijstemperatuur en vochtigheid op de middenstanden van beide bereiken.
Voor speciale garnalenlijnen bouwen we rond speciaal ontworpen apparatuur; onze korrelpers voor garnalenvoer pagina behandelt de pelletroute voor bedrijven die geen geëxtrudeerd product nodig hebben, en de categorie extruders vermeldt de extrusieroute.

Wat stoom en water verschillend doen in een aqualijn
Bezoekers uit veevoederfabrieken merken meestal als eerste één ding op: een aqualijn drinkt. De toevoeging van stoom en water bij vissenvoerextrusie ligt ruim boven wat een pluimveelijn gebruikt, omdat het product geplastificeerd moet worden, niet alleen geconditioneerd. Het stoomsysteem verdient daarom evenveel aandacht bij de dimensionering als de extruder zelf — een te kleine ketel uit zich onmiddellijk als inconsistente korreldichtheid, omdat de cilinder dan compenseert met mechanische afschuiving, die varieert met schroefslijtage en veel moeilijker constant te houden is.
De praktische gevolgen voor je fabrieksontwerp zijn het vermelden waard. Het stoomverbruik bepaalt je brandstofkeuze voor de ketel: waar biomassa-afval beschikbaar is, verdient een ketel op dat afval zich vaak snel terug, terwijl fabrieken zonder reststroom diesel- of gasketels in de investering moeten meenemen voordat ze tekenen. Condensaatbehandeling, waterbehandeling en de hygiëne van de conditioner horen vanaf dag één in de lay-out, want ze later inbouwen in een draaiende fabriek is ontwrichtend. En aangezien de vochtigheid in de conditioner de dichtheid bepaalt, plaatsen we stoom- en watermeters op de lijn zodat operators het recept dat een goedgekeurde partij opleverde kunnen loggen en reproduceren — een klein instrumentbudget dat de meest voorkomende escalatie voorkomt, namelijk twisten over de vraag of de machine of de operator iets heeft veranderd.
Referentieparametertrajecten per producttype
De onderstaande tabel verzamelt de hierboven besproken trajecten op één plek. Beschouw ze als technische referentiepunten, niet als garanties: elk recept verschuift ze, en de juiste manier om de tabel te gebruiken is weten welke knop welk getal verandert.
| Parameter | Drijvend | Langzaam zinkend | Zinkend | Bron |
|---|---|---|---|---|
| Uitlaattemperatuur conditioner | 65–95 °C (stoomgestuurd) | 65–95 °C (stoomgestuurd) | watergestuurd, weinig stoom | FAO (conditioneringsbereik) |
| Vocht dat de cilinder binnenkomt | 20–30% | 20–30% | 20–24% beslag, water tot 28–30% in de cilinder | FAO; Rokey & Huber (1994) |
| Kooktemperatuur in de cilinder | 130–180 °C, 10–60 s | 130–180 °C, 10–60 s | ondergrens van het bereik | FAO |
| Matrijisdruk | 34–37 atm | tussen de bereiken | 26–30 atm | Rokey & Huber (1994) |
| Producttemperatuur bij de matrijs | 125–138 °C | ~120 °C | ~120 °C | Rokey & Huber (1994) |
| Bulkdichtheid na expansie | 320–400 g/L (FAO: tot 250–300 g/L in de praktijk) | 450–550 g/L | 450–550 g/L | FAO; Rokey & Huber (1994) |
| Zetmeel in de formule | hoog (≥20% is een gangbaar werkminimum) | gemiddeld | ~10% | FAO; Rokey & Huber (1994) |
| Eindvochtgehalte na droging | onder ~10–12% (droger = beter drijven) | 10–12% | 10–12% (overdroging veroorzaakt drijven) | FAO; Rokey & Huber (1994) |
Enkele schroef of dubbele schroef?
Beide machinetypes koken identiek; het verschil zit in de regeling. Een enkelvoudige extrusiemachine is eenvoudiger, goedkoper in aankoop en onderhoud, en is de standaardkeuze voor drijvend voer voor tilapia, meerval en karper bij gematigde vetgehaltes. Een tweeschroefsmachine gaat beter om met moeilijke deegsoorten, omdat de in elkaar grijpende schroeven positief transporteren en zelfreinigend werken: vetrijke formuleringen, zeer hoge percentages vers vlees of natte brij, producten onder 1,5 mm en frequente receptwisselingen zijn de gevallen waarin tweeschroefsmachines hun meerprijs verdienen.
Een praktische selectieregel die wij met klanten gebruiken: als uw productplan binnen conventionele drijvende en langzaam zinkende voersoorten met gematigde oliegehaltes blijft, is een goed geconfigureerde natte extrusielijn met enkele schroef de economische keuze. Richt u op premium diëten voor zeevis of garnalen met hoog vetgehalte en fijne diameters, kies dan een tweeschroefs. Onze extrusiemachine voor aquavoer pagina zet beide configuraties uiteen en de capaciteitsbereiken waarin wij ze bouwen.
Kwaliteitsdoelen voor uw inkoopspecificatie
Kopers die getallen specificeren, krijgen machines die zijn gebouwd om die getallen te halen. De meetbare kern van een aquavoerspecificatie is kort, en elke regel ervan kan met bescheiden laboratoriumapparatuur worden getest.
| Kwaliteitsindicator | Typisch doel | Opmerkingen / referentiepunt |
|---|---|---|
| Drijfvermogen (drijvend voer) | ≥90–100% na 10 min | De hierboven aangehaalde studie bereikte 100% bij een bulkdichtheid van 479 g/L |
| Duurzaamheidsindex van pellets | ≥97–99% (geëxtrudeerd) | Dezelfde studie mat 99% PDI bij optimale instellingen |
| Waterstabiliteit (garnalenvoer) | vormbehoud na uren onderdompeling | Leg testduur en -methode vast in het contract; soortafhankelijk |
| Bulkdichtheid | per productklasse (zie parametertabel) | ~480 g/L is de werkgrens tussen drijven en zinken |
| Eindvochtgehalte | ~10–12% | Onder 13% vóór koeling volgens de procesbeschrijving van de FAO |
| Fijn materiaal na zeven | specificeer een maximum in % van het gewicht | Fijn materiaal gaat terug naar de menger; een teveel wijst op problemen met matrijs of messen |
Eén eerlijke kanttekening hoort hier: gepubliceerde proeven tonen aan dat extrusie warmtegevoelige nutriënten gedeeltelijk kan afbreken, en het verwerkingshoofdstuk van de FAO merkt op dat verwerking bij hoge temperatuur de beschikbaarheid van sommige aminozuren verlaagt. Precies daarom bestaat er naspuiten na extrusie, en daarom geeft een leverancier die alleen vattemperaturen noemt maar niet zijn coatingsysteem u niet het volledige beeld.
Vijf faalwijzen die wij het vaakst zien
- Ruwe kernen. Ondergaarde centra door grof malen, korte voorconditionering of te hoge doorvoer. Symptomen zijn witte binnenkanten en troebel water. Verhelp het malen, verhoog het vochtgehalte in de conditioner, verlaag de voedingssnelheid.
- Drijfsnelheid onder specificatie. Meestal onvoldoende gelatinisatie: te weinig zetmeel in de formule, of de cilindertemperatuur/verblijftijd ligt onder wat het recept vereist. Soms is het juist overmatig drogen — nat schuim is ingestort.
- Zinkend voer dat blijft drijven. Overmatig drogen tot onder ~12% vocht, of expansie niet volledig onderdrukt (ontluchtingsmatrijs verstopt, waterinjectie afgedreven).
- Matrijsverstopping en drukfluctuaties. Verontreiniging (metaal, stenen), of voedersnelheid niet in verhouding tot schroefsnelheid. Magneten en een stabiel toevoerrecept lossen het meeste op.
- Overmatig fijn materiaal. Messpleet verkeerd voor de matrijs, matrijshals versleten, of bros overgedroogd product dat ruw wordt behandeld bij transport. Elk heeft een kenmerkend patroon op de zeefmachine.
Niets hiervan is exotisch; het zijn allemaal opstartproblemen als uw leverancier ingenieurs stuurt die eerder visvoer hebben gedraaid. Dat is op zichzelf al een selectiecriterium — vraag welke aquafeedlijnen het team daadwerkelijk heeft opgestart.
Vragen die kopers stellen voordat ze zich aan een extrusielijn binden
Is een conventionele pelletpers ooit de juiste keuze voor visvoer?
Voor sommige karp- en tilapiavijverbedrijven worden harde pellets van een voerpelletpers geaccepteerd, en de eigen vijverproeven van de FAO vonden geen groeiverschil tussen hard-gepelleteerd en geëxtrudeerd formulevoer voor meerval onder natuurlijke voedselomstandigheden. Maar harde pellets zinken en brokkelen sneller uiteen, wat het voerschema beperkt, en ze kunnen geen hoog vetgehalte dragen. Voor elk commercieel exportgericht bedrijf is extrusie de standaard.
Kan één extruder zowel drijvende als zinkende producten maken?
Ja, met de juiste matrijsset en conditionerbesturing, en de meeste visvoerfabrieken doen precies dat. Wat tussen producten verandert, is de stoom/water-balans, de matrijsdrukinstallatie en de droogsetpoints, dus plan omschakeltijd in uw productieschema.
Hoeveel olie kan de afgewerkte pellet dragen?
Wat in het deeg gaat, is beperkt door expansie; het opbrengen na het drogen is wat het totale vetgehalte hoger maakt. De capaciteit hangt af van uw coatingapparatuur — atmosferisch sproeien voegt een paar procent toe, vacuümcoating aanzienlijk meer, omdat poriën onder vacuüm worden gevuld in plaats van op het oppervlak te worden gecoat.
Welke capaciteit zou een eerste visvoerlijn moeten hebben?
Stem het af op de voerbehoefte van het landbouwbedrijf dat u daadwerkelijk belevert, niet op de grootste machine in een brochure. Extrusielijnen hebben een aanzienlijke minimale economische schaal vanwege de infrastructuur voor stoom, drogen en coaten; onder ruwweg 1 t/u verandert de apparatuurmix van karakter. Deel uw vissoorten, tonnage en pelletgroottes, dan dimensioneren we de lijn eerlijk — inclusief de mededeling wanneer een eenvoudiger pelletroute beter past. Begin bij ons assortiment visvoerextrusieapparatuur en stuur ons het recept.