
Os compradores chegam habitualmente a uma linha de produção de pellets de madeira com um número em mente: toneladas por hora. Esse número é importante, mas é a última coisa a fixar, não a primeira. Uma linha que funciona à capacidade nominal em todos os turnos é construída de trás para a frente, a partir da especificação de pellets exigida pelo mercado, e depois harmonizada ao longo do estilhaçamento, moagem, secagem, peletização e arrefecimento, de modo que nenhuma fase deixe a seguinte sem matéria-prima nem a sobrecarregue. Se a sequência estiver errada, os sintomas aparecem rapidamente — um secador que não consegue manter 10% de humidade em tempo húmido, um moinho de pellets que bloqueia sempre que a serradura fica grossa, finos acima dos limites contratuais e uma fatura de energia que ninguém consegue explicar.
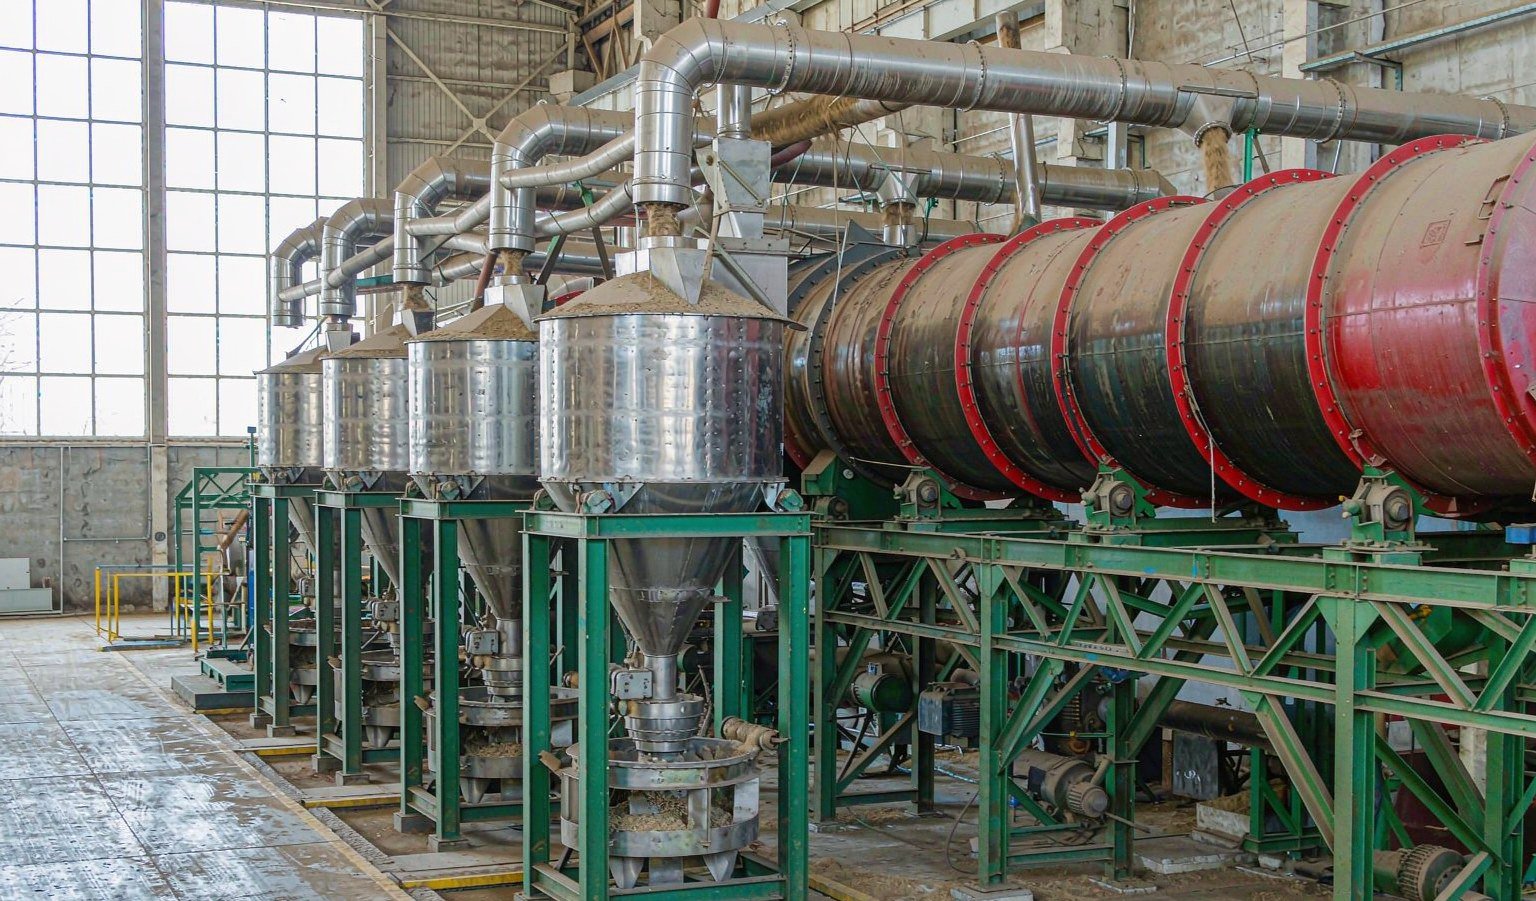
Este guia percorre uma linha de produção de pellets de madeira fase a fase, com valores publicados de energia e de balanço de massa em cada etapa, e termina com uma tabela de configuração que pode comparar com as propostas. As referências de equipamento provêm da nossa própria gama padrão para linhas de biomassa, pelo que os números refletem o que realmente construímos e não um catálogo genérico.
Comece pela especificação dos pellets, não pela máquina
Todas as decisões a jusante — dimensões dos crivos, temperatura de secagem, espessura da matriz, tempo de arrefecimento — existem para cumprir uma especificação de combustível mensurável. Se pretende vender para a Europa, o seu ponto de referência é o regime ENplus, que se baseia na norma ISO 17225-2 e acrescenta requisitos próprios de cadeia de abastecimento. Vale a pena imprimir os objetivos centrais de produção e afixá-los na parede da sala de controlo:
| Parâmetro | ENplus A1 requirement | O que exige da linha |
|---|---|---|
| Diâmetro | 6 mm ou 8 mm | Seleção dos furos da matriz; 6 mm domina os mercados residenciais |
| Comprimento | 3.15–40 mm | Ajuste das facas na face da matriz; manter as peças de comprimento excessivo abaixo de 1% |
| Humidade | ≤ 10% | Controlo da fase de secagem; alimentar o moinho com 10–15% e arrefecer a partir daí |
| Cinzas | ≤ 0.7% | Disciplina na matéria-prima: descasque, sem areia, sem casca na matéria-prima A1 |
| Durabilidade mecânica | ≥ 98.0% | Rácio de compressão da fieira, temperatura de condicionamento e arrefecimento corretos |
| Densidade aparente | 600–750 kg/m³ | Preparação da fibra e relação L/D da fieira; baixa densidade normalmente significa fieira curta |
Dois destes merecem destaque, porque é aí que as novas fábricas perdem dinheiro. As cinzas a 0,7% não perdoam: a areia introduzida durante o manuseamento dos toros ou o teor de casca podem ultrapassar esse limite, e nenhuma máquina a jusante consegue remover minerais. A durabilidade a 98% é uma propriedade do processo, não da máquina — resulta da distribuição granulométrica, do condicionamento e do rácio de compressão da fieira a funcionar em conjunto. O ENplus certification scheme publica o manual completo com regras de amostragem e ensaio, e vale a pena lê-lo antes de se comprometer com o layout da fábrica, porque as práticas de armazenamento e expedição também são auditadas.
As Sete Etapas e Onde se Perde Capacidade
Uma linha completa para matéria-prima de qualidade tronco passa por sete etapas:
1. Receção e descasque → 2. Estilhaçamento → 3. Moagem primária → 4. Secagem → 5. Moagem fina → 6. Condicionamento e peletização → 7. Arrefecimento, crivagem e ensacamento.
Se a sua matéria-prima já for serradura seca de uma serração ou fábrica de mobiliário, as etapas 1, 2 e 4 reduzem-se ou desaparecem — é por isso que duas fábricas com o mesmo peletizador podem ter implantações e orçamentos completamente diferentes. O inverso também é verdadeiro: uma fábrica concebida para estilha húmida ficará sobredimensionada para um cliente de serradura seca, e o comprador que paga por capacidade de secagem que nunca usa desperdiçou capital.
A capacidade perde-se mais frequentemente nas junções entre etapas do que dentro de qualquer máquina individual. Um peletizador nominal de 3 t/h que recebe serradura com 18% de humidade não funcionará a 3 t/h; um secador alimentado por um moinho de martelos a metade da sua capacidade de crivo ligará e desligará ciclicamente; uma linha de ensacamento que para cada vez que um Big Bag enche empurrará o produto pela cadeia acima até o arrefecedor transbordar. Dimensionar significa, portanto, dimensionar as interfaces: silos de amortecimento entre moagem e secagem, e entre secagem e peletização, absorvem as diferenças de ritmo que nenhuma potência de motor consegue.
Etapa 1: Receção, Descasque e Estilhaçamento
Para madeira em toros ou costaneiras, o descasque protege dois números ao mesmo tempo: o teor de cinzas e a vida das facas. A casca transporta a maior parte da terra e do grés de um toro, e é o grés que desgasta prematuramente as facas de estilhaçamento, os crivos do moinho de martelos e os furos das fieiras. Se o seu plano de negócios ENplus A1 depende de valores de cinzas limpos, a casca ou fica fora do portão ou segue para uma linha de produto separada de categoria inferior.
Os estilhaçadores de tambor definem a geometria do estilha para toda a jusante. O que importa não é apenas o débito nominal do estilhaçador, mas a consistência do estilha: lascas longas ou fragmentos sobredimensionados carregam o moinho de martelos de forma irregular e desperdiçam a sua área de crivo. A nossa série YLBX de estilhaçadores de tambor cobre desde linhas compactas até fábricas de alto débito, e o estilhaçador de madeira YLBX2108 é um ponto de referência para fábricas de média dimensão que alimentam uma linha de várias toneladas por hora. Quando a sua matéria-prima já for estilha ou serradura, esta etapa é substituída por uma tremonha de receção e um transportador doseador — mais barato, mas não dispense a remoção de metais e a armadilha de pedras, porque um dente de escavadora no moinho de martelos custa mais do que a armadilha alguma vez custará.
Etapa 2: Moagem Primária
A secagem e a moagem estão ordenadas deliberadamente. O estilha grosso seca mal — a humidade presa no interior de um estilha espesso nunca chega ao ar quente do secador no tempo de residência disponível. A maioria das fábricas realiza, por isso, uma moagem primária antes do secador, com um crivo na gama de 25–50 mm, puramente para abrir a área superficial.
Dados de processo publicados dão números reais a esta etapa. Uma análise amplamente citada da peletização convencional (Tumuluru, 2016, reproduzida num anexo de estudo da IEA Bioenergy Task 40) indica um moinho da etapa 1 com crivo de 50,8 mm consumindo 94,1 kWh por tonelada, o que o torna o segundo maior consumidor de eletricidade da linha, a seguir ao secador. Daí decorrem duas consequências práticas:
Primeiro, não moer em excesso antes da secagem. A energia gasta a moer mais fino do que o secador necessita é energia gasta duas vezes, porque os finos também transportam mal através do tambor. Segundo, a seleção do crivo é um controlo de custos, não uma definição de qualidade, nesta etapa — a qualidade decide-se na moagem fina após a secagem.
Etapa 3: Secagem e o Balanço de Humidade
O secador é o coração do orçamento energético da fábrica, e é onde o teor de água da matéria-prima dita a sua economia. O balanço de massa é simples e brutal: com 50% de humidade à entrada, chegam cerca de duas toneladas de madeira húmida por cada tonelada de material seco que sai, um rácio que o Relatório de abastecimento de biomassa sólida da IRENA utiliza como caso de referência. Essa água tem de ser evaporada, e a evaporação é energia térmica, não eletricidade.
Na mesma cadeia de processos citada pela AIE, o secador rotativo — que reduz o material de 30% para 10% de humidade — consome 340,8 kWh por tonelada de produção, e a secagem enquanto etapa representa aproximadamente 65–70% da energia total do processo (Lamers et al., 2015). É por isso que as decisões de conceção do secador dominam o custo operacional:
Fonte de calor. Queimar os próprios rejeitos e pellets fora de especificação da fábrica é a escolha padrão, e um forno de biomassa combinado com o secador de tambor fecha o ciclo. O aquecimento a fuelóleo ou gás é mais limpo de controlar, mas expõe o custo do pellet aos preços dos combustíveis fósseis.
Configuração do tambor. Um tambor de passe único é simples e tolerante com alimentação grosseira. Um tambor de três passagens reutiliza o mesmo ar quente três vezes no interior de camisas concêntricas, de modo que o mesmo calor proporciona mais evaporação por metro cúbico de exaustão, e a máquina é mais curta para uma dada capacidade. Para serradura e pó de madeira moída, o nosso secador de tambor de três camadas reduz a área ocupada em cerca de 30% em comparação com um tambor único de igual capacidade, o que é relevante quando o edifício já existe.

Controlo da humidade à saída. A prensa de pellets requer material com cerca de 10–15% de humidade. Demasiado húmido e o vapor escapa instantaneamente pelos orifícios da matriz, fazendo os pellets desfazerem-se após o arrefecimento; demasiado seco e o amolecimento da lenhina é insuficiente, a durabilidade cai e o pó aumenta. Na prática, isto significa um sensor de humidade à descarga ou uma rotina disciplinada de amostragem manual, além de um condicionador de ajuste capaz de adicionar pequenas quantidades de água ou vapor quando o material de entrada fica demasiado seco no inverno.
Etapa 4: Moagem fina
Após a secagem, o material é moído até ao seu tamanho final de partícula. Na prática dos pellets de madeira utilizam-se tipicamente crivos de moinho de martelos na gama de 4–8 mm; crivos mais finos aumentam a durabilidade mas custam energia e reduzem o débito. A cadeia citada pela AIE indica o moinho da etapa 2 com crivo de 6,4 mm a consumir 43,2 kWh por tonelada — menos de metade da moagem primária, mas ainda assim um motor importante na linha.
A distribuição do tamanho de partícula é tão importante como o tamanho médio. Uma mistura de partículas finas e médias compacta-se melhor nos orifícios da matriz do que uma moagem grosseira uniforme, porque as partículas pequenas preenchem os vazios entre as maiores. Se os testes de durabilidade derem resultados abaixo de 98%, as duas primeiras coisas a verificar são o estado do crivo (crivos gastos deixam passar partículas sobredimensionadas) e o desgaste dos martelos (martelos rombos raspam em vez de cortar, elevando simultaneamente a temperatura e o consumo de energia).
Para fábricas que partilham equipamento entre aplicações de biomassa e de rações, a questão do moinho merece ser planeada no momento da compra: a nossa gama de moinhos abrange tanto a moagem grosseira de biomassa como os serviços mais finos exigidos pela moagem de rações, e uma máquina escolhida para ambas as funções evita uma segunda compra mais tarde.
Etapa 5: Condicionamento e peletização
É na prensa de pellets que a engenharia mecânica se encontra com a especificação do combustível. O material entra num condicionador onde o vapor eleva a temperatura e a humidade o suficiente para plastificar a lenhina — o aglomerante natural da madeira — e depois é forçado pela pressão dos rolos através dos orifícios de uma matriz anelar rotativa.
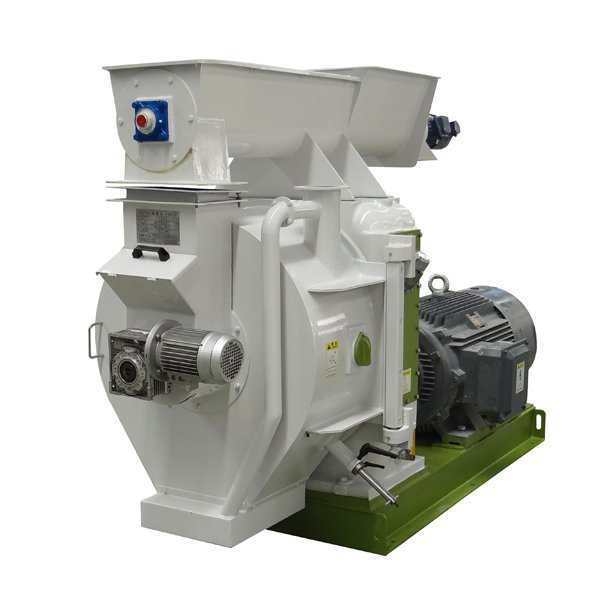
A matriz é um consumível e, ao mesmo tempo, um instrumento de afinação. A sua relação comprimento/diâmetro (L/D) efetiva determina a compressão. Para serradura de madeira mole, uma L/D entre 1:6 e 1:10 é uma banda de trabalho comum nas nossas construções, com matrizes mais espessas utilizadas para materiais duros, resinosos ou com baixo teor de lenhina que não ligam. A espessura da matriz na nossa gama padrão vai de 35 a 100 mm, com diâmetros de matriz de 420 a 1 350 mm consoante o modelo, e velocidades de matriz de 120–300 rpm selecionadas por aplicação. A razão de compressão é também onde as novas fábricas entram em dificuldades: procurar alta durabilidade com uma matriz agressiva em material seco provoca matrizes bloqueadas e rolamentos queimados, enquanto uma matriz conservadora produz pellets que falham o teste de tamboreamento.
Em termos energéticos, a prensa de pellets é mais moderada do que os compradores esperam. A mesma cadeia citada pela AIE indica 48,9 kWh por tonelada na prensa de pellets e 30 kWh por tonelada para o condicionamento a vapor. A nossa linha de prensas de pellets vertical, que monta a matriz verticalmente para alimentação assistida por gravidade, está especificada na ordem dos 30–55 kWh por tonelada de consumo real. A parcela da prensa de pellets no consumo elétrico é grande porque funciona continuamente a alta carga — a fábrica de referência da IRENA atribui-lhe 56 dos 171 kWh/t de eletricidade total da fábrica — mas a sua parcela no total energy is modest next to thermal drying.
Fase 6: Arrefecimento, crivagem e controlo de poeiras
Os pellets saem da fieira a 70–90 °C e demasiado moles para serem manuseados. Um arrefecedor de contrafluxo reduz a temperatura para alguns graus acima da ambiente, ao mesmo tempo que o fluxo de ar em contracorrente arrefece os pellets mais quentes em último lugar, evitando fissuras por choque térmico. O arrefecimento não é um acabamento de qualidade opcional: pellets transportados e ensacados quentes vão transpirar dentro do saco, e a humidade que condensa na parede do saco amolece os pellets nos pontos de contacto, o que é uma causa clássica de reclamações de clientes sobre pellets "derretidos".
Após o arrefecimento, um crivo separa os finos e os fragmentos curtos e devolve-os ao lado de entrada, onde podem ser repelletizados. Manter o circuito de finos fechado é o que protege o limite de finos ENplus na entrega; também alimenta a caldeira com material rejeitado que, de outra forma, seria vendido como subproduto de qualidade inferior.
A captação de poeiras merece uma rubrica própria. A moagem a martelos e a peletização geram poeira fina de forma contínua, e um filtro de jato pulsante dimensionado para os caudais de ar reais — não uma estimativa de catálogo — protege tanto os operadores como os motores. A poeira é também um risco de combustibilidade, pelo que a localização do filtro e as aberturas de alívio de explosão devem ser revistas com o fornecedor na fase de layout, e não após o arranque.
Fase 7: Ensacamento e expedição
A última fase depende inteiramente do canal de venda. As expedições de exportação a granel usam armazenamento plano e carregadores; o retalho doméstico usa sacos pequenos (tipicamente 15–20 kg) numa balança de ensacamento com linha de costura ou de selagem térmica; os compradores comerciais querem frequentemente Big Bags de 500–1 200 kg, enchidos numa balança de sacos de tonelada. Uma fábrica que planeie servir tanto o retalho como o granel deve reservar espaço no pavimento e o traçado dos transportadores para ambos desde o início, porque adaptar uma linha de ensacamento num edifício já concluído é uma perturbação que nenhum operador aprecia.
Compatibilizar capacidades ao longo da linha
Com as fases definidas, a questão do dimensionamento torna-se concreta. A tabela abaixo apresenta configurações indicativas para quatro dimensões comuns de fábrica, retiradas da nossa gama padrão de produtos de biomassa. Considere os valores em quilowatts como potências nominais instaladas dos motores na fase de peletização, não como consumo de energia — a potência nominal é dimensionada para o pior caso e o consumo real por tonelada fica mais baixo, como explica a secção sobre energia abaixo.
| Dimensão da fábrica | Fase de peletização | Secagem | Moagem | Nota típica de layout |
|---|---|---|---|---|
| 1–2 t/h | Um moinho vertical, classe 22–160 kW, ou fieira anelar compacta | Secador de tambor de passagem única | Um moinho de martelos | Ensacamento semiautomático; adequado a alimentação de serradura seca |
| 3–5 t/h | Um moinho de fieira anelar, classe 90–400 kW com condicionador | Secador de tambor de três passagens | Moinho de martelos primário + moagem fina | Silo tampão entre o secador e o moinho; linha automática de sacos pequenos |
| 5–10 t/h | Um moinho grande de fieira anelar ou dois moinhos médios | Secador grande de três passagens com forno de biomassa dedicado | Moagem em duas etapas com silo intermédio | Expedição a granel + Big Bag; sistema completo de extração de poeiras |
| 10+ t/h | Múltiplas linhas de peletização em paralelo | Secador dimensionado pela carga de evaporação, não por t/h | Sala de moagem dedicada | A redundância por etapa torna-se acessível e sensata |
Duas regras de dimensionamento estão ocultas nesta tabela. O secador é dimensionado pela carga de evaporação — toneladas de água por hora —, que depende da humidade de entrada, pelo que a mesma unidade nominal de 5 t/h necessita de um secador muito diferente para aparas com 55% de humidade do que para serradura com 12%. E acima de cerca de 10 t/h, as soluções de máquina única deixam de ser sensatas: dois peletizadores de porte médio com um conjunto de matrizes sobressalente independente oferecem mais tempo de operação do que um único peletizador muito grande, porque uma troca de matriz que paralisa metade da fábrica paralisa apenas metade.
Energy Per Tonne: What the Published Numbers Say
A energia é a categoria de custo que os compradores mais frequentemente subestimam, em parte porque a energia térmica de secagem é normalmente biomassa autogerada e não uma fatura de eletricidade medida, e em parte porque as potências nominais dos motores não correspondem ao consumo. A tabela abaixo reúne valores publicados ao nível de cada etapa para uma cadeia convencional de pellets de madeira, desde a matéria-prima húmida até ao pellet acabado, para que possa verificar as alegações de consumo de qualquer fornecedor.
| Etapa | Energia específica (kWh/t de produção) | Fonte |
|---|---|---|
| Moinho da etapa 1, crivo de 50,8 mm | 94.1 | Tumuluru (2016), anexo da IEA Task 40 |
| Secador rotativo, 30% → 10% de humidade | 340,8 (térmica, ~65–70% da energia do processo) | Tumuluru (2016); Lamers et al. (2015) |
| Moinho da etapa 2, crivo de 6,4 mm | 43.2 | Tumuluru (2016) |
| Condicionamento a vapor | 30.0 | Tumuluru (2016) |
| Peletizador | 48.9 | Tumuluru (2016) |
| Eletricidade da fábrica completa (fábrica de referência) | 171 (parque de madeira 20, pré-secador 45, moinhos de martelos 50, peletizadores 56) | IRENA (2019), citando Koppejan et al. (2012) |
Leia estes valores com as respetivas definições associadas. O total da IRENA refere-se apenas à eletricidade; o calor de secagem é reportado separadamente, razão pela qual a mesma publicação indica o peletizador como o maior consumidor elétrico individual, enquanto a cadeia da IEA mostra a secagem como o utilizador de energia dominante no conjunto. A potência nominal do motor dividida pela produção nominal — a aritmética subjacente a muitas alegações de fornecedores — produz um limite superior, não uma medição, porque os motores são dimensionados para condições de arranque e bloqueio mais desfavoráveis. Ao comparar propostas, peça a cada fornecedor que indique os kWh esperados por tonelada de consumo elétrico com a sua humidade real e que separe a energia térmica de secagem, incluindo o combustível que espera que o forno queime.
Cinco erros de projeto que se manifestam no primeiro mês
1. Dimensionar o secador com base no material de ensaio do fornecedor. Os dados de desempenho do secador obtidos com serradura a 12% nada dizem sobre as suas aparas de eucalipto a 55%. Exija um cálculo da carga de evaporação com base na sua análise de humidade.
2. Omitir os silos de amortecimento. A ligação direta de um moinho de martelos a um secador e a um peletizador faz com que qualquer contratempo numa etapa se propague instantaneamente. Dois silos de amortecimento bem posicionados são o seguro de tempo de operação mais barato da fábrica.
3. Comprar durabilidade apenas com a matriz. Uma matriz mais espessa aumenta a compressão, mas se a distribuição do tamanho das partículas e o condicionamento estiverem errados, a matriz apenas bloqueia mais depressa. A durabilidade é uma propriedade da cadeia.
4. Subdimensionar a extração de pó. Filtros escolhidos pelo preço em vez do caudal de ar sobrecarregam os motores, libertam pó para o pavilhão e, no pior caso, transformam a fábrica num risco de poeira combustível que um inspetor irá detetar.
5. Planear o ensacamento em último lugar. A expedição determina o pessoal, os turnos e o ritmo de descarga do arrefecedor. Uma fábrica que tem de interromper a peletização para mudar formatos de sacos perde, num ano, mais capacidade do que custa a linha de ensacamento.
O que enviar a um fornecedor para um orçamento preciso
A diferença entre um orçamento genérico e uma verdadeira proposta de engenharia está na qualidade dos dados de entrada. Antes de pedir preços para uma linha de produção de pellets de madeira, prepare:
Análise da matéria-prima: espécie, forma (toros, estilha, serradura), gama de humidade à entrada ao longo das estações, teor de cinzas e volume anual disponível. Especificação-alvo dos pellets: grau ENplus ou equivalente nacional, diâmetro-alvo e canal de venda pretendido. Dados do local: dimensões e altura do pavilhão, capacidade e tarifa do fornecimento elétrico, disponibilidade de água para vapor e se uma fornalha de biomassa é aceitável. Objetivos comerciais: horas de funcionamento anuais previstas, regime de turnos e o valor de t/h de que realmente precisa após paragens, não o nominal. Com estes dados, um fornecedor pode comprometer-se com a carga de evaporação, a configuração da matriz e o consumo específico de energia esperado — os três números que separam uma linha funcional de uma demonstração dispendiosa.
Conclusão
Uma linha de produção de pellets de madeira é um sistema de movimentação de humidade com uma peletizadora no seu final. Defina primeiro a especificação do combustível, dimensione o secador com base na carga de evaporação a partir dos seus próprios dados de matéria-prima, proteja as interfaces com capacidade de tampão e exija valores de energia ao nível de cada etapa, nas mesmas unidades, a todos os fornecedores que comparar. As fábricas concebidas desta forma atingem a capacidade nominal em semanas, em vez de trimestres, e as escolhas de equipamento — classe do triturador, crivos do moinho, geometria da matriz, tipo de arrefecedor — tornam-se decisões verificáveis em vez de apostas de catálogo. Se quiser essa comparação feita com base na sua matéria-prima, envie-nos a sua análise de humidade e a capacidade pretendida e devolveremos uma configuração etapa a etapa com os cálculos de energia anexados.