
Аквакультура незаметно стала большей половиной мирового предложения рыбы. В отчёте ФАО «Состояние мирового рыболовства и аквакультуры 2024» сообщается, что в 2022 году аквакультура произвела 94,4 млн тонн водных животных, впервые превысив объём промыслового лова, а мировое потребление водных животных на душу населения достигло 20,7 кг в 2022 году. Корма — главная статья затрат за этим ростом: в отчёте Alltech Agri-Food Outlook 2024 объём мирового производства аквакормов в 2023 году оценивается примерно в 52 млн тонн. Почти каждый килограмм этих комбикормов для тиляпии, сома, морского окуня, форели и креветок проходит через ствол экструдера, а не через обычный пресс-гранулятор.
Если вы планируете завод по производству кормов для рыб, этап экструзии определяет три вещи, которые не может обеспечить ни одна другая машина: будет ли гранула плавать или тонуть, как долго она сохраняет целостность в воде и сколько жира может нести готовый продукт. В этой статье подробно рассматривается весь процесс экструзии аквакормов в том виде, в каком он протекает на промышленном предприятии, объясняется физика, лежащая в основе плавающих и тонущих продуктов, и приводятся диапазоны параметров и целевые показатели качества, которые мы используем при построении линий.

Плотность решает всё
Гранула для птицы должна лишь выдерживать перегрузку. Гранула для рыбы должна выдерживать воду. Единственное физическое свойство, разделяющее категории продукта, — насыпная плотность: плавающий корм находится ниже примерно 480 г/л, тонущий — выше, а медленно тонущие продукты разрабатываются в диапазоне 450–550 г/л. Эти граничные значения впервые были сведены Rokey и Huber (1994) и с тех пор воспроизводятся в справочниках по производству комбикормов, поэтому их стоит рассматривать как рабочее определение при составлении спецификации закупки.
В главе ФАО о процессах комбикормового производства экспандированный экструдированный рыбный корм описывается как обычно находящийся в диапазоне 0,25–0,3 г/см³ (250–300 г/л) для плавающих продуктов, используемых в прудовом выращивании, — достаточно низкая плотность, чтобы фермер мог наблюдать за питанием рыбы и нормировать корм визуально. Эта визуальная обратная связь — одна из главных коммерческих причин, по которой виды, питающиеся у поверхности, такие как тиляпия и сом, вообще получают плавающие гранулы: несъеденный корм виден, поэтому перекорм и проблемы с качеством воды легче выявить на ранней стадии.
Экструдер — единственная непрерывно работающая машина, которая может намеренно перевести плотность продукта через эту границу. Пресс-гранулятор с кольцевой матрицей сжимает рассыпную массу в плотную гранулу; он не может её разрыхлить. Именно поэтому любое серьёзное предприятие по производству аквакормов строится вокруг экструзионной варки, что бы ещё оно ни закупало.
От рецептуры к грануле: линия экструзии шаг за шагом
Измельчение: тоньше, чем для любого другого корма
У водных животных короткий пищеварительный тракт, а у мелких гранул тонкие стенки, поэтому помол для аквакормов — самый тонкий в комбикормовой промышленности. Руководство ФАО по производству кормов для аквакультуры задаёт базовый уровень: ингредиенты для премиксов и стартовых кормов следует измельчать до прохождения через сито 0,25 мм, а гранулы для выращивания и маточного стада — до прохождения через сито 0,35 мм. Для сравнения: типичный комбикормовый завод для сельскохозяйственных животных работает с размерами частиц в несколько раз крупнее.
| Этап | Показатель | Почему это важно | Источник |
|---|---|---|---|
| Помол для премиксов и стартовых кормов | прохождение через сито 0,25 мм | Переваримость; целостность микрогранул размером 0,5–1,5 мм | Руководство ФАО по кормам для аквакультуры |
| Измельчение корма для выращивания и маточного стада | проход через сито 0,35 мм | Площадь поверхности для варки; гладкая поверхность гранул | Руководство ФАО по кормам для аквакультуры |
| Оборудование линии | Мельница с отрывным кругом / сверхтонкого помола, класс сита 0,5–1,0 мм | Энергия на измельчение — реальная статья затрат; переизмельчение приводит к сырым сердцевинам | Практика завода |
Достижение таких размеров частиц при промышленных объёмах требует специальной мельницы сверхтонкого помола; именно на этой машине мы стандартизируем линии рыбных кормов производительностью свыше одной тонны в час, и именно здесь расходуется энергия на измельчение на рыбном заводе (измельчение до тонкости аквакорма требует в несколько раз большей удельной энергии, чем измельчение для скота, — планируйте электроподключение соответственно).
Дозирование, смешивание и удаление металла
После измельчения рецептура отвешивается партиями и смешивается. По меркам комбикормовых заводов ничего экзотического, но два момента важнее для экструзии. Во-первых, магнитная и ситовая защита перед экструдером: случайный болт или камень в прессе с кольцевой матрицей создаёт шум, а в экструдере он повреждает шнеки и втулки, которые стоят гораздо дороже этой детали. Во-вторых, однородность смешивания должна сохраняться для богатых рыбной мукой липких рецептур, которые ведут себя иначе, чем сухая кукурузно-соевая мешанка.
Предварительное кондиционирование
В главе ФАО руководство по производству аквакорма описывает кондиционирование при экструзии как доведение кормовой мешанки до 20–30% влажности при 65–95 °C паром до поступления материала в баррель под давлением. Предварительное кондиционирование выполняет часть варки вне барреля, что снижает износ шнека и стабилизирует производительность. Для рыбных кормов распространена схема с двойным кондиционером или кондиционером с переменным диаметром, поскольку именно время выдержки, а не только сдвиг в барреле, обеспечивает равномерную клейстеризацию крахмальной фракции.
Варка в барреле
Внутри барреля мешанка варится при примерно 130–180 °C в течение 10–60 секунд; точная температура и время выдержки определяются размером частиц ингредиентов, рецептурой и требуемым свойством продукта (ФАО, руководство по производству аквакорма). Баррель — это не просто нагреватель: механический сдвиг от шнека выполняет большую часть работы, поэтому одна и та же рецептура на разных конфигурациях шнека может давать заметно разные гранулы.
Матрица и нож
Сваренное тесто продавливается через матрицу и режется вращающимися ножами. Диаметр матрицы для аквакорма составляет от менее 1 мм для кормов для личинок до 8–10 мм для крупных гранул. Конструкция матрицы — открытая площадь, длина пояска, наличие вентиляции — является главным рычагом управления плотностью, о чём говорится в следующих двух разделах.
Сушка и охлаждение
Несколько слов о балансе производительности, прежде чем двигаться дальше: экструдер редко является тем узким местом, которое предполагают. На большинстве проверяемых нами заводов рыбных кормов реальную производительность ограничивает сушилка, так как экструдированные гранулы несут много воды в печь, и время сушки не подлежит сокращению. При сравнении коммерческих предложений проверяйте площадь полотна сушилки и нагрузку на испарение, стоящие за каждым заявлением о производительности экструдера, а не только размер барреля — два поставщика с одинаковой заявленной производительностью экструдера могут предлагать очень разные заводы.
Экструдированные гранулы выходят из матрицы влажными, как правило, с влажностью, значительно превышающей безопасную для хранения, и проходят через печь или многоходовую сушилку. В описании процесса производства вспученного рыбного корма ФАО указывает сушку в печи при примерно 120 °C до влажности, безопасной для хранения, с последующим обычным охладителем гранул; охлаждение обычно начинается, когда внутренняя влажность опускается ниже примерно 13%. На практике мы объединяем сушилку с противоточным охладителем и просеивателем, и сторону охлаждения этой цепочки мы подробно рассмотрели в нашей статье о принцип работы противоточного охладителя.
Внесение жидкостей после сушки
Тепло экструзии разрушает часть любой термолабильной витаминной премиксы и ограничивает количество масла, которое можно смешать с тестом, поэтому современные заводы аквакорма вместо этого наносят масло и термочувствительные добавки на высушенные гранулы распылением. ФАО рекомендует нанесение термочувствительных добавок распылением после экструзии, а не избыточное обогащение сухой рецептуры. Специальное оборудование для этого — вакуумные котуры или атмосферные линии распыления — должно быть на каждой технологической схеме рыбных кормов; см. нашу систему внесения масла о том, как мы её реализуем.
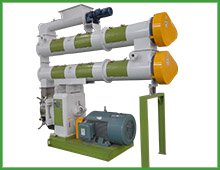
Как плавающий корм приобретает свою структуру
Плавающие гранулы — это, в инженерном смысле, пена. Механизм прост, если рассматривать его как событие в сосуде под давлением. Сваренная мешанка поступает в матрицу под давлением; вода в мешанке перегрета относительно атмосферной температуры кипения. Когда экструдат выходит из матрицы, давление почти мгновенно падает до атмосферного, перегретая вода вскипает в пар, и тысячи мельчайших пузырьков раздувают гранулу до того, как она остынет и затвердеет. ФАО сравнивает результат с текстурой взорванного риса.
Из этого механизма следуют три требования к процессу, и все три восходят к описанию процесса производства вспученного рыбного корма ФАО:
- Enough gelatinised starch to trap the bubbles. Нативный крахмал — обязательное условие получения качественного плавающего гранулата; примерно 90% его клейстеризуется за 30–60 секунд, которые корм проводит в стволе экструдера. Зерновые культуры вспучиваются до очень низкой плотности, тогда как белковые концентраты с низким содержанием крахмала почти не вспучиваются — поэтому рецептуру с высоким содержанием белка и низким содержанием крахмала невозможно заставить плавать без изменения состава.
- Достаточное давление в матрице и температура продукта. Классические справочные значения для экструзии плавающих кормов предполагают давление в матрице около 34–37 атмосфер при температуре продукта 125–138 °C и влажности мешанки в матрице 25–27% (Rokey & Huber, 1994). Снизьте давление или температуру — и пузырьки останутся мелкими, а гранулат утонет.
- Сушка после матрицы для фиксации пены. По данным ФАО, плотность вспученного плавающего корма сразу после матрицы составляет 320–400 г/л, причём в момент вспучивания влажность падает на 3–4 процентных пункта. Последующая сушка до влажности ниже примерно 10–12% дополнительно улучшает плавучесть; влажная пена схлопывается.
Плавучесть поддаётся измерению и воспроизведению — это не дело случая. Исследование методом поверхности отклика по одношнековой экструзии рыбных кормов, опубликованное через Wiley и проиндексированное в ФАО AGRIS показало, что температура ствола 120 °C, матрица 2 мм и 100 секунд паровой предварительной обработки (400 кПа) дают гранулы со 100% плавучестью, индексом прочности 99%, коэффициентом вспучивания 2,64 и насыпной плотностью 479 г/л — ровно на границе плавучести и погружения, при водной стабильности 87%. Эти цифры — полезная проверка на вменяемость, когда поставщик заявляет «отличную плавучесть» без уточнений.
Производство тонущего корма без потери водной стабильности
Тонущие и медленно тонущие продукты ставят обратную задачу: нужна варка и связывание без вспучивания. Корм для креветок — самый требовательный случай. Креветки — донные кормильцы с медленным поведением питания, поэтому гранула должна быстро тонуть и часами сохранять форму; плавающая фракция в креветочном пруду — это уплывающие деньги и будущий аммиак.
Подавление вспучивания ведётся по трём направлениям:
- Рецептура. Тонущий аквакорм содержит гораздо меньше крахмала (около 10%) и умеренное количество жира (до примерно 12%), оставляя меньше пенообразующего материала в тесте (справочные значения Rokey & Huber, 1994).
- Стратегия кондиционирования. Для тонущего продукта в кондиционер подаётся в основном вода с небольшим количеством пара или без него, затем дополнительная вода впрыскивается в ствол, чтобы экструдат выходил с влажностью 28–30% — более влажное и холодное тесто вспучивается меньше.
- Оснастка матрицы. Вентилируемые матрицы (или матрицы второй ступени/снижения вспучивания на сухих экструдерах) частично сбрасывают давление, снижая температуру, влажность и вспучивание перед финальной формообразующей матрицей. Справочное давление в матрице для тонущего продукта ниже — около 26–30 атмосфер.
Обработка после матрицы тоже отличается. Тонущий корм сушат только до влажности 10–12%; пересушка снижает плотность гранул настолько, что номинально тонущий корм начинает плавать — дефект, который стоит внести в план контроля качества. Медленно тонущие продукты для таких видов, как дорада, занимают промежуточное положение и настраиваются температурой матрицы и влажностью при средних значениях обоих диапазонов.
Для специализированных креветочных линий мы проектируем оборудование под задачу; наша страница пресс-гранулятор для корма креветок описывает гранулирование для хозяйств, которым не нужен экструдированный продукт, а категория экструдеров перечисляет варианты экструзии.

Чем пар и вода различаются в аквалинии
Посетители, приходящие с заводов по производству кормов для сельскохозяйственных животных, обычно первым делом замечают одно: аквалиния «пьёт». Подача пара и воды при экструзии рыбных кормов значительно выше, чем на птицеводческой линии, потому что продукт нужно пластифицировать, а не просто кондиционировать. Поэтому паровая система заслуживает такого же внимания при выборе мощности, как и сам экструдер — недостаточный по мощности котёл сразу проявляется нестабильной плотностью гранул, поскольку ствол компенсирует это механическим сдвигом, который зависит от износа шнека и гораздо труднее удерживается стабильным.
Практические последствия для проектирования вашего завода стоит перечислить. Расход пара определяет выбор топлива для котла: там, где доступны биомассовые отходы, котёл на таком топливе часто быстро окупается, а заводам без запасов отходов следует заложить стоимость дизельных или газовых котлов в инвестиции до подписания. Обработка конденсата, водоподготовка и гигиена кондиционера должны быть в планировке с первого дня, потому что их дооснащение на работающем заводе нарушает процесс. А поскольку влажность в кондиционере задаёт плотность, мы устанавливаем на линии счётчики пара и воды, чтобы операторы могли регистрировать и воспроизводить рецептуру, давшую принятую партию — небольшой бюджет на приборы, который предотвращает самый частый конфликт, а именно споры о том, что изменилось: машина или оператор.
Справочные диапазоны параметров по типам продукта
Таблица ниже сводит рассмотренные выше диапазоны в одно место. Считайте их инженерными ориентирами, а не гарантиями: любая рецептура их сдвигает, и правильный способ пользоваться таблицей — знать, какая настройка меняет какое значение.
| Параметр | Плавающий | Медленно тонущий | Тонущий | Источник |
|---|---|---|---|---|
| Температура на выходе кондиционера | 65–95 °C (с подачей пара) | 65–95 °C (с подачей пара) | с подачей воды, низкий расход пара | ФАО (диапазон кондиционирования) |
| Влажность на входе в барrel | 20–30% | 20–30% | 20–24% в мешалке, доведение водой до 28–30% в барrel | ФАО; Rokey & Huber (1994) |
| Температура варки в барrel | 130–180 °C, 10–60 s | 130–180 °C, 10–60 s | нижняя граница диапазона | FAO |
| Давление на матрице | 34–37 атм | между диапазонами | 26–30 атм | Rokey & Huber (1994) |
| Температура продукта на матрице | 125–138 °C | ~120 °C | ~120 °C | Rokey & Huber (1994) |
| Объёмная плотность после экспандирования | 320–400 г/л (ФАО: до 250–300 г/л в прудовой практике) | 450–550 г/л | 450–550 г/л | ФАО; Rokey & Huber (1994) |
| Крахмал в рецептуре | высокий (≥20% — распространённый рабочий минимум) | средний | ~10% | ФАО; Rokey & Huber (1994) |
| Конечная влажность после сушки | ниже ~10–12% (чем суше, тем лучше плавучесть) | 10–12% | 10–12% (пересушивание вызывает всплытие) | ФАО; Rokey & Huber (1994) |
Одношнековый или двухшнековый?
Оба типа машин варят одинаково; разница в управлении. Одношнековый экструдер проще, дешевле в покупке и обслуживании и является стандартным выбором для плавающего корма для тилапии, сома и карпа при умеренном содержании жира. Двухшнековая машина лучше справляется со сложным тестом, поскольку переплетённые шнеки обеспечивают положительное транспортирование и самоочистку: высокожирные рецептуры, очень высокое включение свежего мяса или влажной мешанки, продукт менее 1,5 мм и частая смена рецептур — это случаи, когда двухшнековые машины оправдывают свою цену.
Практическое правило выбора, которое мы применяем с клиентами: если ваш план продукта ограничивается стандартными плавающими и медленно тонущими кормами с умеренными целевыми показателями по маслу, экономичным выбором будет правильно сконфигурированная одношнековая линия влажной экструзии. Если вы ориентируетесь на премиальные корма для морской рыбы или креветок с высоким содержанием жира и малыми диаметрами, выбирайте двухшнековую. Наша экструдер для аквакормов страница описывает обе конфигурации и диапазоны производительности, в которых мы их изготавливаем.
Целевые показатели качества для включения в вашу закупочную спецификацию
Покупатели, которые указывают цифры, получают машины, построенные для достижения этих цифр. Измеримая основа спецификации аквакорма коротка, и каждую строку в ней можно проверить с помощью скромного лабораторного оборудования.
| Показатель качества | Типичная цель | Примечания / ориентир |
|---|---|---|
| Плавучесть (плавающий корм) | ≥90–100% через 10 мин | Исследование, цитируемое выше, достигло 100% при насыпной плотности 479 г/л |
| Индекс прочности гранул | ≥97–99% (экструдированный) | В том же исследовании измерен PDI 99% при оптимальных настройках |
| Водостойкость (корм для креветок) | сохранение формы за часы погружения | Определите продолжительность и метод испытания в договоре; зависит от вида |
| Насыпная плотность | по классу продукта (см. таблицу параметров) | ~480 г/л — рабочая граница плавания/погружения |
| Конечная влажность | ~10–12% | Ниже 13% перед охлаждением согласно описанию процесса FAO |
| Мелкая фракция после просеивания | укажите максимальный % по массе | Мелкая фракция возвращается в смеситель; избыток указывает на проблемы с матрицей или ножами |
Здесь уместна одна честная оговорка: опубликованные испытания показывают, что экструзия может частично разрушать термолабильные питательные вещества, а глава FAO о переработке отмечает, что высокотемпературная обработка снижает доступность некоторых аминокислот. Именно поэтому существует нанесение покрытия после экструзии, и поэтому поставщик, который сообщает только температуры ствола, но не свою систему нанесения покрытия, не даёт вам полной картины.
Пять наиболее часто встречающихся видов отказов
- Сырые сердцевины. Недопропечённые центры, вызванные грубым помолом, коротким кондиционированием или чрезмерной производительностью. Симптомы — белые серединки и мутная вода. Исправьте помол, повысьте влажность в кондиционере, снизьте скорость подачи.
- Плавучесть ниже спецификации. Обычно недостаточная желатинизация: низкое содержание крахмала в рецептуре или температура/время пребывания в стволе ниже требуемых для рецепта. Иногда это, наоборот, пересушивание — мокрая пена разрушилась.
- Тонущий корм, который плавает. Пересушка свыше ~12% влажности или недостаточно подавленное расширение (засорённая вентилируемая матрица, сбилась подача воды).
- Засорение матрицы и скачки давления. Загрязнения (металл, камни) или несоответствие скорости подачи скорости шнека. Магниты и стабильный рецепт подачи решают большинство этих проблем.
- Избыток мелкой фракции. Неверный зазор ножей для матрицы, износ фильеры или хрупкий пересушенный продукт, с которым грубо обращаются при транспортировке. Каждый случай имеет свой характерный признак на просеивателе.
Ничто из этого не является экзотикой; все это — вопросы уровня пусконаладки, если ваш поставщик присылает инженеров, которые раньше работали с кормом для рыбы. Это само по себе критерий выбора — спросите, какие линии аквакорма команда действительно вводила в эксплуатацию.
Вопросы, которые задают покупатели перед выбором линии экструзии
Бывает ли обычный пресс-гранулятор правильным выбором для корма для рыбы?
Для некоторых хозяйств по разведению карпа и тилапии в прудах твёрдые гранулы, изготовленные на пресс-грануляторе, приемлемы, и собственные прудовые испытания ФАО не выявили разницы в росте между твёрдыми гранулами и экструдированным комбикормом для сома в условиях естественного питания. Но твёрдые гранулы тонут и быстрее разрушаются, что ограничивает управление кормлением, и они не могут нести высокую долю жира. Для любого коммерческого экспортно-ориентированного предприятия экструзия является стандартом.
Может ли один экструдер выпускать и плавающую, и тонущую продукцию?
Да, при правильном комплекте матриц и управлении кондиционером, и большинство заводов по производству корма для рыбы именно так и делают. Что меняется между продуктами — это баланс пара и воды, оборудование давления в матрице и уставки сушки, поэтому планируйте время на переналадку в своём производственном графике.
Сколько масла может нести готовый гранул?
То, что входит в тесто, ограничено расширением; поверхностная обработка после сушки — вот что позволяет поднять общее содержание жира. Производительность зависит от вашего оборудования для нанесения покрытия — атмосферное распыление добавляет несколько процентов, вакуумное покрытие значительно больше, поскольку поры заполняются под вакуумом, а не покрываются на поверхности.
Какую производительность должна иметь первая линия по производству корма для рыбы?
Согласуйте её с потребностью в корме хозяйства, которое вы реально снабжаете, а не с самой большой машиной из брошюры. Линии экструзии имеют значимый минимальный экономический масштаб из-за инфраструктуры пара, сушки и нанесения покрытия; ниже примерно 1 т/ч состав оборудования меняет характер. Если вы сообщите нам виды рыб, тоннаж и размеры гранул, мы честно подберём размер линии — включая случай, когда проще подойдёт гранулирование. Начните с нашего ассортимента оборудования для экструзии корма для рыбы и пришлите нам рецепт.