
L'aquaculture est discrètement devenue la moitié majoritaire de l'approvisionnement mondial en poisson. Le rapport de la FAO La situation mondiale des pêches et de l'aquaculture 2024 indique que l'élevage a produit 94,4 millions de tonnes d'animaux aquatiques en 2022, dépassant pour la première fois la pêche de capture, et que la consommation mondiale par habitant d'aliments d'origine aquatique a atteint 20,7 kg en 2022. L'aliment est le premier poste de coût derrière cette croissance : l'Agri-Food Outlook 2024 d'Alltech estimait la production mondiale d'aquafeed à environ 52 millions de tonnes en 2023. Presque chaque kilogramme de cet aliment composé pour tilapia, poisson-chat, bar, truite et crevette passe par un fourreau d'extrudeur, et non par une presse à granulés classique.
Si vous planifiez une usine d'aliments pour poissons, l'étape d'extrusion détermine trois choses qu'aucune autre machine ne peut vous offrir : le granulé flotte-t-il ou coule-t-il, combien de temps tient-il dans l'eau, et combien de matières grasses le produit fini peut-il contenir. Cet article détaille l'ensemble du processus d'extrusion des aliments aquacoles tel qu'il se déroule dans une usine commerciale, explique la physique derrière les produits flottants et coulants, et présente les plages de paramètres et les objectifs qualité que nous utilisons lors de la construction de lignes.

La densité est tout l'enjeu
Un granulé pour volaille doit seulement résister à la manutention. Un granulé pour poisson doit résister à l'eau. La seule propriété physique qui sépare les catégories de produits est la densité apparente : l'aliment flottant se situe sous environ 480 g/L, l'aliment coulant au-dessus, les produits à coulée lente étant conçus dans la plage de 450 à 550 g/L. Ces valeurs limites ont été compilées pour la première fois par Rokey et Huber (1994) et ont été reprises dans les ouvrages de fabrication d'aliments depuis, si bien qu'il convient de les considérer comme la définition de référence lors de la rédaction d'un cahier des charges d'achat.
Le chapitre de la FAO sur les procédés de fabrication d'aliments décrit l'aliment extrudé expansé pour poissons comme se situant couramment entre 0,25 et 0,3 g/cc (250–300 g/L) pour les produits flottants utilisés en étang, une densité assez faible pour que l'éleveur observe l'activité d'alimentation et rationne les poissons à vue. Ce retour visuel est l'une des principales raisons commerciales pour lesquelles les espèces se nourrissant en surface, comme le tilapia et le poisson-chat, reçoivent des granulés flottants : l'aliment non consommé est visible, ce qui permet de détecter tôt la suralimentation et les problèmes de qualité de l'eau.
L'extrudeur est la seule machine en continu capable de faire délibérément franchir cette limite à la densité du produit. Une presse à granulés à filière annulaire comprime la mouture en un granulé dense ; elle ne peut pas en gonfler un. C'est pourquoi toute usine d'aquafeed sérieuse est construite autour de la cuisson-extrusion, quels que soient les autres équipements achetés.
De la recette au granulé : la ligne d'extrusion étape par étape
Broyage : plus fin que tout autre aliment
Les animaux aquatiques ont un tube digestif court et les petits granulés ont des parois minces ; le broyage pour l'aquafeed est donc le plus fin de l'industrie de l'aliment. Les recommandations de la FAO sur la fabrication d'aliments aquacoles fixent la référence : les ingrédients destinés aux prémélanges et aux aliments de démarrage doivent être broyés pour passer un tamis de 0,25 mm, et les granulés de croissance ou de géniteurs pour passer un tamis de 0,35 mm. Pour situer : une usine d'aliments pour bétail typique travaille à des tailles de particules plusieurs fois plus grossières.
| Étape | Objectif | Pourquoi c'est important | Source |
|---|---|---|---|
| Broyage des prémélanges et aliments de démarrage | passer un tamis de 0,25 mm | Digestibilité ; intégrité des micro-granulés de 0,5 à 1,5 mm | Recommandations de la FAO sur l'aliment aquacole |
| Broyage des aliments pour géniteurs / reproducteurs | passage au tamis de 0,35 mm | Surface de cuisson ; peau du granulé lisse | Recommandations de la FAO sur l'aliment aquacole |
| Équipement de la gamme Lifeline | Broyeur à chambre d'impact / broyeur ultrafin, classe de grille 0,5–1,0 mm | L'énergie de broyage est un coût réel ; un surdimensionnement provoque des cœurs crus | Pratique en usine |
Atteindre ces granulométries à un tonnage commercial exige un broyeur ultrafin dédié ; c'est la machine que nous standardisons pour les lignes d'aliment pour poissons de plus d'une tonne par heure, et c'est là que se consomme l'énergie de broyage dans une usine de poissons (le broyage à la finesse d'un aqualiment demande plusieurs fois l'énergie spécifique d'un broyage pour bétail — dimensionnez le raccordement électrique en conséquence).
Dosage, mélange et élimination des métaux
En aval du broyage, la formule est pesée par lots et mélangée. Rien d'exotique selon les standards d'une usine d'aliment pour bétail, mais deux détails comptent davantage pour l'extrusion. D'abord, la protection par aimants et tamis en amont de l'extrudeuse : un boulon ou une pierre égarés dans une presse à filière annulaire font du bruit, alors que dans une extrudeuse ils abîment les vis et les douilles, qui coûtent bien plus que la pièce. Ensuite, l'uniformité du mélange doit tenir avec des formules riches en farine de poisson et collantes, qui se comportent différemment d'une mouture sèche maïs-soja.
Préconditionnement
Le chapitre de la FAO sur guide de fabrication des aliments d'aquaculture décrit le conditionnement à l'extrusion comme le fait de porter la mouture à 20–30 % d'humidité à 65–95 °C à la vapeur avant que la matière n'entre dans le fourreau sous pression. Le préconditionnement réalise une partie de la cuisson hors du fourreau, ce qui réduit l'usure des vis et stabilise le débit. Pour l'aliment pour poissons, une configuration à double conditionneur ou à conditionneur de diamètre différentiel est courante, car c'est le temps de séjour, et non le seul cisaillement du fourreau, qui gélatinise uniformément la fraction amidon.
Cuisson dans le fourreau
À l'intérieur du fourreau, la mouture cuit à environ 130–180 °C pendant 10 à 60 secondes, la température et le temps de séjour exacts étant fixés par la granulométrie des ingrédients, la formule et la propriété du produit recherchée (FAO, guide de fabrication des aliments d'aquaculture). Le fourreau n'est pas qu'un élément chauffant : le cisaillement mécanique de la vis fournit une large part du travail, ce qui explique qu'une même formule passée sur différentes configurations de vis peut produire des granulés visiblement différents.
Filière et couteau
La pâte cuite est refoulée à travers une plaque à filière et coupée par des couteaux rotatifs. Le diamètre de filière pour l'aquaculture va de moins de 1 mm pour les aliments larvaires jusqu'à 8–10 mm pour les gros granulés. La conception de la filière — surface ouverte, longueur de filière, éventement ou non — est le principal levier de maîtrise de la densité, sujet des deux sections suivantes.
Séchage et refroidissement
Un mot sur l'équilibre des capacités avant d'aller plus loin : l'extrudeuse est rarement le goulot d'étranglement que l'on imagine. Dans la plupart des usines d'aliment pour poissons que nous auditons, c'est le sécheur qui plafonne le débit réel, car les granulés extrudés apportent beaucoup d'eau au four et le temps de séchage n'est pas négociable. Lorsque vous comparez des devis, vérifiez la surface du lit de séchage et la charge d'évaporation derrière chaque capacité d'extrudeuse annoncée, et pas seulement la taille du fourreau — deux fournisseurs citant le même tonnage d'extrudeuse peuvent livrer des usines très différentes.
Les granulés extrudés sortent de la filière humides, généralement bien au-dessus de l'humidité sûre pour le stockage, et passent dans un four ou un sécheur multibande. La description du procédé FAO pour l'aliment pour poissons expansé cite un séchage au four à environ 120 °C jusqu'à une humidité sûre pour le stockage, suivi d'un refroidisseur de granulés classique ; le refroidissement commence normalement une fois l'humidité interne descendue sous environ 13 %. En pratique, nous associons un sécheur à un refroidisseur à contre-courant et à un tamiseur, et nous avons détaillé le volet refroidissement de cette chaîne dans notre article sur le principe de fonctionnement du refroidisseur à contre-courant.
Application de liquides après séchage
La chaleur de l'extrusion détruit une partie de tout prémix de vitamines thermolabiles et limite la quantité d'huile pouvant être incorporée à la pâte ; c'est pourquoi les usines d'aquaculture modernes pulvérisent l'huile et les additifs thermosensibles sur les granulés séchés. La FAO recommande la pulvérisation après extrusion pour les additifs thermosensibles plutôt qu'un surdosage du mélange sec. Des équipements dédiés — enrobeurs sous vide ou lignes de pulvérisation atmosphérique — ont leur place sur chaque flowsheet d'aliment pour poissons ; voir notre système d'ajout d'huile pour la façon dont nous le mettons en œuvre.
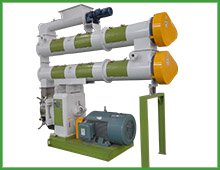
Comment l'aliment flottant acquiert sa structure
Les granulés flottants sont une mousse, en termes techniques. Le mécanisme est simple dès qu'on le voit comme un événement de récipient sous pression. La mouture cuite entre dans la filière sous pression ; l'eau qu'elle contient est surchauffée par rapport au point d'ébullition atmosphérique. Lorsque l'extrudat sort de la plaque à filière, la pression tombe presque instantanément à la pression atmosphérique, l'eau surchauffée se vaporise en vapeur, et des milliers de minuscules bulles expansent le granulé avant qu'il ne refroidisse et se solidifie. La FAO compare le résultat à une texture de riz soufflé.
Trois exigences de procédé découlent de ce mécanisme, et toutes trois remontent à la description du procédé FAO pour l'aliment pour poissons expansé :
- Enough gelatinised starch to trap the bubbles. L'amidon brut est indispensable à un granulé flottant de qualité ; environ 90 % de cet amidon gélatinise pendant les 30 à 60 secondes que l'aliment passe dans le fourreau. Les céréales gonflent jusqu'à une très faible densité, tandis que les concentrés protéiques à faible teneur en amidon ne gonflent presque pas — c'est pourquoi une formule riche en protéines et pauvre en amidon ne peut pas être rendue flottante sans reformulation.
- Une pression de filière et une température produit suffisantes. Les valeurs de référence classiques pour l'extrusion de produits flottants situent la pression de filière autour de 34 à 37 atmosphères, avec une température produit de 125 à 138 °C et une humidité de la mouture de 25 à 27 % au niveau de la filière (Rokey & Huber, 1994). Si l'on abaisse la pression ou la température, les bulles restent petites et le granulé coule.
- Séchage après la filière pour fixer la structure alvéolaire. Selon les chiffres de la FAO, l'aliment expansé flottant présente une densité de 320 à 400 g/L juste à la sortie de la filière, l'humidité chutant de 3 à 4 points de pourcentage au moment de l'expansion. Un séchage complémentaire jusqu'à une humidité inférieure à environ 10 à 12 % améliore encore la flottabilité ; une mousse humide s'effondre.
Le comportement flottant est mesurable et reproductible, il ne doit rien au hasard. Une étude par surface de réponse sur l'extrusion monovis d'aliment pour poissons, publiée via Wiley et indexée dans AGRIS de la FAO a montré qu'une température de fourreau de 120 °C, une filière de 2 mm et 100 secondes de préconditionnement à la vapeur (400 kPa) produisaient des granulés à 100 % de flottabilité, avec un indice de durabilité de 99 %, un taux d'expansion de 2,64 et une densité apparente de 479 g/L — juste à la frontière entre flottaison et chute, avec une stabilité dans l'eau de 87 %. Ces chiffres constituent un contrôle de cohérence utile lorsqu'un fournisseur annonce un « excellent taux de flottabilité » sans autre précision.
Produire un aliment coulant sans perdre en stabilité dans l'eau
Les produits coulants et à coulée lente inversent l'objectif : on recherche une cuisson et une liaison sans expansion. L'aliment pour crevettes est le cas le plus exigeant. Les crevettes sont des benthophages à comportement alimentaire lent ; le granulé doit donc couler rapidement et conserver sa forme dans l'eau pendant des heures ; une fraction flottante dans un bassin à crevettes, c'est de l'argent qui s'échappe et de l'ammoniac en perspective.
La suppression de l'expansion s'opère sur trois fronts :
- La formulation. L'aquaculture coulante utilise bien moins d'amidon (environ 10 %) et un taux de lipides modéré (jusqu'à environ 12 %), ce qui laisse moins de matière génératrice de bulles dans la pâte (valeurs de référence Rokey & Huber, 1994).
- La stratégie de conditionnement. Pour un produit coulant, le conditionneur est alimenté principalement en eau, avec peu ou pas de vapeur, puis de l'eau supplémentaire est injectée dans le fourreau afin que l'extrudat sorte à 28–30 % d'humidité — une pâte plus humide et plus froide gonfle moins.
- Le matériel de filière. Les filières éventées (ou les filières de seconde étape/réduction d'expansion sur les extrudeuses sèches) libèrent la pression en cours de route, réduisant la température, l'humidité et l'expansion avant la filière de mise en forme finale. Les pressions de filière de référence pour un produit coulant sont plus basses, environ 26 à 30 atmosphères.
La manutention après la filière diffère également. L'aliment coulant n'est séché que jusqu'à 10 à 12 % d'humidité ; un séchage excessif abaisse suffisamment la densité du granulé pour qu'un aliment nominalement coulant se mette à flotter, un défaut qu'il vaut la peine d'inscrire dans votre plan de contrôle qualité. Les produits à coulée lente destinés à des espèces comme la dorade se situent entre les extrêmes et se règlent par la température de filière et l'humidité aux réglages médians des deux plages.
Pour les lignes dédiées aux crevettes, nous concevons autour d'équipements spécialement étudiés ; notre presse à granulés pour aliment de crevettes présente la voie de granulation pour les fermes qui n'ont pas besoin de produit extrudé, et la catégorie extrudeuses répertorie la voie d'extrusion.

Ce que la vapeur et l'eau font différemment dans une ligne aquacole
Les visiteurs venus d'usines d'aliment pour bétail remarquent généralement une chose en premier : une ligne aquacole boit. L'ajout de vapeur et d'eau dans l'extrusion d'aliment pour poissons dépasse largement ce qu'utilise une ligne de volaille, car le produit doit être plastifié, et pas seulement conditionné. Le système vapeur mérite donc une attention dimensionnante égale à celle de l'extrudeuse elle-même — une chaudière sous-dimensionnée se traduit immédiatement par une densité de granulé irrégulière, car le fourreau compense alors par un cisaillement mécanique, qui varie avec l'usure des vis et est bien plus difficile à maintenir stable.
Les conséquences pratiques pour la conception de votre usine méritent d'être énumérées. La consommation de vapeur détermine le choix du combustible de votre chaudière : là où des déchets de biomasse sont disponibles, une chaudière alimentée par ces déchets s'amortit souvent rapidement, tandis que les usines sans approvisionnement en résidus devraient intégrer le prix des chaudières diesel ou gaz dans l'investissement avant de signer. La gestion des condensats, le traitement de l'eau et l'hygiène du conditionneur font tous partie de l'implantation dès le premier jour, car les ajouter après coup à une usine en fonctionnement est perturbant. Et comme l'humidité du conditionneur détermine la densité, nous installons des compteurs de vapeur et d'eau sur la ligne afin que les opérateurs puissent enregistrer et reproduire la recette qui a produit un lot accepté — un petit budget d'instrumentation qui évite l'escalade la plus courante, à savoir contester si c'est la machine ou l'opérateur qui a changé.
Plages de paramètres de référence par type de produit
Le tableau ci-dessous rassemble en un seul endroit les plages évoquées plus haut. Considérez-les comme des points de référence d'ingénierie, et non comme des garanties : chaque recette les décale, et la bonne façon d'utiliser le tableau est de savoir quel réglage modifie quel chiffre.
| Paramètre | Flottant | Coulant lentement | Coulant | Source |
|---|---|---|---|---|
| Température de sortie du conditionneur | 65–95 °C (dominé par la vapeur) | 65–95 °C (dominé par la vapeur) | dominé par l'eau, vapeur faible | FAO (plage de conditionnement) |
| Humidité à l'entrée du fourreau | 20–30% | 20–30% | 20–24 % de mash, eau jusqu'à 28–30 % dans le fourreau | FAO ; Rokey & Huber (1994) |
| Température de cuisson dans le fourreau | 130–180 °C, 10–60 s | 130–180 °C, 10–60 s | limite inférieure de la plage | FAO |
| Pression à la filière | 34–37 atm | entre les plages | 26–30 atm | Rokey & Huber (1994) |
| Température du produit à la filière | 125–138 °C | ~120 °C | ~120 °C | Rokey & Huber (1994) |
| Masse volumique apparente après expansion | 320–400 g/L (FAO : jusqu'à 250–300 g/L en pratique d'étang) | 450–550 g/L | 450–550 g/L | FAO ; Rokey & Huber (1994) |
| Amidon dans la formule | élevé (≥20 % est un minimum pratique courant) | moyen | ~10% | FAO ; Rokey & Huber (1994) |
| Humidité finale après séchage | inférieure à ~10–12 % (plus sec = meilleure flottabilité) | 10–12% | 10–12 % (un séchage excessif provoque la flottabilité) | FAO ; Rokey & Huber (1994) |
Monovis ou bivis ?
Les deux types de machines cuisent de façon identique ; la différence réside dans le contrôle. Une extrudeuse monovis est plus simple, moins chère à l'achat et à l'entretien, et constitue le choix standard pour l'aliment flottant destiné au tilapia, au poisson-chat et à la carpe à des teneurs modérées en lipides. Une machine bivis traite mieux les pâtes difficiles, car les vis imbriquées transportent positivement et s'autonettoyent : les formulations à forte teneur en lipides, les incorporations très élevées de viande fraîche ou de mash humide, les produits inférieurs à 1,5 mm et les changements fréquents de recette sont les cas où les machines bivis justifient leur surcoût.
Règle de sélection pratique que nous appliquons avec nos clients : si votre gamme de produits se limite à des aliments flottants et à faible vitesse de chute conventionnels avec des cibles lipidiques modérées, une ligne d'extrusion humide à une vis bien configurée est le choix économique. Si vous visez des aliments premium pour poissons marins ou crevettes, à forte teneur en lipides et de faible diamètre, optez pour une double vis. Notre extrudeuse pour aliments aquacoles page présente les deux configurations ainsi que les plages de capacité dans lesquelles nous les construisons.
Objectifs de qualité à inscrire dans votre cahier des charges d'achat
Les acheteurs qui spécifient des chiffres obtiennent des machines conçues pour atteindre ces chiffres. Le cœur mesurable d'un cahier des charges d'aliment aquacole est bref, et chaque ligne peut être vérifiée avec un équipement de laboratoire modeste.
| Indicateur de qualité | Cible typique | Remarques / point de référence |
|---|---|---|
| Flottabilité (aliment flottant) | ≥90–100 % après 10 min | L'étude citée ci-dessus a atteint 100 % à une masse volumique apparente de 479 g/L |
| Indice de durabilité des granulés | ≥97–99 % (extrudé) | La même étude a mesuré un PDI de 99 % aux réglages optimaux |
| Stabilité dans l'eau (aliment pour crevettes) | conservation de la forme sur plusieurs heures d'immersion | Définir la durée et la méthode d'essai dans le contrat ; dépend de l'espèce |
| Densité apparente | par classe de produit (voir le tableau des paramètres) | ~480 g/L constitue la limite de travail flottaison/chute |
| Humidité finale | ~10–12% | Inférieure à 13 % avant refroidissement selon la description du procédé de la FAO |
| Fines après tamisage | spécifier un pourcentage maximal en poids | Les fines retournent au mélangeur ; un excès signale un problème de filière ou de couteaux |
Une réserve honnête s'impose ici : des essais publiés montrent que l'extrusion peut détruire partiellement les nutriments thermolabiles, et le chapitre de la FAO sur le procédé note que le traitement à haute température réduit la disponibilité de certains acides aminés. C'est précisément pourquoi la pulvérisation post-extrusion existe, et pourquoi un fournisseur qui ne cite que les températures de fourreau sans présenter son système d'enrobage ne vous donne pas une image complète.
Cinq modes de défaillance que nous observons le plus souvent
- Cœurs crus. Centres sous-cuits dus à une mouture grossière, un court préconditionnement ou un débit excessif. Les symptômes sont des cœurs blancs et une eau trouble. Corrigez la mouture, augmentez l'humidité du conditionneur, réduisez le débit.
- Taux de flottaison inférieur aux spécifications. Généralement une gélatinisation insuffisante : faible teneur en amidon de la formule, ou température de fourreau/temps de séjour inférieurs aux besoins de la recette. Parfois, c'est l'inverse — un sur-séchage : la mousse humide s'est effondrée.
- Aliment coulant qui flotte. Sur-séchage au-delà d'environ 12 % d'humidité, ou expansion insuffisamment maîtrisée (filière éventée bouchée, injection d'eau déréglée).
- Colmatage de la filière et fluctuations de pression. Contamination (métaux, pierres) ou débit d'alimentation désynchronisé de la vitesse de vis. Des aimants et une recette d'alimentation stable résolvent la plupart de ces problèmes.
- Excès de fines. Écartement des couteaux inadapté à la filière, filière usée en surface, ou produit sur-séché et cassant malmené lors du convoyage. Chaque cause a une signature distincte sur le tamiseur.
Aucun de ces problèmes n'est exotique ; tous relèvent de la mise en service si votre fournisseur envoie des ingénieurs ayant déjà exploité une fabrique d'aliments pour poissons. C'est un critère de sélection en soi — demandez quelles lignes d'aquaculture l'équipe a réellement mises en service.
Questions posées par les acheteurs avant de s'engager sur une ligne d'extrusion
Une presse à granulés classique est-elle parfois le bon choix pour l'aliment poisson ?
Pour certaines exploitations de carpes et de tilapias en étang, les granulés durs produits sur une presse à granulés sont acceptés, et les essais en étang de la FAO n'ont relevé aucune différence de croissance entre aliment granulé dur et aliment extrudé pour le poisson-chat en conditions d'alimentation naturelle. Mais les granulés durs coulent et se désagrègent plus vite, ce qui limite la gestion de l'alimentation, et ils ne peuvent pas contenir beaucoup de lipides. Pour toute exploitation commerciale orientée vers l'export, l'extrusion est la norme.
Une seule extrudeuse peut-elle produire à la fois des produits flottants et coulants ?
Oui, avec le bon jeu de filières et le bon réglage du conditionneur, et la plupart des fabriques d'aliments pour poissons font exactement cela. Ce qui change d'un produit à l'autre, c'est l'équilibre vapeur/eau, la configuration de pression de la filière et les consignes de séchage ; prévoyez donc des temps de changement dans votre planning de production.
Quelle quantité d'huile le granulé fini peut-il contenir ?
Ce qui entre dans la pâte est limité par l'expansion ; c'est l'enrobage après séchage qui permet d'atteindre une teneur totale en lipides plus élevée. La capacité dépend de votre équipement d'enrobage — la pulvérisation atmosphérique ajoute quelques pour cent, l'enrobage sous vide bien davantage, car les pores sont remplis sous vide plutôt que simplement enduits en surface.
Quelle capacité devrait avoir une première ligne d'aliments pour poissons ?
Dimensionnez-la selon la demande d'aliment de l'exploitation que vous approvisionnez réellement, pas selon la plus grosse machine d'une brochure. Les lignes d'extrusion ont une échelle économique minimale significative en raison des infrastructures de vapeur, de séchage et d'enrobage ; en dessous d'environ 1 t/h, la composition des équipements change de nature. Si vous nous communiquez vos espèces, tonnages et tailles de granulés, nous dimensionnerons la ligne en toute honnêteté — y compris en vous indiquant quand une voie de granulation plus simple convient mieux. Commencez par notre gamme d'équipements d'extrusion d'aliments pour poissons et envoyez-nous la recette.