
L'acquacoltura è diventata silenziosamente la metà più grande dell'approvvigionamento ittico mondiale. Il rapporto della FAO Stato della pesca e dell'acquacoltura mondiale 2024 riporta che nel 2022 l'acquacoltura ha prodotto 94,4 milioni di tonnellate di animali acquatici, superando per la prima volta la pesca di cattura, e che il consumo mondiale pro capite di alimenti di origine acquatica ha raggiunto 20,7 kg nel 2022. I mangimi rappresentano la voce di costo più importante alla base di questa crescita: l'Agri-Food Outlook 2024 di Alltech ha stimato la produzione globale di mangimi acquatici a circa 52 milioni di tonnellate nel 2023. Quasi ogni chilogrammo di questo mangime composto per tilapia, pesce gatto, branzino, trota e gamberetti passa attraverso il cilindro di un estrusore, non un mulino a pellet convenzionale.
Se state pianificando un impianto per mangimi per pesci, la fase di estrusione determina tre aspetti che nessun'altra macchina può garantire: se il pellet galleggia o affonda, per quanto tempo mantiene la coesione in acqua e quanto grasso può contenere il prodotto finito. Questo articolo illustra l'intero processo di estrusione dei mangimi acquatici così come si svolge in un impianto commerciale, spiega la fisica alla base dei prodotti galleggianti e affondanti e elenca gli intervalli dei parametri e gli obiettivi di qualità che utilizziamo quando costruiamo le linee.

La densità è tutto
Un pellet per pollame deve solo resistere alla manipolazione. Un pellet per pesci deve resistere all'acqua. L'unica proprietà fisica che distingue le categorie di prodotto è la densità apparente: i mangimi galleggianti si collocano al di sotto di circa 480 g/L, quelli affondanti al di sopra, con prodotti a lenta affondabilità progettati nella fascia 450–550 g/L. Questi valori limite sono stati compilati per la prima volta da Rokey e Huber (1994) e da allora sono stati riprodotti nei riferimenti sulla produzione di mangimi, quindi vale la pena considerarli come definizione operativa quando si redige una specifica di acquisto.
Il capitolo della FAO sui processi di macinazione dei mangimi descrive il mangime per pesci estruso ed espanso come normalmente compreso tra 0,25 e 0,3 g/cc (250–300 g/L) per i prodotti galleggianti utilizzati in acquacoltura in stagno, abbastanza leggero da permettere all'allevatore di osservare l'attività di alimentazione e razionare i pesci a vista. Questo riscontro visivo è una delle principali ragioni commerciali per cui le specie che si nutrono in superficie, come tilapia e pesce gatto, vengono alimentate con pellet galleggianti: il mangime non consumato è visibile, quindi il sovralimentazione e i problemi di qualità dell'acqua sono più facili da individuare precocemente.
L'estrusore è l'unica macchina continua in grado di spingere deliberatamente la densità del prodotto oltre quella soglia. Un mulino a pellet a filiera anulare comprime la farina in un pellet denso; non può gonfiarlo. Ecco perché ogni impianto serio per mangimi acquatici è costruito attorno alla cottura per estrusione, qualunque altro macchinario acquisti.
Dalla ricetta al pellet: la linea di estrusione passo dopo passo
Macinazione: più fine di qualsiasi altro mangime
Gli animali acquatici hanno un apparato digerente corto e i pellet piccoli hanno pareti sottili, quindi la macinazione per i mangimi acquatici è la più fine dell'industria mangimistica. Le linee guida della FAO sulla produzione di mangimi per acquacoltura stabiliscono il riferimento: gli ingredienti per premiscele e mangimi starter devono essere macinati fino a passare un setaccio da 0,25 mm, e i pellet per crescita o riproduttori fino a passare un setaccio da 0,35 mm. Per mettere questo in prospettiva, un tipico mangimificio per bestiame lavora con dimensioni delle particelle diverse volte più grossolane.
| Fase | Obiettivo | Perché è importante | Fonte |
|---|---|---|---|
| Macinazione di premiscele e mangimi starter | passaggio al setaccio da 0,25 mm | Digeribilità; integrità dei micro-pellet da 0,5–1,5 mm | Linee guida FAO per i mangimi in acquacoltura |
| Macinazione del mangime per accrescimento / riproduttori | passaggio a setaccio da 0,35 mm | Superficie per la cottura; pelle del pellet liscia | Linee guida FAO per i mangimi in acquacoltura |
| Attrezzature di sicurezza salvavita | Mulino a strappo circolare / superfino, classe di griglia 0,5–1,0 mm | L'energia di macinazione è un costo reale; le pezzature eccessive causano nuclei crudi | Pratica impiantistica |
Raggiungere tali granulometrie a tonnellaggi commerciali richiede un mulino superfino dedicato; è la macchina su cui standardizziamo per le linee di mangime ittico oltre una tonnellata all'ora, ed è lì che si consuma l'energia di macinazione in un impianto ittico (macinare alla finezza dei mangimi acquatici richiede diverse volte l'energia specifica di una macinazione per bestiame — dimensionare di conseguenza la connessione elettrica).
Dosaggio, miscelazione e rimozione dei metalli
A valle della macinazione, la ricetta viene pesata a lotti e miscelata. Niente di esotico per gli standard di un mangimificio per bestiame, ma due dettagli contano di più per l'estrusione. Primo, la protezione magnetica e a setaccio a monte dell'estrusore: un bullone o una pietra estranei in una pressa a filiera anulare fanno rumore, mentre in un estrusore segnano coclee e boccole che costano molto più del pezzo. Secondo, l'uniformità di miscelazione deve reggere con formulazioni ricche di farina di pesce e appiccicose, che si comportano diversamente da una farina secca mais-soia.
Precondizionamento
Il capitolo della FAO sui linee guida per la produzione di mangimi in acquacoltura descrive il condizionamento per estrusione come il portare la farina di mangime al 20–30% di umidità a 65–95 °C con vapore prima che il materiale entri nel cilindro in pressione. Il precondizionamento esegue parte della cottura fuori dal cilindro, il che riduce l'usura delle coclee e stabilizza la portata. Per il mangime ittico è comune una configurazione a doppio condizionatore o a condizionatore a diametro differenziale, perché è il tempo di permanenza, non solo lo sforzo di taglio nel cilindro, a gelatinizzare uniformemente la frazione amidacea.
Cottura nel cilindro
All'interno del cilindro la farina cuoce a circa 130–180 °C per 10–60 secondi, con temperatura e tempo di permanenza esatti determinati dalla granulometria degli ingredienti, dalla formulazione e dalla proprietà del prodotto desiderata (FAO, linee guida per la produzione di mangimi in acquacoltura). Il cilindro non è solo un riscaldatore: lo sforzo di taglio meccanico della coclea svolge gran parte del lavoro, ed è per questo che la stessa ricetta lavorata con diverse configurazioni di coclee può produrre pellet visibilmente diversi.
Filiera e coltelli
L'impasto cotto viene forzato attraverso una filiera e tagliato da coltelli rotanti. Il diametro della filiera per i mangimi acquatici va da meno di 1 mm per i mangimi larvali fino a 8–10 mm per i pellet grandi. Il design della filiera — area aperta, lunghezza del condotto, presenza o meno di sfiato — è la leva principale per controllare la densità, argomento delle prossime due sezioni.
Essiccazione e raffreddamento
Una parola sul bilanciamento delle capacità prima di proseguire: raramente l'estrusore è il collo di bottiglia che si immagina. Nella maggior parte degli impianti per mangime ittico che verifichiamo, è l'essiccatore a limitare la portata reale, perché i pellet estrusi portano molta acqua nel forno e il tempo di essiccazione non è negoziabile. Quando confrontate i preventivi, verificate l'area del letto dell'essiccatore e il carico di evaporazione dietro ogni dichiarazione di capacità dell'estrusore, non solo la dimensione del cilindro — due fornitori che quotano lo stesso tonnellaggio dell'estrusore possono consegnare impianti molto diversi.
I pellet estrusi escono dalla filiera bagnati, tipicamente ben oltre l'umidità sicura per lo stoccaggio, e passano attraverso un forno o un essiccatore multipasso. La descrizione di processo FAO per i mangimi ittici espansi cita l'essiccazione in forno a circa 120 °C fino all'umidità sicura per lo stoccaggio, seguita da un raffreddatore per pellet convenzionale; il raffreddamento inizia normalmente quando l'umidità interna è inferiore a circa il 13%. In pratica abbiniamo un essiccatore a un raffreddatore a controcorrente e a un setacciatore, e abbiamo trattato in dettaglio il lato raffreddamento di questa catena nel nostro articolo sul principio di funzionamento del raffreddatore a controcorrente.
Applicazione di liquidi post-essiccazione
Il calore dell'estrusione distrugge parte di qualsiasi premiscela vitaminica termolabile e limita la quantità di olio miscelabile nell'impasto, per cui gli impianti moderni per mangimi acquatici spruzzano olio e additivi termosensibili sui pellet essiccati. La FAO raccomanda la spruzzatura post-estrusione per gli additivi termosensibili anziché il sovradosaggio nella ricetta secca. Le attrezzature dedicate a questo — rivestitori sottovuoto o linee di spruzzatura atmosferica — appartengono a ogni diagramma di flusso per mangime ittico; vedi il nostro sistema di aggiunta olio per come lo implementiamo.
Come il mangime galleggiante ottiene la sua struttura
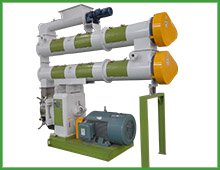
I pellet galleggianti sono schiuma, in termini ingegneristici. Il meccanismo è semplice una volta vistolo come un evento da recipiente in pressione. L'impasto cotto entra nella filiera sotto pressione; l'acqua nell'impasto è surriscaldata rispetto al punto di ebollizione atmosferico. Quando l'estrusato esce dalla filiera, la pressione scende quasi istantaneamente a quella atmosferica, l'acqua surriscaldata vaporizza all'istante e migliaia di minuscole bolle espandono il pellet prima che si raffreddi e si rapprenda. La FAO paragona il risultato a una consistenza da riso soffiato.
Da tale meccanismo derivano tre requisiti di processo, tutti riconducibili alla descrizione del processo FAO per il mangime espanso per pesci:
- Enough gelatinised starch to trap the bubbles. L'amido crudo è un requisito di un buon pellet galleggiante; circa il 90% gelatinizza durante i 30–60 secondi che il mangime trascorre nel cilindro. I cereali si espandono a densità molto basse, mentre i concentrati proteici a basso contenuto di amido si espandono appena — per questo una ricetta ad alto contenuto proteico e basso contenuto di amido non può essere resa galleggiante senza riformulazione.
- Pressione sufficiente sulla filiera e temperatura del prodotto adeguata. I valori di riferimento classici per l'estrusione di prodotti galleggianti indicano una pressione sulla filiera di circa 34–37 atmosfere, con una temperatura del prodotto di 125–138 °C e un'umidità della massa del 25–27% alla filiera (Rokey & Huber, 1994). Se si abbassano la pressione o la temperatura, le bolle restano piccole e il pellet affonda.
- Essiccazione post-filiera per fissare la schiuma. I dati FAO indicano per il mangime espanso galleggiante 320–400 g/L subito dopo la filiera, con un calo di umidità di 3–4 punti percentuali al momento dell'espansione. Un'ulteriore essiccazione fino a un'umidità inferiore a circa il 10–12% migliora ulteriormente il galleggiamento; la schiuma umida collassa.
Il comportamento galleggiante è misurabile e riproducibile, non è questione di fortuna. Uno studio sulla superficie di risposta sull'estrusione a singola vite di mangime per pesci, pubblicato tramite Wiley e indicizzato in AGRIS della FAO ha rilevato che una temperatura del cilindro di 120 °C, una filiera da 2 mm e 100 secondi di precondizionamento a vapore (400 kPa) producevano pellet con il 100% di galleggiabilità, un indice di durabilità del 99%, un rapporto di espansione di 2,64 e una densità apparente di 479 g/L — proprio al confine tra galleggiamento e affondamento, con una stabilità in acqua dell'87%. Questi valori sono un utile controllo di plausibilità quando un fornitore dichiara un'«eccellente percentuale di galleggiamento» senza qualificazioni.
Produrre mangime affondante senza perdere stabilità in acqua
I prodotti affondanti e a lenta affondabilità invertono l'obiettivo: si desidera cottura e legame senza espansione. Il mangime per gamberetti è il caso più impegnativo. I gamberetti sono bentonici con un comportamento alimentare lento, quindi il pellet deve affondare prontamente e mantenere la forma in acqua per ore; una frazione galleggiante in uno stagno di gamberetti è denaro che va alla deriva e ammoniaca in attesa di formarsi.
La soppressione dell'espansione si ottiene su tre fronti:
- Formulazione. Il mangime acquatico affondante utilizza molto meno amido (circa il 10%) e grassi moderati (fino a circa il 12%), lasciando meno materiale che forma bolle nell'impasto (valori di riferimento Rokey & Huber, 1994).
- Strategia del condizionatore. Per i prodotti affondanti, al condizionatore si somministra prevalentemente acqua con poco o nessun vapore, poi si inietta acqua aggiuntiva nel cilindro in modo che l'estruso esca al 28–30% di umidità — un impasto più umido e più freddo si espande meno.
- Componenti della filiera. Le filiere ventilate (o le filiere di secondo stadio/riduzione dell'espansione sugli estrusori a secco) alleviano la pressione a metà percorso, riducendo temperatura, umidità ed espansione prima della filiera di formatura finale. Le pressioni di riferimento sulla filiera per i prodotti affondanti sono inferiori, circa 26–30 atmosfere.
Anche la gestione post-filiera è diversa. Il mangime affondante viene essiccato solo fino al 10–12% di umidità; un'essiccazione eccessiva abbassa la densità del pellet al punto che un mangime nominalmente affondante inizia a galleggiare, un difetto che vale la pena inserire nel piano di controllo qualità. I prodotti a lenta affondabilità per specie come l'orata si collocano tra gli estremi e vengono regolati tramite temperatura della filiera e umidità alle impostazioni intermedie di entrambi gli intervalli.
Per le linee dedicate ai gamberetti costruiamo attorno ad attrezzature progettate specificamente; la nostra pelletatrice per mangime per gamberetti pagina illustra il percorso di pellettatura per le aziende che non necessitano di prodotto estruso, e la categoria estrusori elenca il percorso di estrusione.

Cosa fanno diversamente vapore e acqua in una linea per acquacoltura
Chi proviene da impianti di mangime per bestiame di solito nota subito una cosa: una linea per acquacoltura beve. L'aggiunta di vapore e acqua nell'estrusione di mangime per pesci supera di gran lunga quella di una linea per pollame, perché il prodotto deve essere plastificato, non solo condizionato. Il sistema vapore merita quindi un'attenzione dimensionale pari a quella dell'estrusore stesso — una caldaia sottodimensionata si manifesta immediatamente come densità del pellet incoerente, perché il cilindro compensa con lo sforzo di taglio meccanico, che varia con l'usura della vite ed è molto più difficile da mantenere costante.
Vale la pena elencare le conseguenze pratiche per la progettazione del vostro impianto. Il consumo di vapore determina la scelta del combustibile della caldaia: dove è disponibile residuo di biomassa, una caldaia alimentata con tale residuo spesso si ripaga rapidamente, mentre gli impianti privi di approvvigionamento di residui dovrebbero includere caldaie a diesel o a gas nell'investimento prima di firmare. La gestione della condensa, il trattamento dell'acqua e l'igiene del condizionatore rientrano nel layout fin dal primo giorno, perché l'aggiunta successiva in un impianto in funzione è problematica. E poiché l'umidità del condizionatore determina la densità, installiamo contatori di vapore e acqua sulla linea affinché gli operatori possano registrare e riprodurre la ricetta che ha prodotto un lotto accettato — un piccolo budget per la strumentazione che previene l'escalation più comune, ovvero discutere se sia cambiata la macchina o l'operatore.
Intervalli dei parametri di riferimento per tipo di prodotto
La tabella sottostante raccoglie in un unico luogo gli intervalli discussi sopra. Considerateli punti di riferimento ingegneristici, non garanzie: ogni ricetta li sposta, e il modo corretto di usare la tabella è sapere quale parametro modifica quale valore.
| Parametro | Galleggiante | A lento affondamento | Affondante | Fonte |
|---|---|---|---|---|
| Temperatura di uscita del condizionatore | 65–95 °C (guidata dal vapore) | 65–95 °C (guidata dal vapore) | guidata dall'acqua, vapore ridotto | FAO (intervallo di condizionamento) |
| Umidità in ingresso nel cilindro | 20–30% | 20–30% | 20–24% di impasto, acqua fino a 28–30% nel cilindro | FAO; Rokey & Huber (1994) |
| Temperatura di cottura nel cilindro | 130–180 °C, 10–60 s | 130–180 °C, 10–60 s | estremo inferiore dell'intervallo | FAO |
| Pressione alla filiera | 34–37 atm | tra gli intervalli | 26–30 atm | Rokey & Huber (1994) |
| Temperatura del prodotto alla filiera | 125–138 °C | ~120 °C | ~120 °C | Rokey & Huber (1994) |
| Densità apparente dopo l'espansione | 320–400 g/L (FAO: fino a 250–300 g/L nella pratica in vasca) | 450–550 g/L | 450–550 g/L | FAO; Rokey & Huber (1994) |
| Amido nella formula | elevato (≥20% è un minimo operativo comune) | medio | ~10% | FAO; Rokey & Huber (1994) |
| Umidità finale dopo l'essiccazione | sotto ~10–12% (più secco = galleggiamento migliore) | 10–12% | 10–12% (l'essiccazione eccessiva causa il galleggiamento) | FAO; Rokey & Huber (1994) |
Vite singola o doppia vite?
Entrambi i tipi di macchina cuociono in modo identico; la differenza sta nel controllo. Un estrusore a vite singola è più semplice, meno costoso da acquistare e da mantenere, ed è la scelta standard per mangimi galleggianti per tilapia, pesce gatto e carpa a livelli di grasso moderati. Una macchina a doppia vite gestisce meglio le paste difficili perché le viti interlacciate trasportano positivamente e si autopuliscano: formulazioni ad alto contenuto di grassi, inclusioni molto elevate di carne fresca o di pastone umido, prodotti inferiori a 1,5 mm e frequenti cambi di ricetta sono i casi in cui le macchine a doppia vite giustificano il loro sovrapprezzo.
Una regola pratica di selezione che usiamo con i clienti: se il vostro piano di prodotto rimane nell'ambito dei mangimi galleggianti e a lenta affondabilità convenzionali con obiettivi di olio moderati, una linea di estrusione a umido a vite singola ben configurata è la scelta economica. Se puntate a diete premium per pesci marini o gamberetti con elevata inclusione di grassi e diametri fini, specificate una doppia vite. La nostra estrusore per mangimi acquatici pagina illustra entrambe le configurazioni e le gamme di capacità in cui le costruiamo.
Obiettivi di qualità da inserire nel capitolato d'acquisto
Gli acquirenti che specificano numeri ottengono macchine costruite per raggiungere quei numeri. Il nucleo misurabile di un capitolato per mangimi acquatici è breve, e ogni riga può essere verificata con attrezzature di laboratorio modeste.
| Indicatore di qualità | Obiettivo tipico | Note / punto di riferimento |
|---|---|---|
| Galleggiabilità (mangime galleggiante) | ≥90–100% dopo 10 min | Lo studio citato sopra ha raggiunto il 100% a 479 g/L di densità apparente |
| Indice di durabilità del pellet | ≥97–99% (estruso) | Lo stesso studio ha misurato un PDI del 99% con impostazioni ottimali |
| Stabilità in acqua (mangime per gamberetti) | mantenimento della forma dopo ore di immersione | Definire durata e metodo del test nel contratto; dipende dalla specie |
| Densità apparente | per classe di prodotto (vedere la tabella dei parametri) | ~480 g/L è il limite operativo galleggiamento/affondamento |
| Umidità finale | ~10–12% | Inferiore al 13% prima del raffreddamento secondo la descrizione del processo FAO |
| Fini dopo la vagliatura | specificare una percentuale massima in peso | I fini tornano al miscelatore; un eccesso segnala problemi di filiera o di coltelli |
Qui va inserita una precisazione onesta: le prove pubblicate mostrano che l'estrusione può distruggere parzialmente i nutrienti termolabili, e il capitolo sulla lavorazione della FAO nota che la lavorazione ad alta temperatura riduce la disponibilità di alcuni amminoacidi. È esattamente per questo che esiste la spruzzatura post-estrusione, e per cui un fornitore che cita solo le temperature del cilindro ma non il proprio sistema di rivestimento non vi sta dando il quadro completo.
Cinque modalità di guasto che vediamo più spesso
- Nuclei crudi. Centri non cotti causati da macinazione grossolana, condizionamento breve o portata eccessiva. I sintomi sono cuori bianchi e acqua torbida. Correggete la macinazione, aumentate l'umidità del condizionatore, riducete la portata.
- Tasso di galleggiamento inferiore alle specifiche. Solitamente gelatinizzazione insufficiente: amido scarso nella formula, oppure temperatura del cilindro/tempo di permanenza inferiori a quanto richiesto dalla ricetta. Occasionalmente si tratta del contrario, un'essiccazione eccessiva: la schiuma umida è collassata.
- Mangime che affonda ma galleggia. Essiccazione eccessiva oltre ~12% di umidità, oppure espansione non completamente soppressa (filiera sfiattata otturata, iniezione d'acqua andata alla deriva).
- Ostruzione della filiera e oscillazioni di pressione. Contaminazione (metallo, pietre), oppure portata di alimentazione non sincronizzata con la velocità della coclea. Magneti e una ricetta di alimentazione stabile risolvono la maggior parte dei casi.
- Eccesso di fini. Distanza delle lame errata per la filiera, pista della filiera usurata, oppure prodotto fragile ed eccessivamente essiccato manipolato con rudezza durante il trasporto. Ognuno ha una firma distinta sul setaccio.
Nessuno di questi è un caso esotico; sono tutti problemi di messa in servizio se il fornitore invia ingegneri che hanno già gestito mangimi per pesci. È di per sé un criterio di selezione: chiedete quali linee per mangimi acquatici il team ha effettivamente messo in servizio.
Domande che gli acquirenti pongono prima di impegnarsi su una linea di estrusione
Un mulino a pellet convenzionale è mai la scelta giusta per il mangime per pesci?
Per alcune operazioni in stagno con carpe e tilapie, i pellet duri prodotti su un mulino a pellet per mangimi sono accettati, e le stesse prove in stagno della FAO non hanno rilevato differenze di crescita tra mangime in pellet duro e mangime estruso per il pesce gatto in condizioni di alimento naturale. Ma i pellet duri affondano e si disgregano più rapidamente, il che limita la gestione dell'alimentazione, e non possono veicolare grassi elevati. Per qualsiasi operazione commerciale orientata all'esportazione, l'estrusione è lo standard.
Un solo estrusore può produrre sia prodotti galleggianti sia affondanti?
Sì, con il giusto set di filiere e il controllo del condizionatore, e la maggior parte degli impianti per mangimi ittici fa esattamente questo. Ciò che cambia tra i prodotti è l'equilibrio vapore/acqua, l'hardware di pressione della filiera e i setpoint di essiccazione, quindi prevedete tempi di cambio formato nella vostra programmazione produttiva.
Quanto olio può veicolare il pellet finito?
Ciò che entra nell'impasto è limitato dall'espansione; è il rivestimento dopo l'essiccazione a portare più in alto il grasso totale. La capacità dipende dall'attrezzatura di rivestimento: la spruzzatura atmosferica aggiunge qualche punto percentuale, il rivestimento sottovuoto molto di più, perché i pori vengono riempiti sotto vuoto anziché rivestiti in superficie.
Che capacità dovrebbe avere una prima linea per mangimi ittici?
Adeguatela alla domanda di mangime dell'operazione zootecnica che servite effettivamente, non alla macchina più grande di un catalogo. Le linee di estrusione hanno una scala economica minima significativa per via delle infrastrutture di vapore, essiccazione e rivestimento; al di sotto di circa 1 t/h la combinazione di attrezzature cambia natura. Se ci comunicate specie, tonnellaggio e dimensioni dei pellet, dimensioneremo la linea in modo onesto — compreso dirvi quando una via più semplice basata sulla pellettatura è più adatta. Partite dalla nostra gamma di attrezzature per l'estrusione di mangimi ittici e inviateci la ricetta.