
أصبحت الاستزراع المائي بهدوء النصف الأكبر من إمدادات الأسماك في العالم. تقرير منظمة الأغذية والزراعة (الفاو) حالة مصايد الأسماك وتربية الأحياء المائية في العالم 2024 يفيد بأن الاستزراع أنتج 94.4 مليون طن من الحيوانات المائية في عام 2022، متجاوزًا مصايد الأسماك الطبيعية للمرة الأولى، وأن الاستهلاك العالمي للفرد من الأغذية الحيوانية المائية بلغ 20.7 كجم في عام 2022. وتُعدّ الأعلاف أكبر بند تكلفة وراء هذا النمو: فقد قدّرت نشرة Alltech للتنبؤات الزراعية والغذائية لعام 2024 الإنتاج العالمي من أعلاف المائية بنحو 52 مليون طن في عام 2023. ويكاد كل كيلوجرام من هذا العلف المركب للبلطي وسمك السلور والقاروص والسلمون المرقط والجمبري يمر عبر أسطوانة باثق، لا عبر مكبس كريات تقليدي.
إذا كنت تخطط لإنشاء مصنع لأعلاف الأسماك، فإن مرحلة البثق تحدد ثلاثة أمور لا تستطيع أي آلة أخرى توفيرها: ما إذا كانت الكرية تطفو أم تغوص، وكم من الوقت تصمد متماسكة في الماء، وكمية الدهون التي يمكن أن يحملها المنتج النهائي. تستعرض هذه المقالة عملية بثق أعلاف المائية بشكل كامل كما تجري في مصنع تجاري، وتشرح الفيزياء الكامنة وراء المنتجات الطافية والغاطسة، وتسرد نطاقات المعايير وأهداف الجودة التي نستخدمها عند بناء خطوط الإنتاج.

الكثافة هي جوهر الأمر كله
كرية الدواجن لا يلزمها سوى الصمود أمام المناولة. أما كرية السمك فيلزمها الصمود أمام الماء. والخاصية الفيزيائية الوحيدة التي تفصل فئات المنتجات هي الكثافة الظاهرية: العلف الطافي يقع دون نحو 480 جم/لتر، والعلف الغاطس يقع فوق ذلك، مع منتجات بطيئة الغوص مصممة هندسيًا ضمن نطاق 450–550 جم/لتر. وقد جُمعت هذه القيم الحدية أول مرة بواسطة Rokey وHuber (1994) وأُعيد إنتاجها في مراجع تصنيع الأعلاف منذ ذلك الحين، لذا يجدر اعتبارها التعريف العملي عند كتابة مواصفات الشراء.
فصل عمليات طحن الأعلاف في منظمة الأغذية والزراعة (الفاو) يصف علف الأسماك المبثوق الممدد بأنه يقع عادةً بين 0.25 و0.3 جم/سم³ (250–300 جم/لتر) للمنتجات الطافية المستخدمة في الاستزراع في الأحواض، وهو منخفض بما يكفي ليتيح للمزارع مراقبة نشاط التغذية وتحديد حصة الأسماك بالعين. وتُعدّ هذه التغذية الراجعة البصرية أحد الأسباب التجارية الرئيسية لتغذية الأنواع المتغذية من السطح مثل البلطي وسمك السلور بالكريات الطافية أصلًا: فالعفل غير المستهلك يكون مرئيًا، مما يسهّل اكتشاف الإفراط في التغذية ومشكلات جودة المياه مبكرًا.
الباثق هو الآلة المستمرة الوحيدة القادرة على دفع كثافة المنتج عمدًا عبر ذلك الحد. فمكبس الكريات ذو القالب الحلقي يضغط الخليط في كرية كثيفة؛ ولا يستطيع نفخ كرية. ولهذا يُبنى كل مصنع جدّي لأعلاف المائية حول الطهي بالبثق، مهما اشترى من معدات أخرى.
من الوصفة إلى الكرية: خط البثق خطوة بخطوة
الطحن: أنعم من أي علف آخر
تمتلك الحيوانات المائية أمعاء قصيرة، والكريات الصغيرة جدرانها رقيقة، لذا فإن طحن أعلاف المائية هو الأنعم في صناعة الأعلاف. وتضع إرشادات منظمة الأغذية والزراعة (الفاو) لتصنيع أعلاف المائية خط الأساس: يجب طحن المكونات المخصصة للخلطات المسبقة وعلف البادئ بحيث تمر عبر منخل 0.25 مم، وطحن كريات النمو أو الأمهات بحيث تمر عبر منخل 0.35 مم. وللتوضيح، يعمل مصنع الأعلاف الحيوانية النموذجي بأحجام جسيمات أخشن عدة مرات.
| المرحلة | الهدف | لماذا هذا مهم | المصدر |
|---|---|---|---|
| طحن الخلطات المسبقة وعلف البادئ | المرور عبر منخل 0.25 مم | قابلية الهضم؛ تماسك الكريات الدقيقة عند 0.5–1.5 مم | إرشادات منظمة الأغذية والزراعة (الفاو) لأعلاف المائية |
| طحن الأعلاف للمربّي / أمهات التفريخ | يمر عبر منخل 0.35 مم | مساحة سطحية للطهي؛ سطح حبيبة أملس | إرشادات منظمة الأغذية والزراعة (الفاو) لأعلاف المائية |
| معدات خط الإنتاج الأساسية | مطحنة دائرية/فائقة النعومة، فئة منخل 0.5–1.0 مم | طاقة الطحن تكلفة حقيقية؛ الحجم الزائد يسبب قلوبًا نيئة | ممارسات المصنع |
يتطلب الوصول إلى أحجام الجزيئات هذه عند إنتاج تجاري بحمولات كبيرة مطحنةً فائقة النعومة مخصصة؛ وهذه هي الآلة التي نوحّد استخدامها في خطوط أعلاف الأسماك التي تتجاوز طنًا واحدًا في الساعة، وهي المكان الذي تُستهلك فيه طاقة الطحن في مصنع الأسماك (فالطحن إلى نعومة أعلاف مائية يتطلب أضعاف الطاقة النوعية لطحن أعلاف الماشية — فخطط للتوصيل الكهربائي وفقًا لذلك).
الجرعات والخلط وإزالة المعادن
بعد الطحن، تُوزن مكونات التركيبة بالدفعات وتُخلط. لا شيء غير مألوف هنا بمعايير مصانع أعلاف الماشية، لكن تفصيلين أكثر أهمية في البثق. أولًا، الحماية بالمغناطيس والمنخل قبل البثق: فوجود مسمار أو حجر شارد في مكبس قالب حلقي يُحدث ضوضاء، أما في البثق فهو يخدش اللوالب والجلبات التي تكلف أكثر بكثير من القطعة نفسها. ثانيًا، يجب أن تتحقق تجانس الخلط مع تركيبات لزجة غنية بمسحوق السمك تتصرف بشكل مختلف عن هريس الذرة وفول الصويا الجاف.
التكييف المسبق
فصل عمليات طحن الأعلاف في منظمة إرشادات تصنيع الأعلاف المائية يصف تكييف البثق بأنه رفع هريس العلف إلى رطوبة 20–30% عند 65–95 °م بالبخار قبل دخول المادة إلى البرميل المضغوط. يؤدي التكييف المسبق جزءًا من الطهي خارج البرميل، ما يقلل تآكل اللولب ويثبّت معدل التدفق. بالنسبة لأعلاف الأسماك، يشيع استخدام مكيّف مزدوج أو تكوين مكيّف تفاضلي القطر لأن زمن الاحتفاظ، وليس قصّ البرميل وحده، هو ما يُجيِّل جزء النشاء بانتظام.
الطهي داخل البرميل
داخل البرميل يُطهى الهريس عند نحو 130–180 °م لمدة 10–60 ثانية، وتُحدد درجة الحرارة وزمن البقاء الدقيق بحجم جزيئات المكونات والتركيبة وخاصية المنتج المطلوبة (FAO، إرشادات تصنيع الأعلاف المائية). البرميل ليس مجرد سخّان: فالقصّ الميكانيكي من اللولب يؤدي حصة كبيرة من العمل، ولهذا يمكن أن تنتج التركيبة نفسها عند تشغيلها بتكوينات لولب مختلفة حبيبات مختلفة بشكل ملحوظ.
القالب والسكين
تُدفع العجينة المطهوة عبر صفيحة قالب وتُقطع بسكاكين دوّارة. يتراوح قطر القالب لأعلاف المائية من أقل من 1 مم لأعلاف اليرقات حتى 8–10 مم للحبيبات الكبيرة. تصميم القالب — المساحة المفتوحة وطول المسار وما إذا كان القالب مهوّى — هو الرافعة الرئيسية للتحكم في الكثافة، وهو موضوع القسمين التاليين.
التجفيف والتبريد
كلمة عن توازن الطاقة قبل المضي قدمًا: الباثق نادرًا ما يكون عنق الزجاجة الذي يفترضه الناس. في معظم مصانع أعلاف الأسماك التي ندققها، يكون المجفف هو ما يحد من الإنتاجية الفعلية، لأن الحبيبات المبثوقة تحمل كمية كبيرة من الماء إلى الفرن وزمن التجفيف غير قابل للتفاوض. عند مقارنة العروض، تحقق من مساحة سرير المجفف وحمل التبخير خلف كل ادعاء لطاقة الباثق، وليس مجرد حجم البرميل — فموردان يقدّمان نفس حمولة الباثق قد يورّدان مصنعين مختلفين جدًا.
تخرج الحبيبات المبثوقة من القالب مبللة، وهي عادةً أعلى بكثير من الرطوبة الآمنة للتخزين، وتمر عبر فرن أو مجفف متعدد المسارات. يذكر وصف العملية في FAO للأعلاف السمكية المنتفخة التجفيف في فرن عند نحو 120 °م حتى الوصول إلى رطوبة آمنة للتخزين، يليه مبرّد حبيبات تقليدي؛ ويبدأ التبريد عادةً عندما تنخفض الرطوبة الداخلية إلى ما دون نحو 13%. عمليًا نجمع مجففًا مع مبرّد تيار معاكس ومنخل، وقد غطّينا جانب المبرّد من هذه السلسلة بالتفصيل في مقالتنا عن مبدأ عمل مبرّد التدفق المعاكس.
إضافة السوائل بعد التجفيف
حرارة البثق تُتلف جزءًا من أي خلطة فيتامينات حساسة للحرارة وتحدّ من كمية الزيت التي يمكن خلطها في العجينة، لذلك ترشّ مصانع الأعلاف المائية الحديثة الزيت والإضافات الحساسة للحرارة على الحبيبات المجففة بدلًا من ذلك. توصي FAO بالرشّ بعد البثق للإضافات الحساسة للحرارة بدلًا من الإفراط في تدعيم التركيبة الجافة. المعدات المخصصة لذلك — أجهزة التغليف بالتفريغ أو خطوط الرشّ الجوي — يجب أن تكون في كل مخطط تدفق لأعلاف الأسماك؛ انظر نظام إضافة الزيت لمعرفة كيف ننفذه.
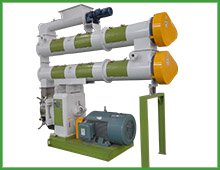
كيف يكتسب العلف الطافي بنيته
الحبيبات الطافية رغوة، بمصطلحات الهندسة. والآلية واضحة بمجرد النظر إليها كحدث في وعاء ضغط. يدخل الهريس المطهو إلى القالب تحت الضغط؛ والماء في الهريس محمّى فوق درجة الغليان الجوية. وعندما يخرج المبثوق من صفيحة القالب، ينخفض الضغط إلى الضغط الجوي تقريبًا على الفور، فيتحول الماء المحمّى إلى بخار فجأة، وتوسّع آلاف الفقاعات الدقيقة الحبيبة قبل أن تبرد وتتصلب. تشبّه FAO النتيجة بقوام الأرز المنفوش.
تنتج عن تلك الآلية ثلاثة متطلبات عملية، وكلها تعود إلى وصف العملية في FAO للأعلاف السمكية المنتفخة:
- Enough gelatinised starch to trap the bubbles. النشا الخام شرط أساسي للحصول على حبيبة عائمة جيدة؛ إذ تتحول نحو 90% منه إلى هلام خلال 30–60 ثانية يقضيها العلف داخل الأسطوانة. وتتمدد حبوب الحبوب إلى كثافة منخفضة جدًا، بينما تكاد مركزات البروتين منخفضة النشا لا تتمدد إطلاقًا — ولهذا لا يمكن دفع تركيبة عالية البروتين منخفضة النشا إلى الطفو دون إعادة صياغة.
- ضغط قالب كافٍ ودرجة حرارة منتج مناسبة. تضع القيم المرجعية الكلاسيكية للبثق العائم ضغط القالب عند نحو 34–37 ضغطًا جويًا مع درجة حرارة منتج 125–138 °م ورطوبة مزيج 25–27% عند القالب (Rokey & Huber, 1994). وإذا خفّضت الضغط أو الحرارة بقيت الفقاعات صغيرة وغاصت الحبيبة.
- التجفيف بعد القالب لتثبيت الرغوة. تُقدّر أرقام FAO العلف العائم المتمدد عند 320–400 غ/ل مباشرة بعد القالب، مع انخفاض الرطوبة 3–4 نقاط مئوية لحظة التمدد. ويزيد التجفيف الإضافي إلى ما دون نحو 10–12% رطوبة من الطفو أكثر؛ فالرغوة الرطبة تنهار.
سلوك الطفو قابل للقياس والتكرار، وليس ضربة حظ. فقد وجدت دراسة سطح استجابة على البثق أحادي اللولب لعلف الأسماك نُشرت عبر Wiley ومفهرسة في نظام AGRIS لمنظمة الأغذية والزراعة أن درجة حرارة أسطوانة 120 °م وقالبًا بقطر 2 مم و100 ثانية من التكييف بالبخار (400 كيلوباسكال) أنتجت حبيبات بنسبة طفو 100%، ومؤشر متانة 99%، ونسبة تمدد 2.64، وكثافة ظاهرية 479 غ/ل — عند حد الطفو/الغوص تمامًا، مع ثبات في الماء 87%. وهذه الأرقام فحص سلامة مفيد عندما يصرّح مورّد بـ«معدل طفو ممتاز» دون تحفظ.
إنتاج علف غاطس دون فقدان الثبات في الماء
تعكس المنتجات الغاطسة والبطيئة الغوص الهدف: تريد الطبخ والترابط دون تمدد. وعلف الروبيان هو الحالة الأكثر تحديًا. فالروبيان مغذٍّ قاعي بسلوك تغذٍ بطيء، لذا يجب أن تغوص الحبيبة بسرعة وتحافظ على شكلها في الماء لساعات؛ فأي جزء عائم في حوض الروبيان هو مال يطفو بعيدًا وأمونيا تتربص.
يتم كبح التمدد على ثلاثة محاور:
- التركيبة. يستخدم العلف المائي الغاطس نشا أقل بكثير (نحو 10%) ودهنًا معتدلًا (حتى نحو 12%)، ما يترك مواد أقل مكوّنة للفقاعات في العجين (القيم المرجعية لدى Rokey & Huber, 1994).
- استراتيجية المكيّف. بالنسبة للمنتج الغاطس، يُغذّى المكيّف بالماء أساسًا مع بخار قليل أو معدوم، ثم يُحقن ماء إضافي في الأسطوانة حتى يخرج المبثوق برطوبة 28–30% — فالعجين الأرطب والأبرد يتمدد أقل.
- عتاد القالب. تخفف القوالب المتنفَّسة (أو قوالب المرحلة الثانية/المخففة للتمدد في المبثوقات الجافة) الضغط جزئيًا، فتخفض الحرارة والرطوبة والتمدد قبل قالب التشكيل النهائي. وتكون ضغوط القالب المرجعية للمنتج الغاطس أقل، نحو 26–30 ضغطًا جويًا.
تختلف المعالجة بعد القالب أيضًا. فالعلف الغاطس يُجفف إلى رطوبة 10–12% فقط؛ فالإفراط في التجفيف يخفض كثافة الحبيبة بما يكفي لتبدأ حبيبات غاطسة اسميًا في الطفو، وهو عيب يستحق تدوينه في خطة ضبط الجودة لديك. أما المنتجات البطيئة الغوص لأنواع مثل القاروص فتقف بين الطرفين وتُضبط بدرجة حرارة القالب والرطوبة عند الإعدادات الوسطى من كلا النطاقين.
بالنسبة لخطوط الروبيان المخصصة نبني حول معدات مصممة لغرضها؛ وصفحتنا عن مكابس حبيبات علف الروبيان تغطي مسار التحيبيب للمزارع التي لا تحتاج منتجًا مبثوقًا، بينما فئة المبثوقات تسرد مسار البثق.

ما يفعله البخار والماء بشكل مختلف في خط الأعلاف المائية
عادةً ما يلاحظ الزائرون القادمون من مصانع أعلاف الماشية شيئًا واحدًا أولًا: خط الأعلاف المائية يستهلك كثيرًا. فإضافة البخار والماء في بثق علف الأسماك تتجاوز بكثير ما يستخدمه خط الدواجن، لأن المنتج يحتاج إلى التلدين لا مجرد التكييف. لذا يستحق نظام البخار عناية بالتحجيم توازي المبثوق نفسه — فالغلاية غير الكافية تظهر فورًا ككثافة حبيبات غير متسقة، لأن الأسطوانة تعوّض عندئذٍ بالقص الميكانيكي، الذي يتغير مع تآكل اللولب ويصعب الحفاظ على ثباته أكثر بكثير.
يجدر سرد التبعات العملية على تصميم مصنعك. فاستهلاك البخار يحدد خيار وقود الغلاية: حيث تتوفر نفايات الكتلة الحيوية، غالبًا ما تسدد غلاية تعمل بتلك النفايات تكلفتها بسرعة، بينما ينبغي للمصانع التي لا توجد لديها إمدادات مخلفات أن تُدخل تكلفة غلايات الديزل أو الغاز في الاستثمار قبل التوقيع. ومعالجة المكثفات ومعالجة المياه ونظافة المكيّف كلها تنتمي إلى التخطيط من اليوم الأول، لأن إضافتها لاحقًا إلى مصنع قائم أمر معطّل. ولأن رطوبة المكيّف تحدد الكثافة، نضع عدادات بخار وماء على الخط ليتمكن المشغّلون من تسجيل وإعادة إنتاج التركيبة التي أنتجت دفعة معتمدة — وهي ميزانية أجهزة صغيرة تمنع أكثر تصعيد شيوعًا، ألا وهو النزاع حول ما إذا كانت الآلة أم المشغّل قد تغيّر.
نطاقات المعاملات المرجعية حسب نوع المنتج
يجمع الجدول أدناه النطاقات التي نوقشت أعلاه في مكان واحد. اعتبرها نقاط مرجعية هندسية، لا ضمانات: فكل تركيبة تغيّرها، والطريقة الصحيحة لاستخدام الجدول هي معرفة أي مقبض يحرّك أي رقم.
| المعيار | عائم | بطيء الغوص | غاطس | المصدر |
|---|---|---|---|---|
| درجة حرارة مخرج جهاز التكييف | 65–95 °C (بالبخار) | 65–95 °C (بالبخار) | بالماء، بخار منخفض | منظمة الأغذية والزراعة (نطاق التكييف) |
| الرطوبة الداخلة إلى الأسطوانة | 20–30% | 20–30% | هراسة 20–24%، والماء إلى 28–30% في الأسطوانة | منظمة الأغذية والزراعة؛ Rokey & Huber (1994) |
| درجة حرارة الطهي في الأسطوانة | 130–180 °C, 10–60 s | 130–180 °C, 10–60 s | الطرف الأدنى من النطاق | FAO |
| ضغط القالب | 34–37 ضغط جوي | بين النطاقين | 26–30 ضغط جوي | روكي وهوبر (1994) |
| درجة حرارة المنتج عند القالب | 125–138 °C | ~120 °C | ~120 °C | روكي وهوبر (1994) |
| الكثافة الظاهرية بعد التمدد | 320–400 غ/ل (منظمة الأغذية والزراعة: تصل إلى 250–300 غ/ل في الممارسة الميدانية) | 450–550 غ/ل | 450–550 غ/ل | منظمة الأغذية والزراعة؛ Rokey & Huber (1994) |
| النشا في التركيبة | مرتفع (≥20% حد أدنى عملي شائع) | متوسط | ~10% | منظمة الأغذية والزراعة؛ Rokey & Huber (1994) |
| الرطوبة النهائية بعد التجفيف | أقل من ~10–12% (كلما زاد الجفاف تحسّن الطفو) | 10–12% | 10–12% (الإفراط في التجفيف يسبب الطفو) | منظمة الأغذية والزراعة؛ Rokey & Huber (1994) |
لولب واحد أم لولبان؟
كلا نوعي الآلات يطبخان بالطريقة نفسها؛ والفرق يكمن في التحكم. فالبثق أحادي اللولب أبسط وأرخص شراءً وصيانةً، وهو الخيار المعتاد للأعلاف الطافية لأسماك البلطي والسلور والكارب عند مستويات دهون معتدلة. أما الآلة ثنائية اللولب فتتعامل مع العجائن الصعبة على نحو أفضل لأن اللولبين المتشابكين ينقلان إيجابياً وينظفان نفسيهما: فالتركيبات عالية الدهون، والإدخال العالي جداً من اللحم الطازج أو الهراسة الرطبة، والمنتجات الأصغر من 1.5 مم، والتغييرات المتكررة في الوصفات، هي الحالات التي تستحق فيها الآلات ثنائية اللولب سعرها الأعلى.
قاعدة اختيار عملية نستخدمها مع العملاء: إذا بقي مخطط منتجك ضمن الأعلاف العائمة والتقليدية بطيئة الغرق بأهداف زيتية معتدلة، فإن خط البثق الرطب أحادي اللولب المُهيَّأ جيدًا هو الخيار الاقتصادي. أما إذا كنت تستهدف أعلاف أسماك بحرية أو جمبري فاخرة بمحتوى دهني مرتفع وأقطار دقيقة، فحدد خطًا ثنائي اللولب. صفحتنا باثق أعلاف الأحياء المائية توضح كلا التكوينين ونطاقات الطاقة الإنتاجية التي نصنّعهما بها.
أهداف الجودة التي يجب تضمينها في مواصفات الشراء
المشترون الذين يحددون أرقامًا يحصلون على آلات مصممة للوصول إلى تلك الأرقام. الجوهر القابل للقياس في مواصفات أعلاف الأحياء المائية قصير، ويمكن اختبار كل بند فيه بمعدات مختبرية بسيطة.
| مؤشر الجودة | الهدف النموذجي | ملاحظات / نقطة مرجعية |
|---|---|---|
| قابلية الطفو (علف عائم) | ≥90–100% بعد 10 دقائق | الدراسة المذكورة أعلاه بلغت 100% عند كثافة ظاهرية 479 غ/ل |
| مؤشر متانة الحبيبات | ≥97–99% (مبثوق) | الدراسة نفسها قاست 99% لمؤشر متانة الحبيبات عند الإعدادات المثلى |
| الثبات في الماء (علف الجمبري) | الحفاظ على الشكل خلال ساعات من الغمر | حدد مدة الاختبار وطريقته في العقد؛ يعتمد على النوع |
| الكثافة الظاهرية | حسب فئة المنتج (انظر جدول المعلمات) | ~480 غ/ل هو الحد العملي بين الطفو والغرق |
| الرطوبة النهائية | ~10–12% | أقل من 13% قبل التبريد وفق وصف عملية منظمة الأغذية والزراعة |
| النواعم بعد الغربلة | حدد نسبة قصوى % بالوزن | تعود النواعم إلى الخلاط؛ والزيادة المفرطة تشير إلى مشكلات في القالب أو السكاكين |
هنا يلزم ذكر تحفظ صادق واحد: تُظهر التجارب المنشورة أن البثق قد يُتلف جزئيًا العناصر الغذائية الحساسة للحرارة، ويشير فصل المعالجة في منظمة الأغذية والزراعة إلى أن المعالجة عند درجات حرارة مرتفعة تقلل من إتاحة بعض الأحماض الأمينية. وهذا بالضبط سبب وجود الرش بعد البثق، وسبب أن المورد الذي يذكر فقط درجات حرارة الأسطوانة دون نظام التغليف لا يقدم لك الصورة الكاملة.
أنماط الفشل الخمسة الأكثر شيوعًا
- قلوب نيئة. مراكز غير مطهوة جيدًا بسبب طحن خشن أو تكييف قصير أو إنتاجية مفرطة. الأعراض هي لبّ أبيض وماء عكر. عالج الطحن، وارفع رطوبة المكيّف، واخفض معدل التغذية.
- معدل طفو أقل من المواصفات. عادةً بسبب جيلتنة غير كافية: نشا منخفض في التركيبة، أو درجة حرارة أسطوانة/زمن مكوث أقل مما تتطلبه الوصفة. أحيانًا يكون السبب فرط التجفيف بالعكس — فقد انهارت الرغوة الرطبة.
- علف غارق يطفو. تجفيف مفرط يتجاوز نحو 12% رطوبة، أو انتفاخ لم يُكبَح بالكامل (انسداد فتحة التهوية، انحراف حقن الماء).
- انسداد القالب وتذبذب الضغط. التلوث (معادن، أحجار)، أو معدل تغذية غير متوافق مع سرعة اللولب. المغناطيس ووصفة تغذية ثابتة يحلان معظم ذلك.
- نسبة زائدة من النواعم. فجوة السكاكين غير مناسبة للقالب، أو تآكل أرضية القالب، أو منتج مجفف مفرطًا هش يتعرض للخشونة أثناء النقل. لكل منها بصمة مميزة على الغربال.
لا شيء من هذه غريب؛ كلها مسائل على مستوى التشغيل التجريبي إذا أرسل مورّدك مهندسين عملوا سابقًا في علف الأسماك. وهذا بحد ذاته معيار اختيار — اسأل عن خطوط علف الأحياء المائية التي شغّلها الفريق فعليًا.
أسئلة يطرحها المشترون قبل الالتزام بخط بثق
هل تكون مطحنة الحبيبات التقليدية أحيانًا الخيار الصحيح لعلف الأسماك؟
بالنسبة لبعض عمليات أحواض الكارب والبلطي، تُقبل الحبيبات الصلبة المنتجة على مطحنة حبيبات العلف، وقد وجدت تجارب الأحواض التي أجرتها منظمة FAO نفسها عدم وجود فرق في النمو بين العلف المحبب الصلب والعلف المبثوق للسلور في ظروف الغذاء الطبيعي. لكن الحبيبات الصلبة تغرق وتتفكك أسرع، ما يحد من إدارة التغذية، ولا يمكنها حمل دهون عالية. وأي عملية تجارية موجهة للتصدير، فالبثق هو المعيار.
هل يمكن لبثق واحد إنتاج منتجات طافية وغارقة؟
نعم، مع طقم قوالب مناسب وتحكم في المكيّف، ومعظم مصانع علف الأسماك تفعل ذلك بالضبط. ما يتغير بين المنتجات هو توازن البخار/الماء، ومعدات ضغط القالب، ونقاط ضبط التجفيف، لذا خطط لوقت التبديل في جدول الإنتاج.
كم من الزيت يمكن أن تحمله الحبيبة النهائية؟
ما يدخل العجينة محدود بالانتفاخ؛ أما التغطية السطحية بعد التجفيف فهي ما يرفع إجمالي الدهون. تعتمد السعة على معدات التغليف لديك — الرش الجوي يضيف نسبة قليلة، والتغليف بالتفريغ يضيف أكثر بكثير، لأن المسام تُملأ تحت التفريغ بدلًا من طلاء السطح.
ما السعة التي ينبغي أن يمتلكها أول خط لعلف الأسماك؟
طابقها مع الطلب على العلف للعملية الزراعية التي تورّد لها فعلًا، لا مع أكبر آلة في كتيب. فخطوط البثق لها حد أدنى اقتصادي معتبر بسبب البنية التحتية للبخار والتجفيف والتغليف؛ دون نحو 1 طن/ساعة تتغير طبيعة مزيج المعدات. إذا شاركتنا أنواع الأسماك والإنتاجية وأحجام الحبيبات، فسنحدد حجم الخط بأمانة — بما في ذلك إخبارك متى يكون مسار التحبيب الأبسط أنسب. ابدأ من مجموعة معدات بثق علف الأسماك وأرسل لنا الوصفة.