
水産養殖は、世界の魚供給量の半分以上を静かに占めるまでに成長しました。FAOの 世界漁業・養殖業白書2024年版 によれば、養殖業は2022年に9,440万トンの水産動物を生産し、初めて捕獲漁業を上回りました。また、水産動物性食品の世界一人当たり消費量は2022年に20.7kgに達しました。この成長を支える最大のコスト項目が飼料です。Alltechの2024年Agri-Food Outlookは、2023年の世界のアクアフィード生産量を約5,200万トンとしています。ティラピア、ナマズ、スズキ、マス、エビ向けの配合飼料はほぼすべて、従来型のペレットミルではなくエクストルーダーバレルを通過します。
魚飼料工場を計画しているなら、エクストルージョン工程は他のどの機械にも出せない3つのことを決めます。すなわち、ペレットが浮くか沈むか、水中でどれだけ形状を保つか、完成品がどれだけ脂肪を保持できるかです。本記事では、商業プラントで実際に稼働する 水産飼料のエクストルージョン工程 を順を追って説明し、浮上製品と沈下製品の背後にある物理を解説し、当社がライン構築時に用いるパラメータ範囲と品質目標を一覧にします。

密度こそがすべて
鶏用ペレットは取り扱いに耐えれば十分ですが、魚用ペレットは水に耐えなければなりません。製品カテゴリーを分ける唯一の物理特性はかさ密度です。浮上飼料はおよそ480g/L未満、沈下飼料はそれを超え、緩やかに沈む製品は450~550g/Lの範囲に設計されます。これらの境界値はRokeyとHuber(1994)によって最初にまとめられ、以来飼料製造の参考文献に繰り返し掲載されているため、購買仕様書を書く際の実用的定義として扱う価値があります。
FAOの 飼料粉砕工程の章 では、膨化押出魚飼料は一般的に、池での養殖に用いる浮上製品で0.25~0.3g/cc(250~300g/L)の間に収まることが多いと説明されています。これは養殖業者が摂餌活動を観察し、目視で給餌量を調整できるほど低い密度です。この視覚的フィードバックは、ティラピアやナマズのような水面摂餌性の魚種に浮上ペレットが給餌される主な商業的理由の一つです。食べ残しが見えるため、過給餌や水質問題を早期に把握しやすくなります。
エクストルーダーは、製品密度を意図的にこの境界の向こう側へ押しやることができる唯一の連続式機械です。リングダイ式ペレットミルはマッシュを圧縮して高密度のペレットにしますが、膨らませることはできません。だからこそ、本格的な水産飼料工場は、他に何を購入するにせよ、エクストルージョンクッキングを中心に構築されるのです。
レシピからペレットまで:エクストルージョンラインを順に追う
粉砕:他のどの飼料よりも微細に
水産動物は消化管が短く、小さなペレットは壁が薄いため、水産飼料の粉砕は飼料業界で最も微細です。FAOの養殖飼料製造ガイドラインは基準を定めています。プレミックスやスターターフィードの原料は0.25mmのふるいを通過するよう粉砕し、グロワーや親魚用ペレットは0.35mmのふるいを通過させます。比較すると、一般的な家畜飼料工場はずっと粗い粒径で操業しています。
| 工程 | 目標 | 重要な理由 | 出典 |
|---|---|---|---|
| プレミックス・スターターフィードの粉砕 | 0.25mmふるいを通過 | 消化性、0.5~1.5mmのマイクロペレットの完全性 | FAO養殖飼料ガイドライン |
| 種苗・親魚用飼料の粉砕 | 0.35 mmふるいを通過 | 調質のための表面積、滑らかなペレット表皮 | FAO養殖飼料ガイドライン |
| ライフライン設備 | ティアサークル式/超微粉砕機、0.5~1.0 mmスクリーンクラス | 粉砕エネルギーは実コストであり、過大粒径は生芯の原因となる | 工場での実務 |
商業規模のトン数でこれらの粒径を達成するには専用の超微粉砕機が必要です。当社は1時間当たり1トン以上の魚飼料ラインでこの機械を標準採用しており、魚飼料工場の粉砕エネルギーはここで消費されます(養殖飼料の細かさまで粉砕するには、家畜飼料の粉砕の数倍の比エネルギーを要するため、電気設備の容量はそれに合わせて計画してください)。
計量・混合・除鉄
粉砕の下流で、配合はバッチ計量され混合されます。家畜飼料工場の基準では特に珍しいものはありませんが、押出成形では2つの点がより重要です。第一に、押出機前のマグネットとふるいによる保護です。リングダイプレスでは落ちたボルトや石があっても音がするだけですが、押出機ではスクリューやブッシュに傷を付け、その部品代をはるかに超える損失となります。第二に、混合の均一性は、乾燥したトウモロコシ・大豆ミールとは挙動が異なる、フィッシュミールを多く含む粘着性の配合でも維持されなければなりません。
プレコンディショニング
FAOの 養殖飼料製造ガイダンス では、押出成形のコンディショニングを、原料が加圧バレルに入る前に蒸気で飼料マッシュを水分20~30%、65~95 °Cにする工程と説明しています。プレコンディショニングは調理の一部をバレルの外で行うため、スクリューの摩耗を減らし、処理量を安定させます。魚飼料では、デュアルコンディショナーや異径コンディショナーの構成が一般的です。でん粉画分を均一に糊化させるのは、バレルのせん断だけではなく、主に滞留時間だからです。
バレル内での調理
バレル内でマッシュは約130~180 °Cで10~60秒間調理され、正確な温度と滞留時間は原料の粒径、配合、そして求める製品特性によって決まります(FAO、養殖飼料製造ガイダンス)。バレルは単なる加熱装置ではありません。スクリューによる機械的せん断が作業の大きな割合を担うため、同じ配合でもスクリュー構成が異なれば目に見えて異なるペレットができることがあります。
ダイとナイフ
調理された生地はダイプレートを通して押し出され、回転ナイフで切断されます。養殖飼料用のダイ径は、稚魚用飼料の1 mm未満から大型ペレットの8~10 mmまで及びます。開口面積、ランド長、ダイにベントがあるかどうかといったダイ設計は、密度を制御する主要な手段であり、これが次の2つの節の主題です。
乾燥と冷却
先に進む前に、能力バランスについて一言。押出機がボトルネックになることは、一般に思われているほど多くありません。当社が監査する多くの魚飼料工場では、実際の処理量を制限しているのは乾燥機です。押出ペレットは多くの水分を乾燥炉に持ち込むため、乾燥時間は妥協できません。見積もりを比較する際は、各押出機の能力表示の背後にある乾燥機のベッド面積と蒸発負荷を確認してください。バレルサイズだけを見てはいけません。同じ押出機トン数を提示する2社が、まったく異なるプラントを納入していることがあります。
押出ペレットは濡れた状態でダイを出ます。通常は貯蔵に安全な水分をはるかに超えており、乾燥炉やマルチパス乾燥機を通ります。FAOの膨化魚飼料のプロセス記述では、約120 °Cで貯蔵に安全な水分まで乾燥炉で乾燥させ、その後従来のペレットクーラーを通すとされています。冷却は通常、内部水分が約13%を下回った時点で始まります。実際には当社は乾燥機と向流式クーラーおよびスクリーナーを組み合わせており、このチェーンのクーラー側の詳細は次の記事で扱っています。 向流式冷却器の動作原理.
乾燥後の液体添加
押出成形の熱は、熱に弱いビタミンプレミックスの一部を破壊し、生地に混合できる油の量も制限します。そのため現代の養殖飼料工場では、乾燥後のペレットに油や熱に弱い添加物を噴霧します。FAOは、乾燥配合を過剰に強化するのではなく、熱に弱い添加物には押出成形後の噴霧を推奨しています。真空コーターや常圧噴霧ラインといった専用設備は、すべての魚飼料フローシートに組み込まれるべきです。当社の 油添加システム でその実施方法をご覧ください。
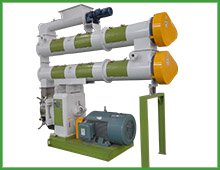
浮上飼料の構造がどのように形成されるか
浮上ペレットは工学的にはフォームです。圧力容器内の現象と捉えれば仕組みは明白です。調理されたマッシュは圧力下でダイに入ります。マッシュ中の水分は大気圧下の沸点に対して過熱状態にあります。押出物がダイプレートを出ると圧力はほぼ瞬時に大気圧まで降下し、過熱水が蒸気となってフラッシュし、数千の微細な泡が冷却・固化する前にペレットを膨張させます。FAOはその結果をポン菓子のようなテクスチャーに例えています。
この仕組みから3つのプロセス要件が導かれ、いずれもFAOの膨化魚飼料のプロセス記述に由来します。
- Enough gelatinised starch to trap the bubbles. 良質な浮遊ペレットには生澱粉が欠かせません。飼料がバレル内に滞留する30〜60秒の間に、そのおよそ90%が糊化します。穀物は非常に低い密度まで膨張する一方、低澱粉のタンパク質濃縮物はほとんど膨張しません。だからこそ、高タンパク・低澱粉の処方は、再処方なしには浮遊させるレベルまで押し上げられないのです。
- 十分なダイ圧力と製品温度。 浮遊押出成形の古典的な参考値では、ダイ圧力は約34〜37気圧、製品温度は125〜138 °C、ダイにおけるマッシュ水分は25〜27%とされています(Rokey & Huber, 1994)。圧力や温度を下げると気泡は小さいままで、ペレットは沈みます。
- フォームを固定するためのダイ後乾燥。 FAOの数値によれば、膨化浮遊飼料はダイ直後で320〜400 g/Lであり、膨化の瞬間に水分が3〜4ポイント低下します。約10〜12%未満までさらに乾燥させると浮遊性はさらに向上します。湿ったフォームは崩壊してしまうのです。
浮遊挙動は測定可能かつ再現性のあるものであり、偶然ではありません。Wileyから出版され、以下に索引される魚類飼料の一軸押出成形に関する応答曲面研究では、 FAO AGRIS バレル温度120 °C、2 mmダイ、100秒の蒸気前処理(400 kPa)により、浮遊率100%、耐久性指数99%、膨化率2.64、かさ密度479 g/Lというペレットが得られたことが分かりました。これはまさに浮遊/沈降の境界にあり、水中安定性は87%でした。サプライヤーが条件を明示せずに「優れた浮遊率」を謳う際には、これらの数値が有用な健全性チェックとなります。
水中安定性を損なわずに沈降飼料を製造する
沈降性および緩慢沈降性製品は目的が逆転します。膨化させずに、加熱調理と結合を実現したいのです。特に要求が厳しいのがエビ飼料です。エビは摂餌行動が緩慢な底生食性動物であるため、ペレットは速やかに沈み、水中で何時間も形状を保たねばなりません。エビ池で浮く割合は流出する金銭であり、アンモニア発生の温床となります。
膨化の抑制は次の3つの側面から行います。
- 処方。 沈降性水産飼料は澱粉をはるかに少なく(約10%)、脂肪を中庸(最大約12%)とし、生地中に気泡を形成する材料を減らします(Rokey & Huber, 1994の参考値)。
- コンディショナー戦略。 沈降性製品では、コンディショナーには蒸気をほとんどまたは全く加えず主に水を供給し、さらに水をバレルに注入して押出物が28〜30%の水分で出るようにします。水分が多く低温の生地は膨化しにくくなります。
- ダイのハードウェア。 ベント付きダイ(または乾式押出機の二段式/膨化低減ダイ)は途中で圧力を逃がし、最終成形ダイの前に温度・水分・膨化を低減します。沈降性製品の参考ダイ圧力はより低く、約26〜30気圧です。
ダイ後の処理も異なります。沈降飼料は10〜12%の水分までしか乾燥しません。過乾燥はペレット密度を下げ、名目上沈降性の飼料が浮き始めるという欠陥を招きます。これはQC計画に明記すべき項目です。マダイなどの魚種向けの緩慢沈降性製品は両極端の中間に位置し、両範囲の中間設定におけるダイ温度と水分で調整されます。
専用のエビラインについては、専用設計の設備を中心に構築しています。当社の エビ飼料ペレットミル ページでは、押出製品を必要としない養殖場向けのペレット化ルートを解説し、 押出機カテゴリー では押出ルートを掲載しています。

水産ラインにおける蒸気と水の役割の違い
畜産飼料工場から来た訪問者がまず気づくのは、水産ラインが大量の水分を消費するという点です。魚類飼料の押出成形では、蒸気と水の添加量が鶏用ラインを大きく上回ります。製品を単にコンディショニングするのではなく、可塑化する必要があるからです。したがって蒸気システムには押出機本体に匹敵する容量設計の配慮が必要です。容量不足のボイラーは、ペレット密度のばらつきとして直ちに現れます。バレルが機械的せん断で補うことになり、これはスクリューの摩耗に応じて変動するため、はるかに安定させにくいからです。
プラント設計における実務的な影響を列挙しておく価値があります。蒸気消費量はボイラーの燃料選択を左右します。バイオマス廃棄物が利用可能な場合、それを燃料とするボイラーは多くの場合すぐに元が取れます。一方、残渣供給のない工場では、契約前にディーゼルまたはガスボイラーの費用を投資額に織り込むべきです。凝縮水処理、水処理、コンディショナーの衛生管理はすべて初日からレイアウトに含めるべきです。稼働中のプラントへの後付けは支障が大きいためです。また、コンディショナー水分が密度を決定するため、蒸気と水の流量計をラインに設置し、オペレーターが承認済みバッチを生み出した処方を記録・再現できるようにしています。これは、機械が変わったのかオペレーターが変わったのかという最もよくある紛争のエスカレーションを防ぐ、わずかな計器投資です。
製品タイプ別の参考パラメータ範囲
以下の表は上記で述べた範囲を一か所にまとめたものです。これらは保証値ではなくエンジニアリング上の参考点として扱ってください。処方ごとに変動し、正しい使い方はどの調整項目がどの数値を動かすかを把握することです。
| パラメータ | 浮遊性 | 徐沈性 | 沈性 | 出典 |
|---|---|---|---|---|
| コンディショナーの排出口温度 | 65~95 °C(蒸気主導) | 65~95 °C(蒸気主導) | 水主導、蒸気少なめ | FAO(コンディショニング範囲) |
| バレルへの投入水分 | 20–30% | 20–30% | マッシュ水分20~24%、バレル内で28~30%まで加水 | FAO、Rokey & Huber(1994) |
| バレル内の加熱温度 | 130–180 °C, 10–60 s | 130–180 °C, 10–60 s | 範囲の下限側 | FAO |
| ダイ圧力 | 34~37気圧 | 範囲の中間 | 26~30気圧 | Rokey & Huber(1994) |
| ダイにおける製品温度 | 125–138 °C | ~120 °C | ~120 °C | Rokey & Huber(1994) |
| 膨化後のかさ密度 | 320~400 g/L(FAO:養殖現場の実務では250~300 g/Lまで低下) | 450~550 g/L | 450~550 g/L | FAO、Rokey & Huber(1994) |
| 配合中のデンプン | 高(実務上の下限は≥20%が一般的) | 中 | ~10% | FAO、Rokey & Huber(1994) |
| 乾燥後の最終水分 | 約10~12%未満(より乾燥させるほど浮きやすい) | 10–12% | 10~12%(過乾燥は浮上を引き起こす) | FAO、Rokey & Huber(1994) |
単軸か二軸か?
どちらの機種も加熱調理の作用は同一で、違いは制御性にある。単軸押出機は構造が単純で、購入費も維持費も安く、中程度の脂質レベルでティラピア、ナマズ、コイ向けの浮上飼料を作る標準的な選択肢である。二軸機はスクリューが噛み合って正の搬送と自己清掃を行うため、扱いにくい生地に強い。高脂質配合、高配合の生肉や湿ったマッシュ、1.5 mm未満の製品、頻繁なレシピ変更といったケースで、二軸機はその価格差に見合う。
当社がお客様と採用している実用的な選定基準をご紹介します。製品計画が、従来型の浮上性および緩やかに沈下する飼料で、油分目標が中程度の範囲にとどまるなら、適切に構成した一軸スクリューの湿式押出ラインが経済的な選択です。高脂肪含有で細径のプレミアム海産魚用またはエビ用飼料を狙うなら、二軸スクリューを指定してください。当社の 水産飼料用押出機 ページでは、両方の構成と、当社が製造する能力範囲を説明しています。
購入仕様書に記載すべき品質目標
数値を指定するバイヤーには、その数値に到達するよう製造された機械が届きます。水産飼料仕様の測定可能な核心部分は簡潔で、その各行は簡易な実験設備で試験できます。
| 品質指標 | 一般的な目標値 | 注記/参照点 |
|---|---|---|
| 浮上性(浮上飼料) | 10分後で≥90~100% | 上記で引用した研究では、かさ密度479 g/Lで100%に達した |
| ペレット耐久性指数 | ≥97~99%(押出成形) | 同研究では最適設定でPDI 99%を測定 |
| 水中安定性(エビ飼料) | 数時間浸漬後の形状保持 | 試験時間と方法を契約書で定義すること。魚種により異なる |
| かさ密度 | 製品クラスごと(パラメータ表を参照) | 約480 g/Lが浮上/沈下の実用境界 |
| 最終水分 | ~10–12% | FAOのプロセス記述によれば冷却前に13%未満 |
| ふるい分け後の微粉 | 重量%の上限を指定すること | 微粉はミキサーに戻す。過多はダイまたはナイフの問題を示す |
ここで正直な注意点を一つ挙げておきます。公表された試験では、押出成形が熱に弱い栄養素を部分的に破壊しうることが示されており、FAOの加工の章では、高温処理が一部アミノ酸の利用能を低下させると述べられています。まさにこれが押出後噴霧が存在する理由であり、バレル温度だけを提示してコーティングシステムを提示しないサプライヤーは、全体像を示していないのです。
当社が最も頻繁に見る5つの故障モード
- 生芯。 粗い粉砕、短い前処理、または過大な処理量による中心部の加熱不足。症状は白い中心と白濁した水です。粉砕を修正し、コンディショナーの水分を上げ、供給速度を下げてください。
- 仕様を下回る浮上率。 通常はデンプンの糊化不足です。配合中のデンプンが少ないか、バレル温度/滞留時間がレシピの要求を下回っています。まれに逆に乾燥過多で、湿った泡がつぶれている場合もあります。
- 沈むはずの飼料が浮いてしまう。 水分約12%を超える過乾燥、または膨張が十分に抑えられていない(ベント付きダイの詰まり、注水のずれ)。
- ダイの詰まりと圧力変動。 異物混入(金属、石)、またはスクリュー回転数と不一致な供給量。マグネットと安定したフィーダー設定でその大半は解決する。
- 微粉の過多。 ダイに対するナイフ間隙の不適合、ダイランドの摩耗、または脆くなった過乾燥品の搬送中の粗い扱い。いずれもスクリーナー上で明確に異なる兆候を示す。
これらはいずれも特殊な問題ではなく、魚飼料を実際に運転してきたエンジニアをサプライヤーが派遣するなら、すべて試運転段階で対処できる課題である。これはそれ自体が選定基準となる — チームが実際にどのアクアフィードラインを試運転したのかを尋ねてほしい。
押出ラインの導入を決める前に買い手が尋ねる質問
魚飼料に従来型ペレットミルが適することはあるか?
一部のコイやティラピアの池での養殖では、飼料用ペレットミルで作ったハードペレットが受け入れられており、FAO自身の池での試験では、天然飼料が利用できる条件下でナマズに対するハードペレットと押出成形飼料の間に成長差は見られなかった。しかしハードペレットは沈みやすく崩れやすいため給餌管理が制限され、高脂肪を担持できない。商業的な輸出志向の事業では、押出成形が標準である。
1台の押出機で浮上性と沈降性の両方の製品を作れるか?
可能である。適切なダイセットとコンディショナー制御があればよく、ほとんどの魚飼料工場がまさにそうしている。製品間で変わるのは蒸気・水のバランス、ダイ圧力関連のハードウェア、乾燥の設定値であるため、生産計画に切替時間を見込んでおくこと。
完成ペレットはどれだけの油を担持できるか?
生地に練り込める量は膨張によって制限される。総脂肪量を高めるのは乾燥後のトップドレッシングである。能力はコーティング設備に依存し、常圧噴霧では数パーセント、真空コーティングでは大幅に多く、表面に塗布するのではなく真空下で細孔に充填されるためである。
最初の魚飼料ラインにはどの程度の能力が必要か?
パンフレット上の最大機ではなく、実際に供給する養殖事業の飼料需要に合わせること。押出ラインは蒸気・乾燥・コーティングのインフラのため、経済的な最小規模が意味を持つ。およそ1 t/hを下回ると設備構成の性格が変わる。魚種、トン数、ペレットサイズを共有いただければ、より簡素なペレット化ルートの方が適する場合も含め、正直にラインを設計する。まずは当社の 魚飼料押出設備のラインナップ をご覧いただき、レシピをお送りください。