
Kopers beginnen een houtpelletproductielijn meestal met één getal in gedachten: ton per uur. Dat getal is belangrijk, maar het is het laatste dat u vaststelt, niet het eerste. Een lijn die elke ploeg op nominale capaciteit draait, wordt teruggeredeneerd vanuit de pelletspecificatie die de markt vraagt en vervolgens zodanig afgestemd door versnipperen, malen, drogen, pelletiseren en koelen dat geen enkele fase de volgende uithongert of overspoelt. Zet u de volgorde verkeerd, dan openbaren de symptomen zich snel: een droger die bij vochtig weer geen 10% vocht vasthoudt, een pelletpers die blokkeert zodra het zaagsel grof wordt, fijnstof boven de contractlimieten en een energierekening die niemand kan verklaren.
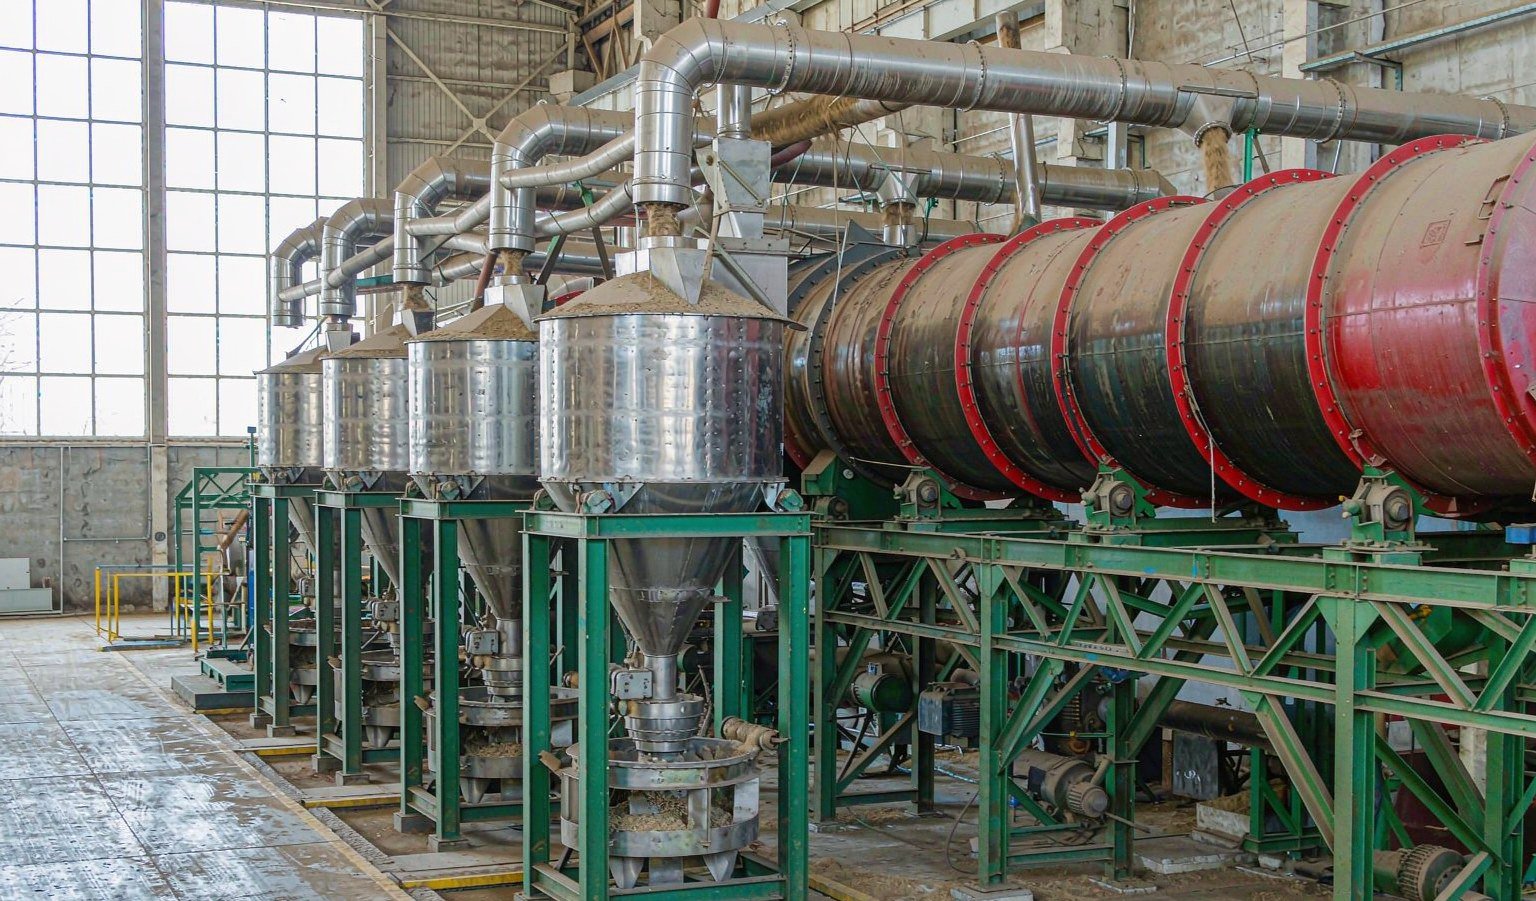
Deze gids loopt fase voor fase door een houtpelletproductielijn, met gepubliceerde energie- en massabalanscijfers bij elke stap, en eindigt met een configuratietabel die u naast offertes kunt leggen. De apparatuurverwijzingen komen uit ons eigen standaardassortiment voor biomassalijnen, zodat de cijfers weergeven wat wij daadwerkelijk bouwen en niet wat een algemene brochure beweert.
Begin bij de pelletspecificatie, niet bij de machine
Elke stroomafwaartse beslissing – zeefmaten, droogtemperatuur, matrijsdikte, koeltijd – bestaat om een meetbare brandstofspecificatie te halen. Als u aan Europa wilt leveren, is het ENplus-schema uw referentiepunt; het is gebaseerd op de norm ISO 17225-2 en voegt daar eigen toeleveringsketenvereisten aan toe. De belangrijkste productiedoelen zijn het waard om af te drukken en op de muur van de controlekamer te hangen:
| Parameter | ENplus A1 requirement | Wat het van de lijn vraagt |
|---|---|---|
| Diameter | 6 mm of 8 mm | Keuze van matrijsgaten; 6 mm domineert de residentiële markten |
| Lengte | 3.15–40 mm | Mesafstelling aan de matrijszijde; houd te lange stukken onder 1% |
| Vochtgehalte | ≤ 10% | Regeling van de droogfase; voer de pers met 10–15% en koel daarna af |
| As | ≤ 0.7% | Grondstoffendiscipline: ontschorsen, geen zand, geen schors in A1-grondstof |
| Mechanische duurzaamheid | ≥ 98.0% | Correcte persverhouding van de matrijs, conditioneringstemperatuur, koeling |
| Bulkdichtheid | 600–750 kg/m³ | Vezelvoorbereiding en matrijs L/D; lage dichtheid betekent meestal een korte matrijs |
Twee hiervan verdienen nadruk, omdat nieuwe fabrieken daar geld verliezen. Asgehalte van 0,7% is onvergeeflijk: zand dat tijdens het hanteren van stammen of via schorsinhoud binnenkomt, kan u eroverheen duwen, en geen enkele machine stroomafwaarts kan mineralen verwijderen. Duurzaamheid van 98% is een proceseigenschap, geen machine-eigenschap — het komt voort uit deeltjesgrootteverdeling, conditionering en de persverhouding van de matrijs die samenwerken. De ENplus certification scheme publiceert het volledige handboek met bemonsterings- en testregels, en het is de moeite waard om te lezen voordat u zich vastlegt op een fabrieksindeling, omdat ook opslag- en laadpraktijken worden geaudit.
De zeven fasen en waar capaciteit verloren gaat
Een complete lijn voor grondstof van stammenkwaliteit doorloopt zeven fasen:
1. Ontvangst en ontschorsing → 2. Versnipperen → 3. Primair malen → 4. Drogen → 5. Fijnmalen → 6. Conditioneren en pelletiseren → 7. Koelen, zeven en verpakken.
Als uw grondstof al droog zaagsel is van een houtzagerij of meubelfabriek, krimpen fasen 1, 2 en 4 of verdwijnen ze — daarom kunnen twee fabrieken met dezelfde pelletmolens volledig verschillende voetafdrukken en budgetten hebben. Het omgekeerde geldt ook: een fabriek ontworpen rond natte snippers is te groot voor een klant met droog zaagsel, en de koper die betaalt voor droogcapaciteit die hij nooit gebruikt, heeft kapitaal verspild.
Capaciteit gaat vaker verloren op de overgangen tussen fasen dan binnen een enkele machine. Een pelletmolen met een capaciteit van 3 t/h die zaagsel van 18% vocht ontvangt, draait niet op 3 t/h; een droger die wordt gevoed door één hamermolen op de helft van zijn zeefcapaciteit, schakelt steeds in en uit; een verpakkingslijn die stopt telkens wanneer een Big Bag vol is, duwt het product terug in de keten tot de koeler overloopt. Dimensioneren betekent dus het dimensioneren van de overgangen: buffersilo's tussen malen en drogen, en tussen drogen en pelletiseren, vangen de ritmeverschillen op die geen enkel motorvermogen kan opvangen.
Fase 1: Ontvangst, ontschorsing en versnipperen
Bij rondhout of zijhout beschermt ontschorsing twee waarden tegelijk: asgehalte en meslevensduur. Schors bevat het meeste vuil en zand van een stam, en zand is wat versnipperingsmessen, hamermolenzeven en matrijsgaten voortijdig slijt. Als uw ENplus A1-businessplan afhankelijk is van schone aswaarden, blijft schors buiten de poort of gaat die naar een aparte productlijn van lagere kwaliteit.
Trommelsnippersaars bepalen de geometrie van de snippers voor alles stroomafwaarts. Wat telt is niet alleen de nominale capaciteit van de snippersaar, maar de consistentie van de snippers: lange splinters of te grote stukken belasten de hamermolen ongelijkmatig en verspillen het zeefoppervlak. Onze YLBX-serie trommelsnippersaars omvat het bereik van compacte lijnen tot fabrieken met hoge capaciteit, en de YLBX2108 houtsnippersaar is een referentiepunt voor middelgrote fabrieken die een lijn van meerdere ton per uur voeden. Wanneer uw grondstof al snippers of zaagsel is, wordt deze fase vervangen door een ontvangsttrechter en een doseerband — goedkoper, maar sla de metaalafscheiding en steenvanger niet over, want één tandenbak van een graafmachine in de hamermolen kost meer dan de steenvanger ooit zal kosten.
Fase 2: Primair malen
Drogen en malen zijn bewust zo geordend. Grove snippers drogen slecht — het vocht dat in een dikke snipper opgesloten zit, bereikt de hete lucht van de droger nooit binnen de beschikbare verblijftijd. De meeste fabrieken malen daarom primair vóór de droger, met een zeef in het bereik van 25–50 mm, puur om het oppervlak te vergroten.
Gepubliceerde procesgegevens geven deze fase concrete cijfers. Een veel geciteerde analyse van conventioneel pelletiseren (Tumuluru, 2016, overgenomen in een bijlage van een IEA Bioenergy Task 40-studie) vermeldt een fase-1-maler met zeefmaat 50,8 mm die 94,1 kWh per ton verbruikt, waarmee het na de droger de grootste elektriciteitsverbruiker in de lijn is. Daaruit volgen twee praktische consequenties:
Ten eerste: maal niet te fijn vóór het drogen. Energie die wordt besteed aan fijner malen dan de droger nodig heeft, is dubbel verspilde energie, omdat fijne deeltjes ook slecht door de trommel transporteren. Ten tweede: de keuze van de zeef is een kostenbeheersing, geen kwaliteitsinstelling, in deze fase — de kwaliteit wordt bepaald bij het fijnmalen na het drogen.
Fase 3: Drogen en de vochtbalans
De droger is het hart van het energiebudget van de fabriek, en daar bepaalt het watergehalte van de grondstof uw economie. De massabalans is eenvoudig en genadeloos: bij 50% inkomend vocht komt er ruwweg twee ton nat hout binnen voor elke ton droog materiaal die eruit gaat, een verhouding die de IRENA-rapport over de aanvoer van vaste biomassa wordt als referentiecasus gebruikt. Dat water moet worden verdampt, en verdamping is thermische energie, geen elektriciteit.
In dezelfde door het IEA aangehaalde procesketen neemt de trommeldroger — die het materiaal van 30% naar 10% vocht terugbrengt — 340,8 kWh per ton output voor zijn rekening, en de droogfase vertegenwoordigt ruwweg 65–70% van de totale procesenergie (Lamers et al., 2015). Daarom bepalen ontwerpbeslissingen voor de droger de bedrijfskosten:
Warmtebron. Het verbranden van de eigen afkeur en ondermaatse pellets is de standaardkeuze, en een biomassakachel in combinatie met de trommeldroger sluit de kringloop. Verwarming met stookolie of gas is schoner te regelen, maar stelt de pelletkosten bloot aan fossiele brandstofprijzen.
Trommelconfiguratie. Een enkelvoudige trommel is eenvoudig en verdraagt grof voer. Een driewegtrommel (triple-pass) hergebruikt dezelfde hete lucht drie keer binnen concentrische mantels, zodat dezelfde warmte meer verdamping per kubieke meter afgas oplevert, en de machine is bij een gegeven capaciteit korter. Voor zaagsel en gemalen houtpoeder verkleint onze drielaagse trommeldroger het vloeroppervlak met ruwweg 30% vergeleken met een enkele trommel van dezelfde capaciteit, wat van belang is wanneer het gebouw al bestaat.

Regeling van het uitgangsvochtgehalte. De pelletpers wil materiaal van ruwweg 10–15% vocht. Te nat en stoom flitst in de matrijsgaten en pellets brokkelen na afkoeling uiteen; te droog en lignine wordt onvoldoende zacht, de duurzaamheid daalt en stof neemt toe. In de praktijk betekent dit een vocht sensor bij de afvoer of een gedisciplineerde handmatige bemonsteringsroutine, plus een trimconditioner die kleine hoeveelheden water of stoom kan toevoegen wanneer het aangevoerde materiaal in de winter te droog uitvalt.
Fase 4: Fijnmalen
Na het drogen wordt het materiaal tot de uiteindelijke deeltjesgrootte gemalen. Bij houtpelletproductie gebruikt men doorgaans hamermolenzeven in het bereik van 4–8 mm; fijnere zeven verhogen de duurzaamheid, maar kosten energie en capaciteit. De door het IEA aangehaalde keten vermeldt voor de maalmachine in fase 2 bij een zeef van 6,4 mm een verbruik van 43,2 kWh per ton — minder dan de helft van de primaire maling, maar nog steeds een grote motor op de lijn.
De deeltjesgrootteverdeling is even belangrijk als de gemiddelde grootte. Een spreiding van fijne en middelgrote deeltjes pakt beter in de matrijsgaten dan een uniforme grove maling, omdat kleine deeltjes de holtes tussen grotere vullen. Als duurzaamheidstests onder 98% uitkomen, zijn de eerste twee dingen om te controleren de staat van de zeven (versleten zeven laten te grote deeltjes door) en de slijtage van de hamers (bot geworden hamers wrijven in plaats van te snijden, wat tegelijk de temperatuur en het energieverbruik verhoogt).
Voor bedrijven die apparatuur delen tussen biomassa- en diervoedertoepassingen is de keuze van de maalmachine het overwegen waard op het moment van aankoop: ons assortiment maalmachines dekt zowel grof malen van biomassa als de fijnere taken die nodig zijn voor diervoederproductie, en een machine die voor beide taken is gekozen voorkomt een latere tweede aankoop.
Fase 5: Conditioneren en pelletiseren
De pelletpers is waar werktuigbouwkunde samenkomt met de brandstofspecificatie. Materiaal komt een conditioner binnen waar stoom de temperatuur en het vocht net genoeg verhoogt om lignine — het natuurlijke bindmiddel in hout — zacht te maken, en wordt vervolgens door walsdruk door de gaten van een roterende ringmatrijs geperst.
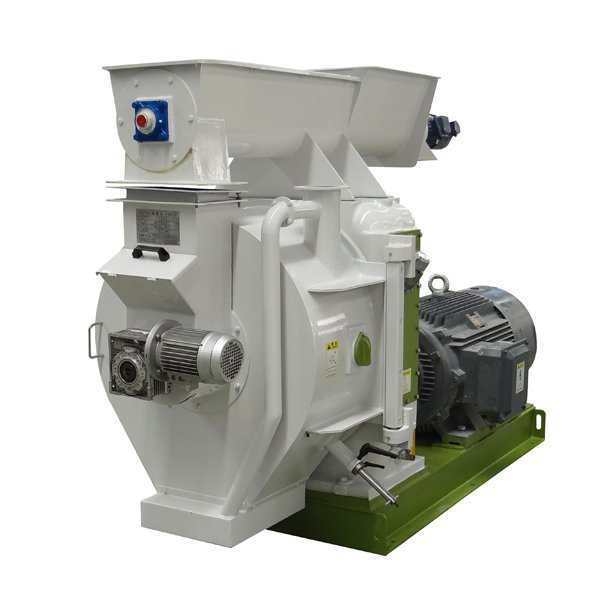
De matrijs is tegelijk een verbruiksartikel en een afstemmingsinstrument. De effectieve lengte-diameterverhouding (L/D) bepaalt de compressie. Voor zaagsel van zachthout is een L/D van ongeveer 1:6 tot 1:10 een gangbare werkband in onze uitvoeringen, waarbij dikkere matrijzen worden gebruikt voor harde, harsachtige of ligninearme materialen die niet willen binden. De matrijsdikte in ons standaardassortiment loopt van 35 tot 100 mm bij matrijsdiameters van 420 tot 1.350 mm, afhankelijk van het model, met matrijs snelheden van 120–300 tpm, per toepassing gekozen. De compressieverhouding is ook waar nieuwe bedrijven in de problemen komen: streven naar hoge duurzaamheid met een agressieve matrijs op droog materiaal leidt tot verstopte matrijzen en verbrande lagers, terwijl een conservatieve matrijs pellets oplevert die de tuimeltest niet halen.
Qua energie is de pelletpers gematigder dan kopers verwachten. Dezelfde door het IEA aangehaalde keten vermeldt 48,9 kWh per ton bij de pelletpers en 30 kWh per ton voor stoomconditionering. Onze verticale pelletperslijn, waarbij de matrijs verticaal is gemonteerd voor door zwaartekracht ondersteunde toevoer, is gespecificeerd in het bereik van 30–55 kWh per ton werkelijk verbruik. Het aandeel van de pelletpers in de elektriciteit is groot omdat hij continu onder hoge belasting draait — de IRENA-referentiecentrale kent hem 56 van de 171 kWh/t totale elektriciteit van de fabriek toe — maar zijn aandeel in de totale energy is modest next to thermal drying.
Fase 6: Koeling, zeven en stofbeheersing
Pellets verlaten de matrijs bij 70–90 °C en zijn te zacht om te hanteren. Een tegenstroomkoeler brengt ze tot binnen enkele graden van de omgevingstemperatuur, terwijl de tegenstroomlucht de heetste pellets het laatst koelt, zodat scheuren door thermische schok worden voorkomen. Koeling is geen optionele kwaliteitsverfraaiing: pellets die heet worden getransporteerd en verpakt, zweten in de zak, en het vocht dat op de zakwand condenseert, verweekt de pellets op de contactpunten — een klassieke oorzaak van klachten van klanten over "gesmolten" pellets.
Na het koelen scheidt een zeef fijn materiaal en korte stukken af en voert die terug naar de invoerzijde, waar ze opnieuw kunnen worden gepelletiseerd. Het gesloten houden van de fijnmateriaallus is wat de ENplus-limiet voor fijn materiaal bij levering beschermt; het materiaal voedt bovendien de ketel met afkeur dat anders als subkwaliteit zou worden verkocht.
Stofafzuiging verdient een eigen begrotingspost. Hamermalen en pelletiseren genereren continu fijn stof, en een pulsjetfilter gedimensioneerd op de werkelijke luchtvolumes — niet op een schatting uit de catalogus — beschermt zowel de operators als de motoren. Stof vormt ook een ontbrandingsgevaar, dus de plaatsing van het filter en de explosieontluchting moeten in de lay-outfase met de leverancier worden doorgesproken, niet na de inbedrijfstelling.
Fase 7: Verpakken en verladen
De laatste fase hangt volledig af van het verkoopkanaal. Bulkexportzendingen gebruiken vlakke opslag en loaders; binnenlandse retail gebruikt kleine zakken (doorgaans 15–20 kg) op een verpakkingsweegschaal met een naai- of warmteafdichtingslijn; commerciële afnemers willen vaak Big Bags van 500–1.200 kg, gevuld op een bigbag-weegschaal. Een fabriek die zowel retail als bulk wil bedienen, moet vanaf het begin vloeroppervlak en transportroutes voor beide reserveren, want het achteraf inbouwen van een verpakkingslijn in een afgebouwd gebouw is een verstoring die geen enkele operator prettig vindt.
Capaciteiten op elkaar afstemmen
Nu de fasen zijn gedefinieerd, wordt de dimensioneringsvraag concreet. De onderstaande tabel toont indicatieve configuraties bij vier gangbare fabrieksgroottes, ontleend aan ons standaardassortiment biomassa. Beschouw de kilowattwaarden als geïnstalleerde motorvermogens van de pelletiseerfase, niet als energieverbruik — het nominale vermogen is gedimensioneerd op het slechtste geval en het werkelijke verbruik per ton ligt lager, zoals de energiesectie hieronder uitlegt.
| Fabrieksgrootte | Pelletiseerfase | Drogen | Mal | Typische lay-outopmerking |
|---|---|---|---|---|
| 1–2 t/u | Eén verticale molen, klasse 22–160 kW, of compacte ringmatrijs | Trommeldroger met één doorgang | Eén hamermolen | Semiautomatisch verpakken; geschikt voor droge zaagseltoevoer |
| 3–5 t/u | Eén ringmatrijmolen, klasse 90–400 kW met conditioner | Trommeldroger met drie doorgangen | Primaire hamermolen + fijnmalen | Buffersilo tussen droger en molen; automatische lijn voor kleine zakken |
| 5–10 t/u | Eén grote ringmatrijmolen of twee middelgrote molens | Grote droger met drie doorgangen en eigen biomassakachel | Tweetraps malen met silo tussen de trappen | Verladen in bulk + Big Bags; volledig stofafzuigsysteem |
| 10+ t/u | Meerdere parallelle pelletiseerlijnen | Droger gedimensioneerd op verdampingscapaciteit, niet op t/u | Aparte maalhal | Redundantie per fase wordt betaalbaar en verstandig |
In deze tabel schuilen twee dimensioneringsregels. De droger wordt gedimensioneerd op verdampingscapaciteit — ton water per uur — wat afhangt van het inkomende vochtgehalte, zodat dezelfde nominale installatie van 5 t/u een heel andere droger nodig heeft voor snippers met 55% vocht dan voor zaagsel met 12%. En boven ruwweg 10 t/u zijn oplossingen met één machine niet meer verstandig: twee middelgrote pelletmachines met een onafhankelijke reserve-matrijsset leveren meer uptime dan één zeer grote machine, omdat een matrijsverwisseling die de helft van de fabriek stillegt bij twee machines slechts de helft stilleggen betekent.
Energy Per Tonne: What the Published Numbers Say
Energie is de kostencategorie die kopers het vaakst onderschatten, deels omdat thermische droogenergie meestal zelf opgewekte biomassa is in plaats van een gemeten elektriciteitsrekening, en deels omdat opgegeven motorvermogens geen verbruik zijn. De onderstaande tabel verzamelt gepubliceerde cijfers per fase voor een conventionele houtpelletketen, van natte grondstof tot afgewerkte pellet, zodat u de verbruiksclaims van elke leverancier kunt controleren.
| Fase | Specifiek energieverbruik (kWh/t output) | Bron |
|---|---|---|
| Fase-1-maler, zeef van 50,8 mm | 94.1 | Tumuluru (2016), IEA Task 40-bijlage |
| Roterende droger, 30% → 10% vochtgehalte | 340,8 (thermisch, ~65–70% van procesenergie) | Tumuluru (2016); Lamers et al. (2015) |
| Fase-2-maler, zeef van 6,4 mm | 43.2 | Tumuluru (2016) |
| Stoomconditionering | 30.0 | Tumuluru (2016) |
| Pelletmachine | 48.9 | Tumuluru (2016) |
| Elektriciteit gehele fabriek (referentie-installatie) | 171 (houtopslag 20, voordroger 45, hamermolens 50, pelletmachines 56) | IRENA (2019), met verwijzing naar Koppejan et al. (2012) |
Lees deze cijfers met de bijbehorende definities erbij. Het totaal van IRENA betreft alleen elektriciteit; droogwarmte wordt apart gerapporteerd, wat verklaart waarom dezelfde publicatie de pelletmachine als de grootste afzonderlijke elektrische verbruiker noemt, terwijl de IEA-keten drogen als de dominante energieverbruiker in totaal laat zien. Het nominale motorvermogen gedeeld door de nominale output — de berekening achter veel leveranciersclaims — levert een bovengrens op, geen meting, omdat motoren worden gedimensioneerd op de zwaarste start- en verstoppingbelastingen. Vraag bij het vergelijken van offertes elke leverancier om het verwachte aantal kWh per ton te specificeren bij elektriciteit uw werkelijke vochtgehalte, en om de thermische droogenergie apart te vermelden, inclusief de brandstof die de oven volgens hen zal verbruiken.
Vijf ontwerpfouten die in de eerste maand de kop opsteken
1. De droger dimensioneren op het testmateriaal van de leverancier. Prestatiegegevens van een droger op basis van zaagsel met 12% vocht zeggen niets over uw eucalyptusnippers met 55% vocht. Sta erop dat de verdampingscapaciteit wordt berekend met uw eigen vochtanalyse.
2. De buffersilo's overslaan. Een directe koppeling van hamermolen naar droger naar pelletmachine betekent dat elke hapering in een fase zich onmiddellijk voortplant. Twee goed geplaatste buffersilo's zijn de goedkoopste verzekering tegen stilstand in de fabriek.
3. Duurzaamheid alleen van de matrijs verwachten. Een dikkere matrijs verhoogt de compressie, maar als de deeltjesgrootteverdeling en conditionering niet kloppen, blokkeert de matrijs alleen maar sneller. Duurzaamheid is een keteneigenschap.
4. Ondermaatse stofafzuiging. Filters die op prijs zijn gekozen in plaats van op luchtvolumebelasting, belasten de motoren, laten stof in de hal lekken en maken in het slechtste geval van de fabriek een risico op brandbaar stof dat een inspecteur zal vinden.
5. Het inzakken als laatste plannen. De afvoer bepaalt de personeelsbezetting, de ploegendiensten en het afvoerritme van de koeler. Een fabriek die moet stoppen met pelletiseren om zakformaten te wisselen, verliest op jaarbasis meer capaciteit dan de inzaklijn kost.
Wat u een leverancier moet sturen voor een nauwkeurige offerte
Het verschil tussen een algemene offerte en een echt technisch voorstel zit in de kwaliteit van de invoergegevens. Voordat u prijzen aanvraagt voor een houtpelletproductielijn, dient u het volgende voor te bereiden:
Grondstofanalyse: houtsoort, vorm (stammen, snippers, zaagsel), inkomend vochtgehalte over de seizoenen, asgehalte en jaarlijks beschikbaar volume. Doelspecificatie van de pellets: ENplus-klasse of nationaal equivalent, doeldiameter en beoogd verkoopkanaal. Locatiegegevens: afmetingen en hoogte van de hal, capaciteit en tarief van de stroomvoorziening, beschikbaarheid van water voor stoom en of een biomassaketel acceptabel is. Commerciële doelen: verwachte jaarlijkse bedrijfsuren, ploegendienst en het t/u-cijfer dat u feitelijk nodig hebt na stilstand, niet het nominale vermogen. Met deze gegevens kan een leverancier zich vastleggen op verdampingscapaciteit, matrijsconfiguratie en verwacht specifiek energieverbruik — de drie getallen die een werkende lijn onderscheiden van een dure demonstratie.
Kort samengevat
Een houtpelletproductielijn is een vochtverplaatsend systeem met een pelletpers aan het einde. Bepaal eerst de brandsstofspecificatie, dimensioneer de droger op de verdampingscapaciteit op basis van uw eigen grondstofgegevens, bescherm de interfaces met buffercapaciteit en vraag bij elke leverancier die u vergelijkt om energiewaarden per fase in dezelfde eenheden. Fabrieken die zo zijn ontworpen, bereiken hun nominale capaciteit in weken in plaats van kwartalen, en de apparatuurkeuzes — klasse van de versnipperaar, schermen van de maalmachine, matrijsgeometrie, type koeler — worden verifieerbare beslissingen in plaats van catalogusgokken. Als u die vergelijking wilt laten uitvoeren op basis van uw grondstof, stuur ons dan uw vochtanalyse en doelcapaciteit en wij sturen u een fasegewijze configuratie terug met de bijbehorende energieberekening.