
Покупатели обычно приходят к линии по производству древесных гранул с одной цифрой в голове: тонн в час. Эта цифра важна, но её фиксируют в последнюю очередь, а не в первую. Линия, работающая на номинальной мощности каждую смену, строится от спецификации гранул, которую требует рынок, а затем согласуется по этапам — измельчение щепы, размол, сушка, гранулирование и охлаждение, — так чтобы ни одна стадия не испытывала нехватку сырья и не перегружала следующую. Ошибка в последовательности проявляется быстро: сушилка не удерживает 10% влажности в сырую погоду, пресс-гранулятор забивается каждый раз, когда опилки становятся крупными, мелочь превышает договорные лимиты, а счёт за электроэнергию никто не может объяснить.
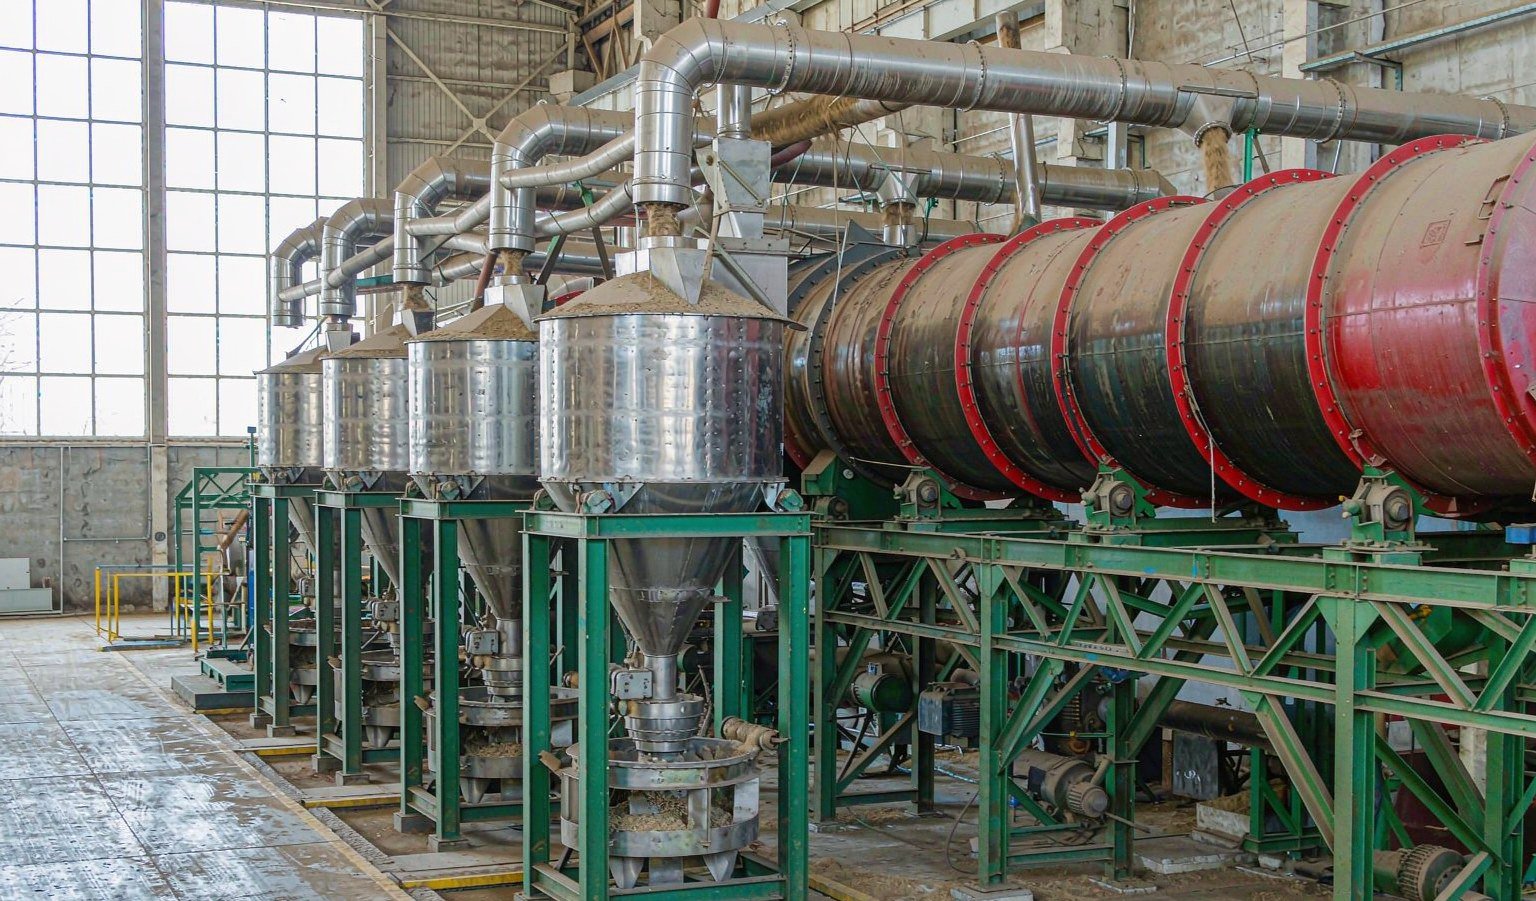
Это руководство последовательно разбирает линию по производству древесных гранул стадия за стадией с опубликованными данными по энергозатратам и материальному балансу на каждом шаге и завершается таблицей конфигураций, которую можно сравнить с коммерческими предложениями. Ссылки на оборудование взяты из нашего собственного стандартного модельного ряда для биомассовых линий, поэтому цифры отражают то, что мы реально производим, а не общий рекламный проспект.
Начинайте со спецификации гранул, а не с машины
Каждое последующее решение — размеры сит, температура сушки, толщина матрицы, время охлаждения — существует для достижения измеримой спецификации топлива. Если вы планируете продавать в Европе, вашей точкой отсчёта является схема ENplus, построенная на стандарте ISO 17225-2 и добавляющая собственные требования к цепочке поставок. Основные производственные цели стоит распечатать и повесить на стену в диспетчерской:
| Параметр | ENplus A1 requirement | Что это требует от линии |
|---|---|---|
| Диаметр | 6 мм или 8 мм | Выбор отверстий матрицы; 6 мм доминирует на бытовых рынках |
| Длина | 3.15–40 mm | Регулировка ножей у поверхности матрицы; доля частиц сверх длины должна оставаться ниже 1% |
| Влажность | ≤ 10% | Управление стадией сушки; подавайте в пресс при 10–15% и охлаждайте от этого уровня |
| Зольность | ≤ 0.7% | Дисциплина по сырью: окорка, без песка, без коры в сырье класса A1 |
| Механическая прочность | ≥ 98.0% | Правильный коэффициент сжатия матрицы, температура кондиционирования, охлаждение |
| Насыпная плотность | 600–750 kg/m³ | Подготовка волокна и отношение L/D матрицы; низкая плотность обычно означает короткую матрицу |
На двух из этих параметров стоит заострить внимание, поскольку именно на них новые заводы теряют деньги. Зольность 0,7% не прощает ошибок: песок, попавший при обработке брёвен, или содержание коры могут вывести вас за этот предел, и ни одна машина ниже по потоку не удалит минералы. Прочность на истирание 98% — это свойство процесса, а не машины: оно складывается из гранулометрического состава, кондиционирования и коэффициента сжатия матрицы, работающих вместе. В ENplus certification scheme публикует полное руководство с правилами отбора проб и испытаний, и его стоит прочитать до того, как вы утвердите компоновку завода, поскольку практика хранения и отгрузки также подлежит аудиту.
Семь этапов и где теряется производительность
Полная линия для сырья сорта бревна проходит через семь этапов:
1. Приёмка и окорка → 2. Измельчение в щепу → 3. Первичный помол → 4. Сушка → 5. Тонкий помол → 6. Кондиционирование и гранулирование → 7. Охлаждение, просеивание и фасовка.
Если ваше сырьё — это уже сухие опилки с лесопильного или мебельного производства, этапы 1, 2 и 4 сокращаются или исчезают — вот почему два завода с одинаковым гранулятором могут иметь совершенно разные площади и бюджеты. Верно и обратное: завод, спроектированный под влажную щепу, окажется избыточным для клиента с сухими опилками, а покупатель, заплативший за сушильную мощность, которую он никогда не использует, потратил капитал впустую.
Производительность теряется на стыках между этапами чаще, чем внутри какой-либо отдельной машины. Гранулятор, рассчитанный на 3 т/ч, который получает опилки влажностью 18%, не будет работать на 3 т/ч; сушилка, питаемая одной молотковой дробилкой, работающей на половине пропускной способности сита, будет циклически включаться и выключаться; линия фасовки, которая останавливается каждый раз при заполнении биг-бэга, будет отбрасывать продукт обратно вверх по цепочке, пока не переполнится охладитель. Поэтому подбор размеров означает подбор размеров сопряжений: буферные силосы между помолом и сушкой, а также между сушкой и гранулированием поглощают различия в ритме, которые не компенсирует никакая мощность двигателя.
Этап 1: Приёмка, окорка и измельчение в щепу
Для круглого леса или горбыля окорка защищает сразу два показателя: содержание золы и долговечность ножей. Кора несёт в себе большую часть грязи и абразива бревна, а именно абразив преждевременно изнашивает рубильные ножи, сита молотковых дробилок и отверстия матриц. Если ваш бизнес-план по ENplus A1 зависит от чистых показателей зольности, кора либо остаётся за воротами, либо идёт в отдельную линию продукции более низкого сорта.
Барабанные рубильные машины задают геометрию щепы для всего последующего процесса. Важна не только номинальная производительность рубильной машины, но и однородность щепы: длинные щепки или куски негабаритного размера неравномерно нагружают молотковую дробилку и растрачивают площадь её сита. Наши барабанные рубильные машины серии YLBX охватывают диапазон от компактных линий до заводов с высокой пропускной способностью, а рубильная машина YLBX2108 служит ориентиром для заводов среднего размера, питающих линию производительностью в несколько тонн в час. Когда ваше сырьё — это уже щепа или опилки, этот этап заменяется приёмным бункером и дозирующим конвейером — дешевле, но не пропускайте удаление металла и камнеуловитель, поскольку один зуб ковша экскаватора в молотковой дробилке обойдётся дороже, чем когда-либо стоил камнеуловитель.
Этап 2: Первичный помол
Сушка и помол идут в намеренно выбранном порядке. Крупная щепа сушится плохо — влага, запертая внутри толстой щепы, не успевает достичь горячего воздуха сушилки за доступное время пребывания. Поэтому большинство заводов выполняют первичный помол перед сушилкой с ситом в диапазоне 25–50 мм, исключительно чтобы открыть площадь поверхности.
Опубликованные данные процессов дают этому этапу конкретные цифры. Широко цитируемый анализ традиционного гранулирования (Tumuluru, 2016, воспроизведён в приложении к исследованию IEA Bioenergy Task 40) указывает для дробилки этапа 1 с размером сита 50,8 мм потребление 94,1 кВт·ч на тонну, что делает её вторым по величине потребителем электроэнергии в линии после сушилки. Отсюда следуют два практических вывода:
Во-первых, не перемалывайте сверх меры перед сушкой. Энергия, потраченная на помол тоньше, чем требуется сушилке, тратится дважды, поскольку мелкая фракция ещё и плохо транспортируется через барабан. Во-вторых, выбор сита на этом этапе — это средство контроля затрат, а не настройка качества: качество решается на тонком помоле после сушки.
Этап 3: Сушка и баланс влаги
Сушилка — сердце энергетического бюджета завода, и именно в ней содержание воды в сырье определяет вашу экономику. Массовый баланс прост и безжалостен: при входной влажности 50% на каждую тонну сухого материала, покидающего сушилку, поступает примерно две тонны влажной древесины — соотношение, которое Отчёт IRENA о поставках твёрдой биомассы используется в качестве базового сценария. Эту воду необходимо испарить, а испарение — это тепловая энергия, а не электричество.
В той же цитируемой МЭА технологической цепочке барабанная сушилка — снижающая влажность материала с 30% до 10% — потребляет 340,8 кВт·ч на тонну продукции, а сушка как этап составляет примерно 65–70% от общего энергопотребления процесса (Lamers et al., 2015). Именно поэтому решения по конструкции сушилки определяют эксплуатационные затраты:
Источник тепла. Сжигание собственных отходов и некондиционных пеллет завода — выбор по умолчанию, и биомассовая топка в паре с барабанной сушилкой замыкает цикл. Нагрев на мазуте или газе проще контролировать, но он ставит себестоимость пеллет в зависимость от цен на ископаемое топливо.
Конфигурация барабана. Однопроходной барабан прост и нетребователен к крупному сырью. Трёхпроходной барабан повторно использует один и тот же горячий воздух трижды внутри концентрических оболочек, поэтому то же количество тепла обеспечивает больше испарения на кубометр выхлопных газов, а машина при заданной производительности короче. Для опилок и молотой древесной муки наша трёхслойная барабанная сушилка сокращает занимаемую площадь примерно на 30% по сравнению с однобарабанной сушилкой той же производительности, что важно, когда здание уже построено.

Контроль влажности на выходе. Пеллетный пресс требует материала влажностью примерно 10–15%. При слишком высокой влажности пар вскипает внутри отверстий матрицы, и пеллеты рассыпаются после охлаждения; при слишком низкой влажности лигнин размягчается недостаточно, прочность падает, а пыль возрастает. На практике это означает датчик влажности на разгрузке или строгую процедуру ручного отбора проб, а также кондиционер точной подстройки, способный добавлять небольшие количества воды или пара, когда зимой входящий материал оказывается суше нормы.
Этап 4: Тонкий помол
После сушки материал измельчается до конечного размера частиц. В практике производства древесных пеллет обычно используют сита молотковой дробилки в диапазоне 4–8 мм; более мелкие сита повышают прочность, но снижают энергоэффективность и производительность. В цитируемой МЭА цепочке дробилка этапа 2 указана с ситом 6,4 мм и потреблением 43,2 кВт·ч на тонну — менее половины первичного помола, но всё равно крупный двигатель на линии.
Гранулометрический состав так же важен, как и средний размер. Смесь мелких и средних частиц упаковывается в отверстиях матрицы лучше, чем равномерный крупный помол, поскольку мелкие частицы заполняют пустоты между крупными. Если испытания на прочность дают результат ниже 98%, первое, что нужно проверить, — это состояние сит (изношенные сита пропускают частицы крупнее нормы) и износ молотков (затуплённые молотки трут вместо резания, одновременно повышая температуру и энергопотребление).
Для заводов, использующих оборудование совместно для биомассы и кормов, вопрос о дробилке стоит продумать ещё при покупке: наш ассортимент дробилок охватывает как грубое измельчение биомассы, так и более тонкие задачи, необходимые для кормопроизводства, а машина, выбранная для обеих задач, избавит от второй покупки в будущем.
Этап 5: Кондиционирование и гранулирование
Пеллетный пресс — это место, где инженерные решения встречаются со спецификацией топлива. Материал поступает в кондиционер, где пар повышает температуру и влажность ровно настолько, чтобы пластифицировать лигнин — природное связующее вещество древесины, — а затем давлением роликов продавливается через отверстия вращающейся кольцевой матрицы.
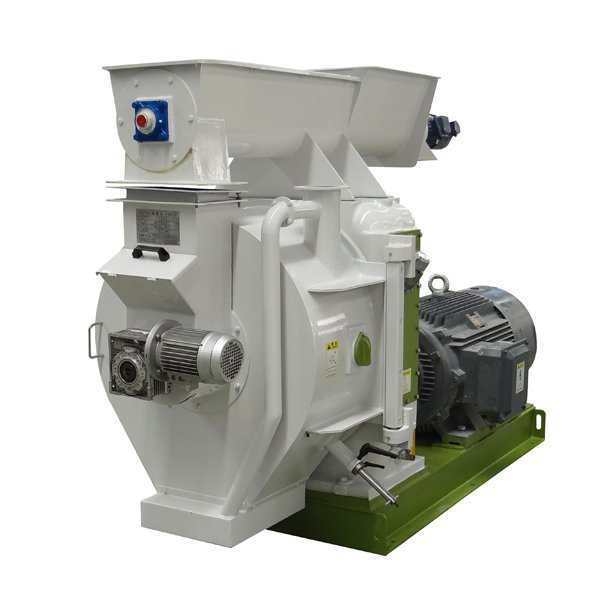
Матрица — это одновременно расходный материал и инструмент настройки. Её эффективное отношение длины к диаметру (L/D) задаёт степень сжатия. Для опилок мягких пород рабочей зоной в наших конструкциях обычно является L/D около 1:6–1:10, при этом более толстые матрицы применяют для твёрдых, смолистых или бедных лигнином материалов, которые плохо связываются. Толщина матрицы в нашем стандартном диапазоне составляет от 35 до 100 мм при диаметрах матрицы от 420 до 1 350 мм в зависимости от модели, а скорость матрицы 120–300 об/мин выбирается под конкретное применение. Степень сжатия — это также место, где новые заводы попадают в неприятности: погоня за высокой прочностью с агрессивной матрицей на сухом материале приводит к забиванию матриц и подгоранию подшипников, а консервативная матрица даёт пеллеты, не проходящие испытание на истирание.
По энергопотреблению пеллетный пресс скромнее, чем ожидают покупатели. В той же цитируемой МЭА цепочке указано 48,9 кВт·ч на тонну на пеллетном прессе и 30 кВт·ч на тонну на паровое кондиционирование. Наша линейка вертикальных пеллетных прессов, в которых матрица установлена вертикально для подачи под действием силы тяжести, имеет фактическое потребление в диапазоне 30–55 кВт·ч на тонну. Доля пеллетного пресса в электроэнергии велика, поскольку он работает непрерывно при высокой нагрузке, — эталонный завод IRENA отводит ему 56 из 171 кВт·ч/т общего электропотребления завода, — но его доля в общем energy is modest next to thermal drying.
Этап 6: охлаждение, просеивание и обеспыливание
Гранулы выходят из матрицы при температуре 70–90 °C и слишком мягкие для дальнейшей обработки. Противоточный охладитель доводит их до температуры, отличающейся от температуры окружающей среды на несколько градусов, при этом воздух противотоком охлаждает самые горячие гранулы последними, предотвращая растрескивание от термического шока. Охлаждение — это не необязательная отделка для качества: гранулы, которые транспортируют и фасуют горячими, в мешке будут отпотевать, а конденсат на стенке мешка размягчает гранулы в точках контакта, что является классической причиной жалоб клиентов на «расплавленные» гранулы.
После охлаждения просеиватель отделяет мелочь и короткие фракции и возвращает их на входную сторону, где их можно повторно гранулировать. Замкнутый цикл возврата мелочи — это то, что обеспечивает соблюдение ограничения ENplus по содержанию мелочи при поставке; кроме того, он подаёт в котёл отходный материал, который иначе был бы продан как некондиционный.
Пылеулавливание заслуживает отдельной статьи затрат. Молотковое измельчение и гранулирование непрерывно образуют мелкую пыль, и импульсный рукавный фильтр, подобранный под фактические объёмы воздуха, а не по каталогу наугад, защищает как операторов, так и двигатели. Пыль также представляет опасность воспламенения, поэтому размещение фильтра и взрывозащитные сбросные устройства следует согласовать с поставщиком на этапе планировки, а не после пусконаладки.
Этап 7: фасовка и отгрузка
Последний этап полностью зависит от канала сбыта. При экспортных отгрузках навалом используют склады без стеллажей и погрузчики; при розничной продаже внутри страны — мешки небольшой фасовки (обычно 15–20 кг) на фасовочных весах с линией сшивания или термосваривания; коммерческие покупатели часто хотят биг-бэги на 500–1 200 кг, заполняемые на весах для тоннажных мешков. Предприятие, которое планирует обслуживать и розницу, и навальные поставки, должно с самого начала предусмотреть площади пола и маршруты конвейеров для обоих вариантов, поскольку дооснащение линией фасовки готового здания — это нарушение работы, которое не понравится ни одному оператору.
Согласование производительности по всей линии
После определения этапов вопрос подбора размеров становится конкретным. В таблице ниже приведены ориентировочные конфигурации для четырёх распространённых размеров предприятий, взятые из нашего стандартного ассортимента биомассового оборудования. Значения в киловаттах следует рассматривать как установленную мощность двигателей на этапе гранулирования, а не как энергопотребление: номинальная мощность подбирается под наихудший случай, а фактическое потребление на тонну оказывается ниже, как объясняется в разделе об энергетике ниже.
| Размер предприятия | Этап гранулирования | Сушка | Измельчение | Типовая примечание к планировке |
|---|---|---|---|---|
| 1–2 т/ч | Одна вертикальная мельница класса 22–160 кВт или компактная кольцевая матрица | Барабанная сушилка однократного прохода | Одна молотковая дробилка | Полуавтоматическая фасовка; подходит для сухого опила |
| 3–5 т/ч | Одна мельница с кольцевой матрицей класса 90–400 кВт с кондиционером | Барабанная сушилка трёхкратного прохода | Первичная молотковая дробилка + тонкое измельчение | Буферный силос между сушилкой и мельницей; автоматическая линия мелкой фасовки |
| 5–10 т/ч | Одна крупная мельница с кольцевой матрицей или две средние мельницы | Крупная барабанная сушилка трёхкратного прохода с отдельной биомассовой топкой | Двухстадийное измельчение с межстадийным силосом | Отгрузка навалом + в биг-бэгах; полная система пылеудаления |
| 10+ т/ч | Несколько параллельных линий гранулирования | Сушилка рассчитывается по испарительной нагрузке, а не по т/ч | Отдельный цех измельчения | Резервирование на каждом этапе становится доступным и разумным |
В этой таблице скрыты два правила подбора оборудования. Сушилка рассчитывается по испарительной нагрузке — тоннам воды в час, — которая зависит от входной влажности, поэтому одна и та же номинальная установка на 5 т/ч требует совершенно разной сушилки для щепы влажностью 55% и для опилок влажностью 12%. Кроме того, примерно свыше 10 т/ч единичные решения перестают быть разумными: два гранулятора средней мощности с независимым запасным комплектом матриц обеспечивают больше времени безотказной работы, чем один очень большой пресс, потому что при замене матрицы, которая останавливает половину завода, простаивает только половина.
Energy Per Tonne: What the Published Numbers Say
Энергия — это категория затрат, которую покупатели чаще всего недооценивают: отчасти потому, что тепловая энергия сушки обычно производится из собственной биомассы, а не измеряется счётчиком электроэнергии, а отчасти потому, что указанная мощность двигателей не равна потреблению. В таблице ниже собраны опубликованные данные по этапам для традиционной технологической цепочки производства древесных гранул — от влажного сырья до готовой гранулы, — чтобы вы могли критически проверить заявления любого поставщика о потреблении.
| Этап | Удельная энергия (кВт·ч/т продукции) | Источник |
|---|---|---|
| Измельчитель 1-го этапа, сито 50,8 мм | 94.1 | Tumuluru (2016), приложение IEA Task 40 |
| Барабанная сушилка, снижение влажности с 30% до 10% | 340,8 (тепловая, ~65–70% энергии процесса) | Tumuluru (2016); Lamers et al. (2015) |
| Измельчитель 2-го этапа, сито 6,4 мм | 43.2 | Tumuluru (2016) |
| Обработка паром | 30.0 | Tumuluru (2016) |
| Гранулятор | 48.9 | Tumuluru (2016) |
| Электропотребление завода в целом (эталонный завод) | 171 (древесная площадка 20, предсушилка 45, молотковые мельницы 50, грануляторы 56) | IRENA (2019) со ссылкой на Koppejan et al. (2012) |
Читайте эти цифры с учётом их определений. Итог IRENA отражает только электроэнергию; теплота сушки указывается отдельно, поэтому та же публикация называет гранулятор крупнейшим единственным потребителем электроэнергии, тогда как цепочка IEA показывает сушку как доминирующего потребителя энергии в целом. Номинальная мощность двигателя, делённая на номинальную производительность — арифметика, лежащая в основе многих заявлений поставщиков, — даёт верхний предел, а не измерение, поскольку двигатели подбираются под худшие пусковые и завальные нагрузки. При сравнении коммерческих предложений просите каждого поставщика указать ожидаемое потребление в кВт·ч на тонну электроэнергии при вашей фактической влажности и отдельно указать тепловую энергию сушки, включая топливо, которое, по его расчётам, будет сжигать печь.
Пять ошибок проектирования, которые проявляются в первый же месяц
1. Подбор сушилки по испытательному материалу поставщика. Данные о работе сушилки, полученные на опилках влажностью 12%, ничего не говорят о вашей щепе эвкалипта влажностью 55%. Настаивайте на расчёте испарительной нагрузки с использованием вашего анализа влажности.
2. Отсутствие буферных силосов. Прямое соединение молотковой мельницы с сушилкой и гранулятором означает, что любой сбой на этапе мгновенно передаётся дальше. Два удачно расположенных буферных силоса — самая дешёвая страховка от простоев на заводе.
3. Покупка долговечности за счёт одной лишь матрицы. Более толстая матрица повышает степень сжатия, но если гранулометрический состав и кондиционирование подобраны неверно, матрица лишь быстрее забивается. Долговечность — это свойство всей цепочки.
4. Недостаточная мощность аспирации. Фильтры, выбранные по цене, а не по нагрузке по объёму воздуха, перегружают двигатели, допускают утечку пыли в цех и в худшем случае превращают предприятие в источник риска взрыва горючей пыли, который обнаружит инспектор.
5. Планирование фасовки в последнюю очередь. Отгрузка определяет численность персонала, график смен и ритм выгрузки из охладителя. Завод, которому приходится останавливать гранулирование для смены формата мешков, теряет за год больше производительности, чем стоит линия фасовки.
Что отправить поставщику для точного коммерческого предложения
Разница между типовым коммерческим предложением и настоящим инженерным решением определяется качеством исходных данных. Перед запросом цен на линию производства древесных гранул подготовьте:
Анализ сырья: порода, форма (брёвна, щепа, опилки), диапазон входной влажности по сезонам, содержание золы и доступный годовой объём. Целевая спецификация гранул: класс ENplus или национальный эквивалент, целевой диаметр и планируемый канал сбыта. Данные по площадке: размеры и высота цеха, мощность и тариф электроснабжения, доступность воды для пара и допустимость установки биомассового котла. Коммерческие цели: ожидаемое годовое время работы, график смен и фактически необходимая производительность в т/ч с учётом простоев, а не паспортная. С такими исходными данными поставщик может гарантировать производительность по испарению, конфигурацию матрицы и ожидаемый удельный расход энергии — три показателя, которые отличают работающую линию от дорогостоящей демонстрации.
Главный вывод
Линия производства древесных гранул — это система перемещения влаги, в конце которой стоит пресс-гранулятор. Сначала определите спецификацию топлива, подберите сушилку по производительности испарения на основе собственных данных о сырье, защитите стыки между этапами буферной ёмкостью и требуйте от каждого сравниваемого поставщика данные об энергопотреблении по этапам в одних и тех же единицах. Предприятия, спроектированные таким образом, выходят на проектную мощность за недели, а не за кварталы, а выбор оборудования — класс рубительной машины, сита измельчителя, геометрия матрицы, тип охладителя — становится проверяемым решением, а не ставкой по каталогу. Если вы хотите провести такое сравнение на вашем сырье, пришлите нам ваш анализ влажности и целевую производительность и мы вернём вам конфигурацию по этапам с приложенным расчётом энергопотребления.